Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.07.2026 Herkunft: Website
Flanschlecks in industriellen Hochdruck- und Hochtemperatur-Rohrleitungssystemen haben schwerwiegende betriebliche und finanzielle Folgen. Ungeplante Ausfallzeiten stören Produktionspläne, während diffuse Emissionen unmittelbare Sicherheitsrisiken und Verstöße gegen die Einhaltung von Umweltvorschriften verursachen. Standard-Flachdichtungen versagen unter diesen anspruchsvollen Bedingungen immer wieder. Ihnen fehlt die strukturelle Integrität, um Temperaturwechsel, plötzliche Druckspitzen und die unvermeidliche Flanschverformung, die im Dauerbetrieb auftritt, zu bewältigen. Wenn sich ein System erwärmt und abkühlt, verlieren starre Dichtungen ihre Kompression, wodurch mikroskopisch kleine Leckpfade entstehen.
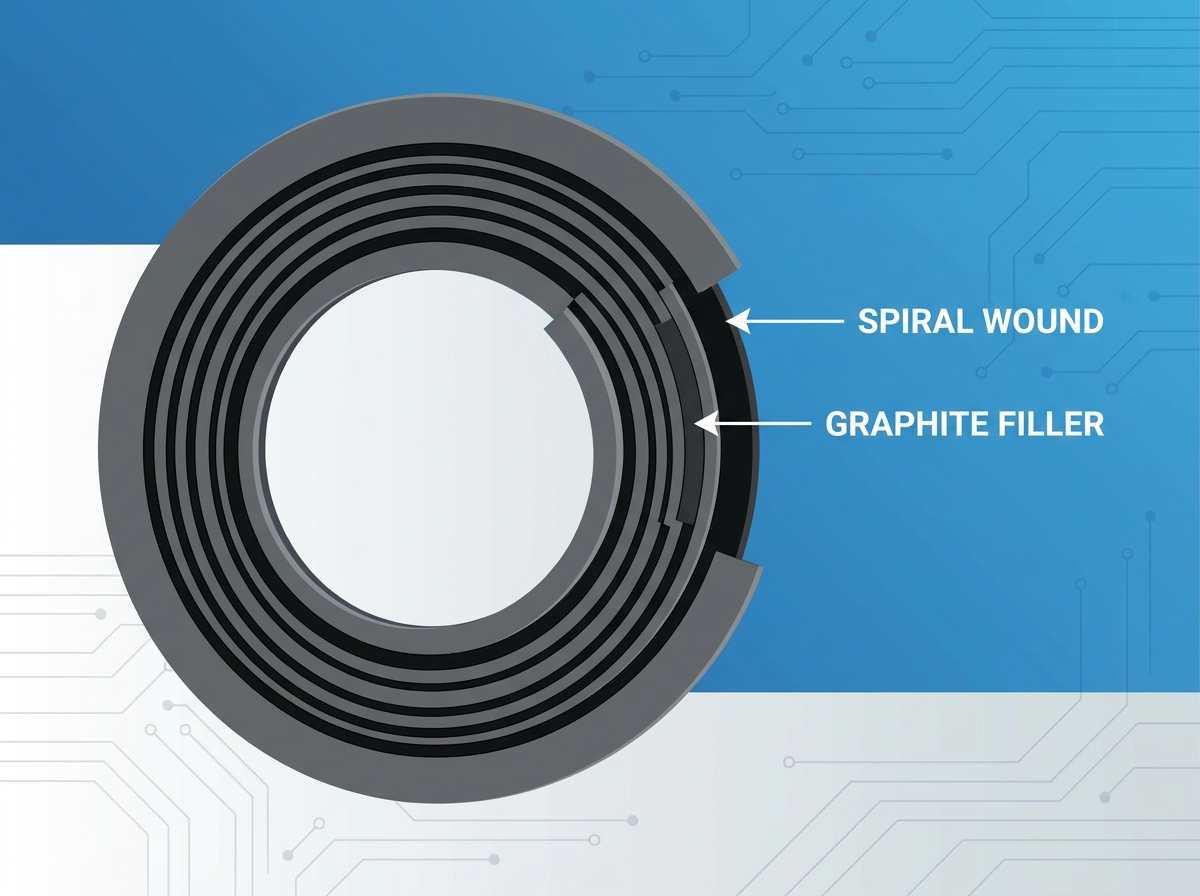
Sie benötigen eine technische Lösung, um diese Lecks zu stoppen. Der Spiralwickeldichtungen gelten als Industriestandard. Durch die Kombination abwechselnder metallischer Wicklungen mit einem flexiblen Graphitfüllstoff erreicht dieses Design ein optimales Gleichgewicht aus mechanischer Festigkeit, Elastizität und chemischer Beständigkeit. Das Metall sorgt für die federartige Erholung, die zur Aufrechterhaltung einer Abdichtung bei thermischen Schwankungen erforderlich ist. Der Graphit füllt die mikroskopischen Unebenheiten auf der Flanschfläche. Diese Konfiguration bietet Zuverlässigkeit für kritische Dichtungsanwendungen, bei denen ein Ausfall keine Option ist.
Hervorragende thermische und Druckbeständigkeit: Graphitfüllstoff erhält die Dichtungsintegrität in extremen Umgebungen aufrecht (typischerweise bis zu 850 °F/454 °C in oxidierenden Medien und deutlich höher in Dampf oder reduzierenden Atmosphären) und übertrifft Standard-Elastomere und PTFE.
Dynamische Erholung: Die V-förmige Metallwicklung fungiert als Feder und sorgt für die nötige Elastizität, um bei thermischer Ausdehnung, Kontraktion und geringfügiger Flanschfehlausrichtung eine dichte Abdichtung aufrechtzuerhalten.
Die Konfiguration bestimmt den Erfolg: Die Auswahl der richtigen Ringkonfiguration (z. B. die Verwendung sowohl innerer als auch äußerer Führungsringe) ist zwingend erforderlich, um ein Ausblasen der Dichtung zu verhindern und ein Knicken nach innen zu mildern.
Die Installation ist der Hauptfehlerpunkt: Selbst die hochwertigste Spiraldichtung wird ohne präzise Installationspraktiken, insbesondere im Hinblick auf kontrolliertes Schraubendrehmoment und Lastverteilung, versagen.
Inhaltsverzeichnis
Das Kerndichtelement basiert auf einem hochentwickelten Herstellungsprozess. Ein dünner, vorgeformter Metallstreifen – üblicherweise Edelstahl 304 oder 316L – wird zu einem V- oder W-Profil geformt. Hersteller wickeln dieses Band kontinuierlich unter Spannung auf. Die spezifische Geometrie dieser metallischen Wicklung erzeugt einen Nutzlasteffekt. Beim Zusammendrücken zwischen zwei Flanschen wirkt das V-förmige Profil wie eine Hochleistungsfeder. Es speichert Energie und drückt gegen die Flanschflächen. Diese kontinuierliche nach außen gerichtete Kraft absorbiert mechanische Stöße, dämpft Rohrleitungsvibrationen und gleicht geringfügige Verbindungsfehler aus. Wenn das Rohrleitungssystem einer thermischen Ausdehnung und Kontraktion unterliegt, dehnt sich die Metallfeder aus und komprimiert sie, um sicherzustellen, dass die Dichtung ungebrochen bleibt.
Unterschiedliche Wickelmaterialien passen zu unterschiedlichen Betriebsumgebungen. Sie müssen die Wicklungsmetallurgie an die Prozessflüssigkeit anpassen, um schnelle Korrosion und katastrophale Ausfälle zu verhindern.
Wickelmaterial |
Maximale Betriebstemperatur |
Allgemeine Anwendungen |
|---|---|---|
Edelstahl 304 |
1000 °F (537 °C) |
Allgemeine Industrie, milde Chemikalien, Wasser, Dampf. |
Edelstahl 316L |
1400 °F (760 °C) |
Korrosive Medien, petrochemische Verarbeitung, höhere Temperaturen. |
Inconel 600 |
2000 °F (1093 °C) |
Extrem hohe Temperaturen, stark korrosive Umgebungen. |
Monel 400 |
1500 °F (815 °C) |
Flusssäure, Meeresumwelt, starke Laugen. |
Das Metall sorgt für strukturelle Unterstützung und Erholung, kann jedoch allein keine gasdichte Abdichtung herstellen. Das weiche Füllmaterial wird während des Herstellungsprozesses mit dem Metallband mitgewickelt. Bei Hochtemperaturanwendungen ist flexibler Graphit die erste Wahl. Wenn Sie die Flansche miteinander verschrauben, zwingt die Druckbelastung den Graphit dazu, leicht herauszudrücken. Es füllt die mikroskopisch kleinen Grübchen, Kratzer und Bearbeitungsrillen auf der Flanschfläche. Die metallischen Wicklungen enthalten den Graphit und verhindern so, dass er unter Innendruck ausbläst. Der Graphit bildet die eigentliche undurchlässige Barriere gegenüber den Prozessmedien.
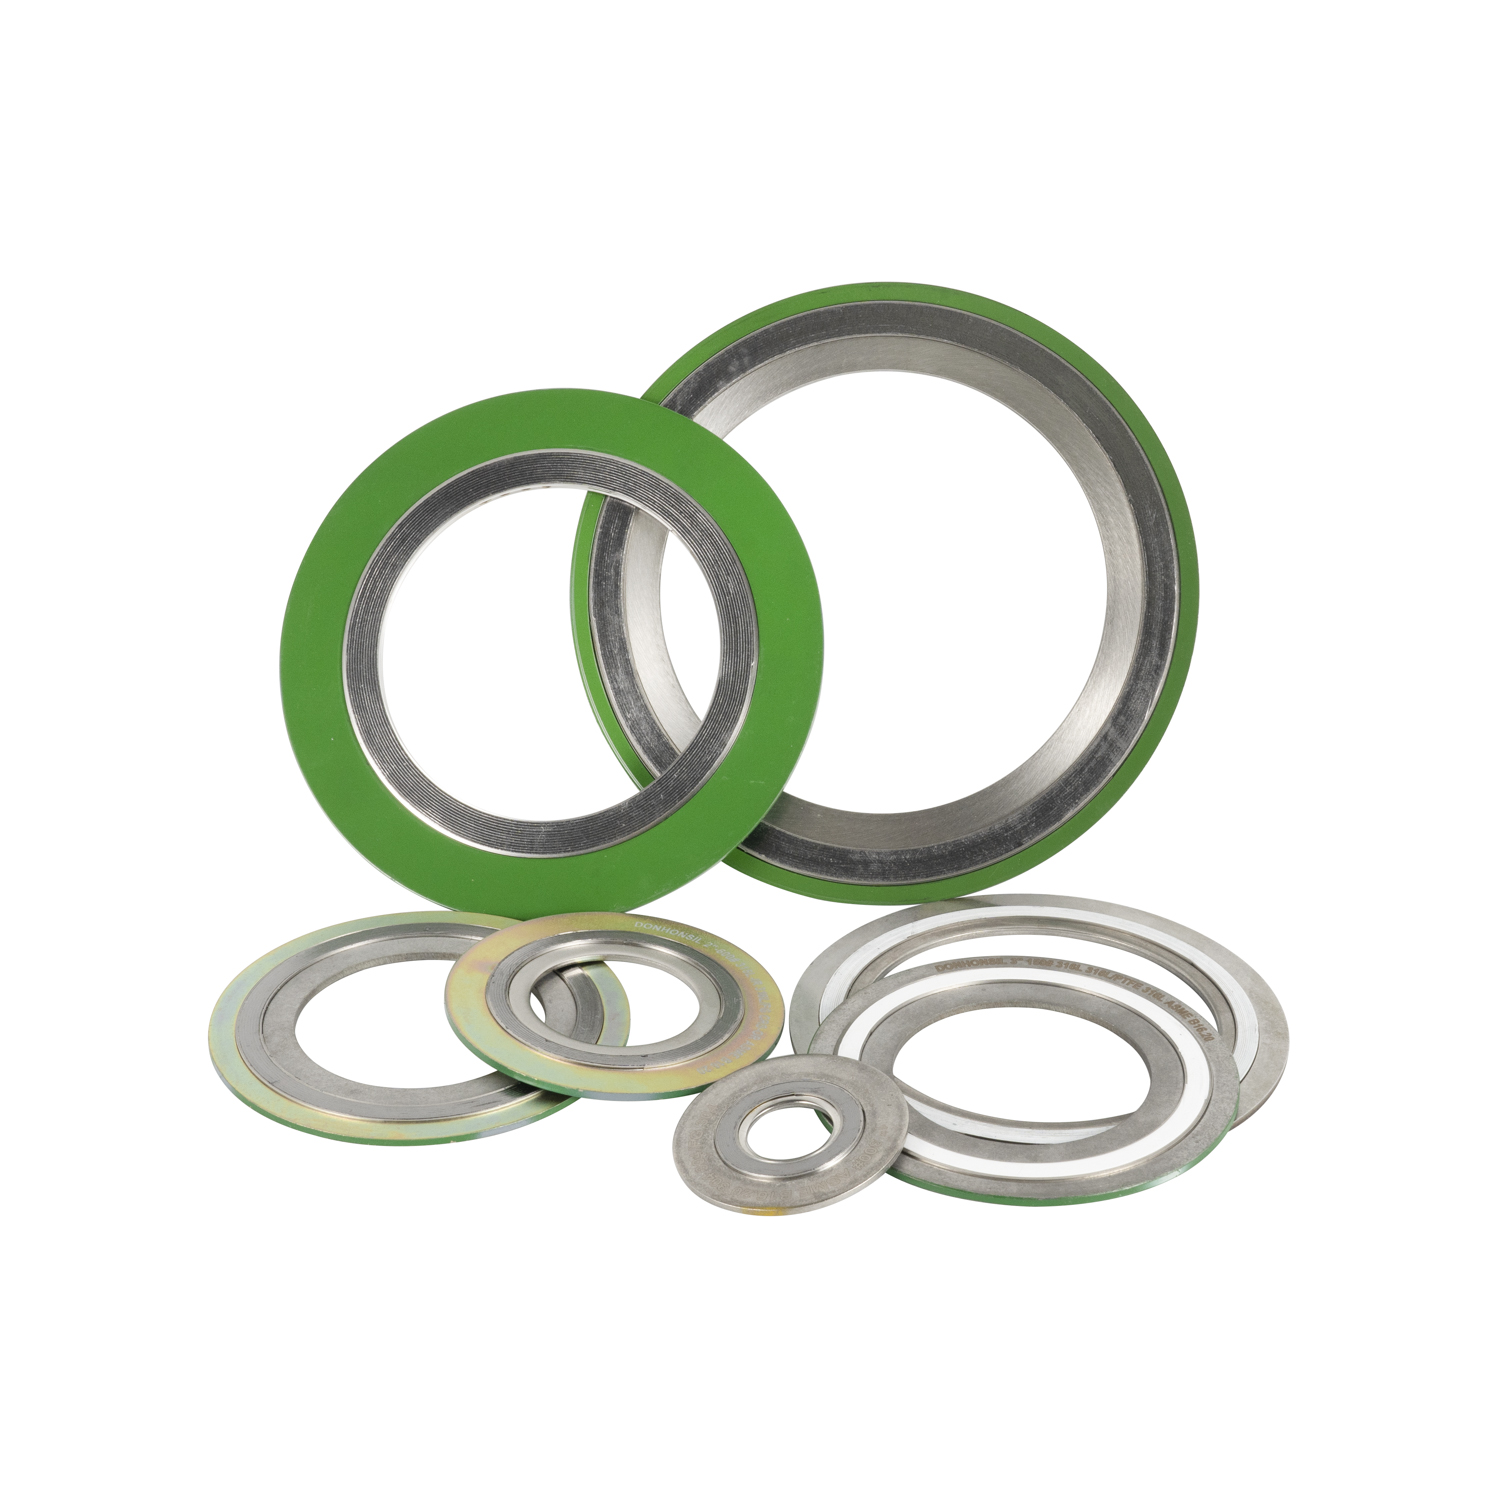
Ein Standard Die Spiralwickeldichtung besteht aus massiven Metallringen, um die Wicklung zu unterstützen und eine ordnungsgemäße Installation sicherzustellen. Diese Ringe bestimmen, wie sich die Dichtung unter Belastung verhält.
Außenring (Zentrierring): Dieser massive Ring aus Kohlenstoffstahl oder Edelstahl sitzt auf der Außenseite des Dichtelements. Ihre Hauptaufgabe besteht darin, die Dichtung perfekt im Lochkreis zu zentrieren. Es fungiert auch als Kompressionsstopp. Wenn die Flansche den Außenring berühren, wissen Sie, dass die Dichtung ihre optimale Kompressionsdicke erreicht hat. Dies verhindert ein Überdrehen und ein anschließendes Quetschen der Wicklungen.
Innenring: Der Innenring ist im Inneren des Dichtungselements positioniert und erfüllt mehrere Funktionen. Es verhindert, dass der Graphitfüllstoff nach innen extrudiert und das Prozessmedium verunreinigt. Es glättet den Flüssigkeitsfluss über die Flanschverbindung und reduziert so Turbulenzen und Erosion. Vor allem verhindert es das Einknicken der Metallwicklungen unter Hochvakuumbedingungen oder extremen Druckbelastungen.
Anlagenbauer wägen häufig die Verwendung flacher, homogener Graphitplatten gegenüber mit Graphit gefüllten spiralförmig gewickelten Varianten ab. Eine Plattendichtung aus reinem Graphit bietet eine hervorragende chemische Beständigkeit und Temperaturtoleranz. Allerdings fehlt ihm die mechanische Ausblasfestigkeit. Unter Hochdruck- oder Scherbedingungen extrudiert reiner Graphit oder versagt katastrophal. Das spiralförmig gewickelte Design löst dieses Problem, indem es den Graphit zwischen Schichten aus hochfestem Metall einschließt. Das Metall absorbiert die mechanischen Belastungen und Druckspitzen, sodass sich der Graphit ausschließlich auf die Mikroabdichtung der Flanschfläche konzentrieren kann. Dies macht die spiralgewickelte Variante zur erforderlichen Wahl für Hochdruckanwendungen.
PTFE verträgt aggressive Säuren und Laugen im gesamten pH-Bereich außergewöhnlich gut. Allerdings weist PTFE in Hochtemperaturumgebungen erhebliche Einschränkungen auf. Bei Temperaturen über 500 °F (260 °C) beginnt es sich zu zersetzen, zu kriechen und zu extrudieren. Graphit behält seine strukturelle Integrität und seine Dichtungseigenschaften auch bei viel höheren Temperaturen. Für Anwendungen mit überhitztem Dampf, heißen Kohlenwasserstoffen oder thermischen Wechseln ist Graphit die definitive Wahl. Es kommt unter Druck nicht zu einem Kaltfluss, wodurch sichergestellt wird, dass die Schraubenlast über die Zeit konstant bleibt.
Besonderheit |
Flexibler Graphitfüllstoff |
PTFE-Füllstoff |
|---|---|---|
Temperaturgrenze |
850 °F (oxidierend) / 1200 °F+ (Dampf) |
260 °C (500 °F) |
Chemische Beständigkeit |
Ausgezeichnet (außer starke Oxidationsmittel) |
Universell (pH 0-14) |
Gruselige Entspannung |
Sehr niedrig |
Hoch (Kälte fließt unter Druck) |
Beste Anwendung |
Hochtemperaturdampf, Kohlenwasserstoffe |
Aggressive Säuren, Niedrigtemperaturchemikalien |
Glimmer hält extremer Hitze bis zu 982 °C stand. Glimmer übersteht zwar diese Temperaturen, ist aber grundsätzlich ein starres, sprödes Mineral. Es fehlt die Kompressibilität und Versiegelbarkeit von flexiblem Graphit. Um eine dichte, leckagefreie Abdichtung mit Glimmer zu erreichen, sind außergewöhnlich hohe Schraubenkräfte und perfekt bearbeitete Flanschflächen erforderlich. Flexibler Graphit passt sich viel leichter an Oberflächenunregelmäßigkeiten an. Für die überwiegende Mehrheit der Dampf- und Kohlenwasserstoffanwendungen bietet Graphit eine weit überlegene und zuverlässigere Dichtung.
Industrieflansche sind selten perfekt. Jahrelanger Einsatz führt zu Verformungen, Lochfraß und geringfügigen Fehlausrichtungen. Starre Metalldichtungen erfordern makellose Oberflächen, um zu funktionieren. Die spezifische Kompressibilität von flexiblem Graphit ermöglicht die Anpassung an diese Unvollkommenheiten. Beim Komprimieren fließt der Graphit in die Tiefstellen und überbrückt die durch die Flanschverformung verursachten Lücken. Diese Anpassungsfähigkeit verringert kleinere Installationsfehler und verlängert die Lebensdauer der veralteten Rohrleitungsinfrastruktur.
Die Betriebsgrenzen eines mit Graphit gefüllten Spiralwickeldichtungen hängen stark von der Umgebung ab. In oxidierenden Umgebungen, in denen Sauerstoff vorhanden ist, ist flexibler Graphit typischerweise für bis zu 454 °C (850 °F) ausgelegt. Oberhalb dieser Temperatur oxidiert der Graphit und verliert an Masse, was schließlich zum Versagen der Dichtung führt. In Dampf- oder Inertumgebungen, in denen Sauerstoff verdrängt wird, funktioniert Graphit zuverlässig bei Temperaturen über 1200 °F (650 °C). Die Druckfähigkeiten werden durch die Flanschklasse und den Dichtungsstil bestimmt. Diese Dichtungen halten bei Konfiguration mit Innen- und Außenringen problemlos Drücke der Klasse 2500 aus.
Flexibler Graphit zeichnet sich durch eine Vielzahl von Medien aus. Es dichtet wirksam Kohlenwasserstoffe, Dampf, Wasser, Wärmeübertragungsflüssigkeiten und die meisten industriellen Lösungsmittel ab. Seine inerte Natur verhindert den chemischen Abbau bei diesen gängigen Anwendungen. Graphit versagt jedoch schnell, wenn es starken oxidierenden Säuren wie konzentrierter Salpetersäure oder Schwefelsäure ausgesetzt wird. Bei diesen speziellen chemischen Anwendungen müssen Sie alternative Füllstoffe wie PTFE spezifizieren, um eine schnelle Verschlechterung der Dichtung zu verhindern.
Durch die physikalische Gestaltung der Wicklungen entsteht eine einzigartige Selbstspannfähigkeit. Die V-förmigen Metalllagen sind dem inneren Systemdruck zugewandt. Wenn der Flüssigkeits- oder Gasdruck im Rohr zunimmt, übt er eine nach außen gerichtete Kraft auf den Innendurchmesser der Dichtung aus. Dieser Druck zwingt die V-förmigen Lagen dazu, sich leicht nach außen auszudehnen, wodurch der Graphitfüllstoff stärker gegen die Flanschflächen gedrückt wird. Mit steigendem Systemdruck erhöht sich die Dichtkraft dynamisch und bietet so eine zusätzliche Sicherheit gegen Ausblasen.
Raffinerien und petrochemische Anlagen stehen unter ständiger thermischer Belastung und verarbeiten flüchtige Flüssigkeiten. Wartungsteams setzen mit Graphit gefüllte Spiraldichtungen in großem Umfang in Wärmetauschern, katalytischen Crackern und Destillationskolonnen ein. Diese Systeme unterliegen während der Start- und Abschaltsequenzen schnellen Temperaturschwankungen. Die dynamische Erholung der Metallwicklungen stellt sicher, dass die Dichtung während dieser Übergangsphasen intakt bleibt und verhindert so die Freisetzung gefährlicher Kohlenwasserstoffe in die Atmosphäre.
In Kraftwerken treibt Hochdruckdampf den gesamten Betrieb an. Dampfleitungen, Kesselspeisepumpen und Turbinengehäuse erfordern Dichtungen, die enormem Druck und Thermoschock standhalten. Aufgrund seiner Beständigkeit gegen Dampfschneiden ist Graphit der Standardfüllstoff für diese Anwendungen. Im Gegensatz zu Elastomeren, die aushärten und reißen, oder PTFE, das unter Hitze kriecht, behält Graphit sein Volumen und seine Dichte. Das Hinzufügen von Innenringen verhindert, dass sich die Wicklungen unter dem Hochgeschwindigkeitsdampfstrom verbiegen.
Upstream- und Midstream-Öl- und Gasanlagen erfordern robuste Dichtungslösungen. Bohrlochausrüstung, Offshore-Plattformen und Verarbeitungspipelines nutzen diese Dichtungen für den Umgang mit rohen, abrasiven Prozessflüssigkeiten. Die Ausblasfestigkeit ist eine zwingende Sicherheitsanforderung. Darüber hinaus erfüllen diese Dichtungen häufig die Brandschutznormen API 6FB. Im Falle eines Anlagenbrandes schmilzt oder verbrennt die Graphit- und Metallkonstruktion nicht. Es hält die Flanschdichtung aufrecht und verhindert, dass zusätzlicher Brennstoff das Feuer befeuert.
Ebenso entscheidend wie die Auswahl des Füllstoffs ist die Auswahl des richtigen Metalls für die Wickel- und Stützringe. Die Grundregel besteht darin, dass die Metallurgie der Dichtung der Korrosionsbeständigkeit des Flanschmaterials entsprechen oder diese übertreffen muss. Die Verwendung einer Standardwicklung aus Edelstahl 304 in einer stark korrosiven Chloridumgebung führt zu schneller galvanischer Korrosion und Ausfällen. Für aggressive Medien empfehlen wir hochlegierte Metalle wie 316L, Inconel, Monel oder Hastelloy. Der Außenring besteht in der Regel aus Kohlenstoffstahl, der zur Rostbeständigkeit lackiert ist. Der Innenring und die Wicklungen müssen jedoch an den spezifischen chemischen Prozess angepasst werden.
Sie müssen die Dichtungsstile an das spezifische Flanschflächendesign anpassen, um den richtigen Sitz und die richtige Kompression sicherzustellen.
Typ CG (nur Außenring): Diese Konfiguration verwendet ein Dichtungselement und einen massiven äußeren Zentrierring. Es passt für Standardflansche mit flacher und erhöhter Stirnfläche in niedrigeren Druckklassen. Der Außenring sorgt für die richtige Ausrichtung und verhindert eine Überkompression.
Stil CGI (Inner and Outer Rings): Dieser Stil umfasst sowohl einen Innen- als auch einen Außenring. Bei höheren Druckklassen (Klasse 900 und höher), Hochtemperaturanwendungen oder beim Abdichten korrosiver und toxischer Medien ist es unbedingt erforderlich. Der Innenring bietet die notwendige strukturelle Unterstützung, um ein Einknicken zu verhindern.
Die Spezifikation von Dichtungen, die nach strengen Industriestandards, vor allem ASME B16.20, hergestellt werden, garantiert Maßgenauigkeit und Leistungszuverlässigkeit.
Das ASME B16.20-Innenringmandat: Jüngste Aktualisierungen der ASME-Standards machen Innenringe für alle mit Graphit gefüllten Spiraldichtungen in bestimmten Größen- und Druckklassen (z. B. Klasse 900, 1500 und 2500 sowie größere Größen in niedrigeren Klassen) obligatorisch. Diese regulatorische Änderung eliminiert das Risiko einer Knickung nach innen, eine häufige Fehlerursache bei älteren Installationen.
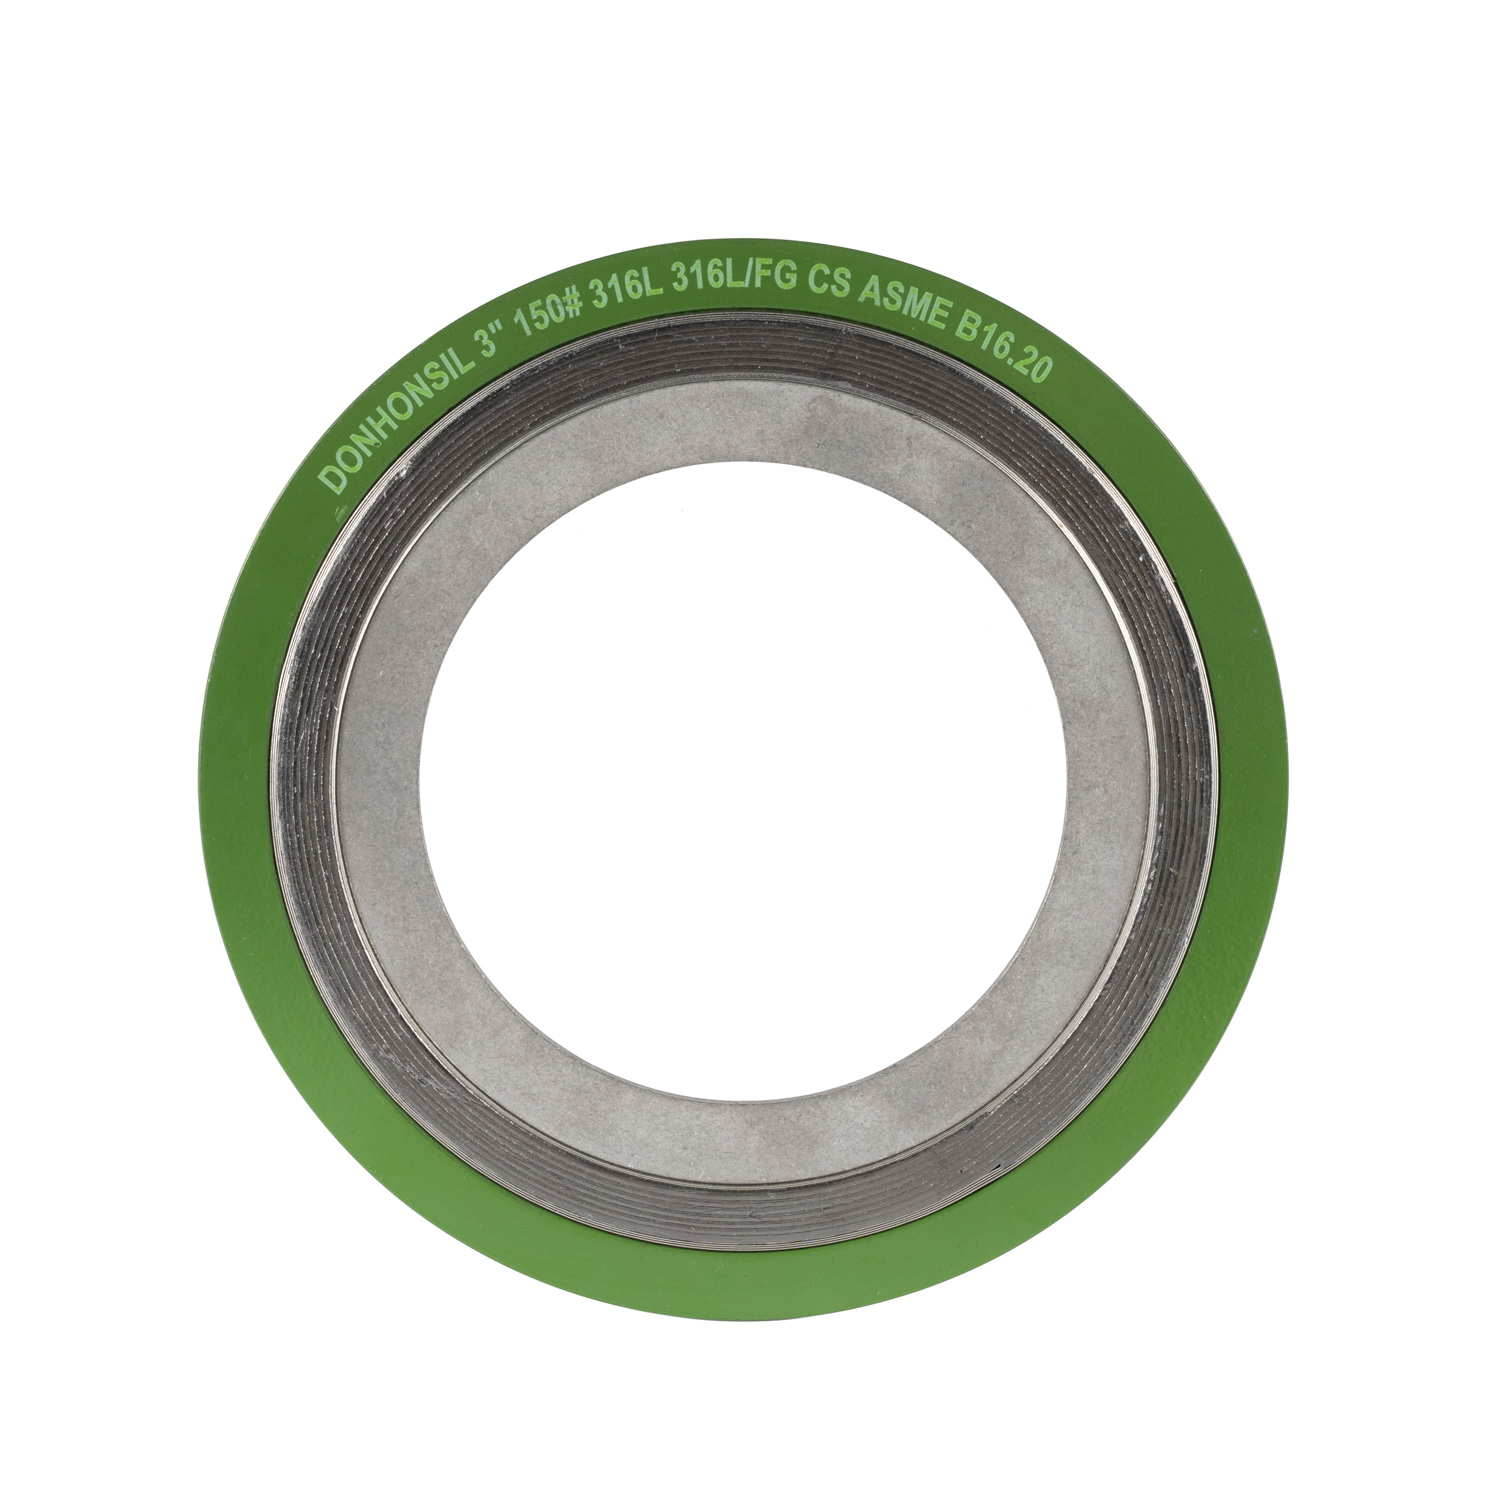
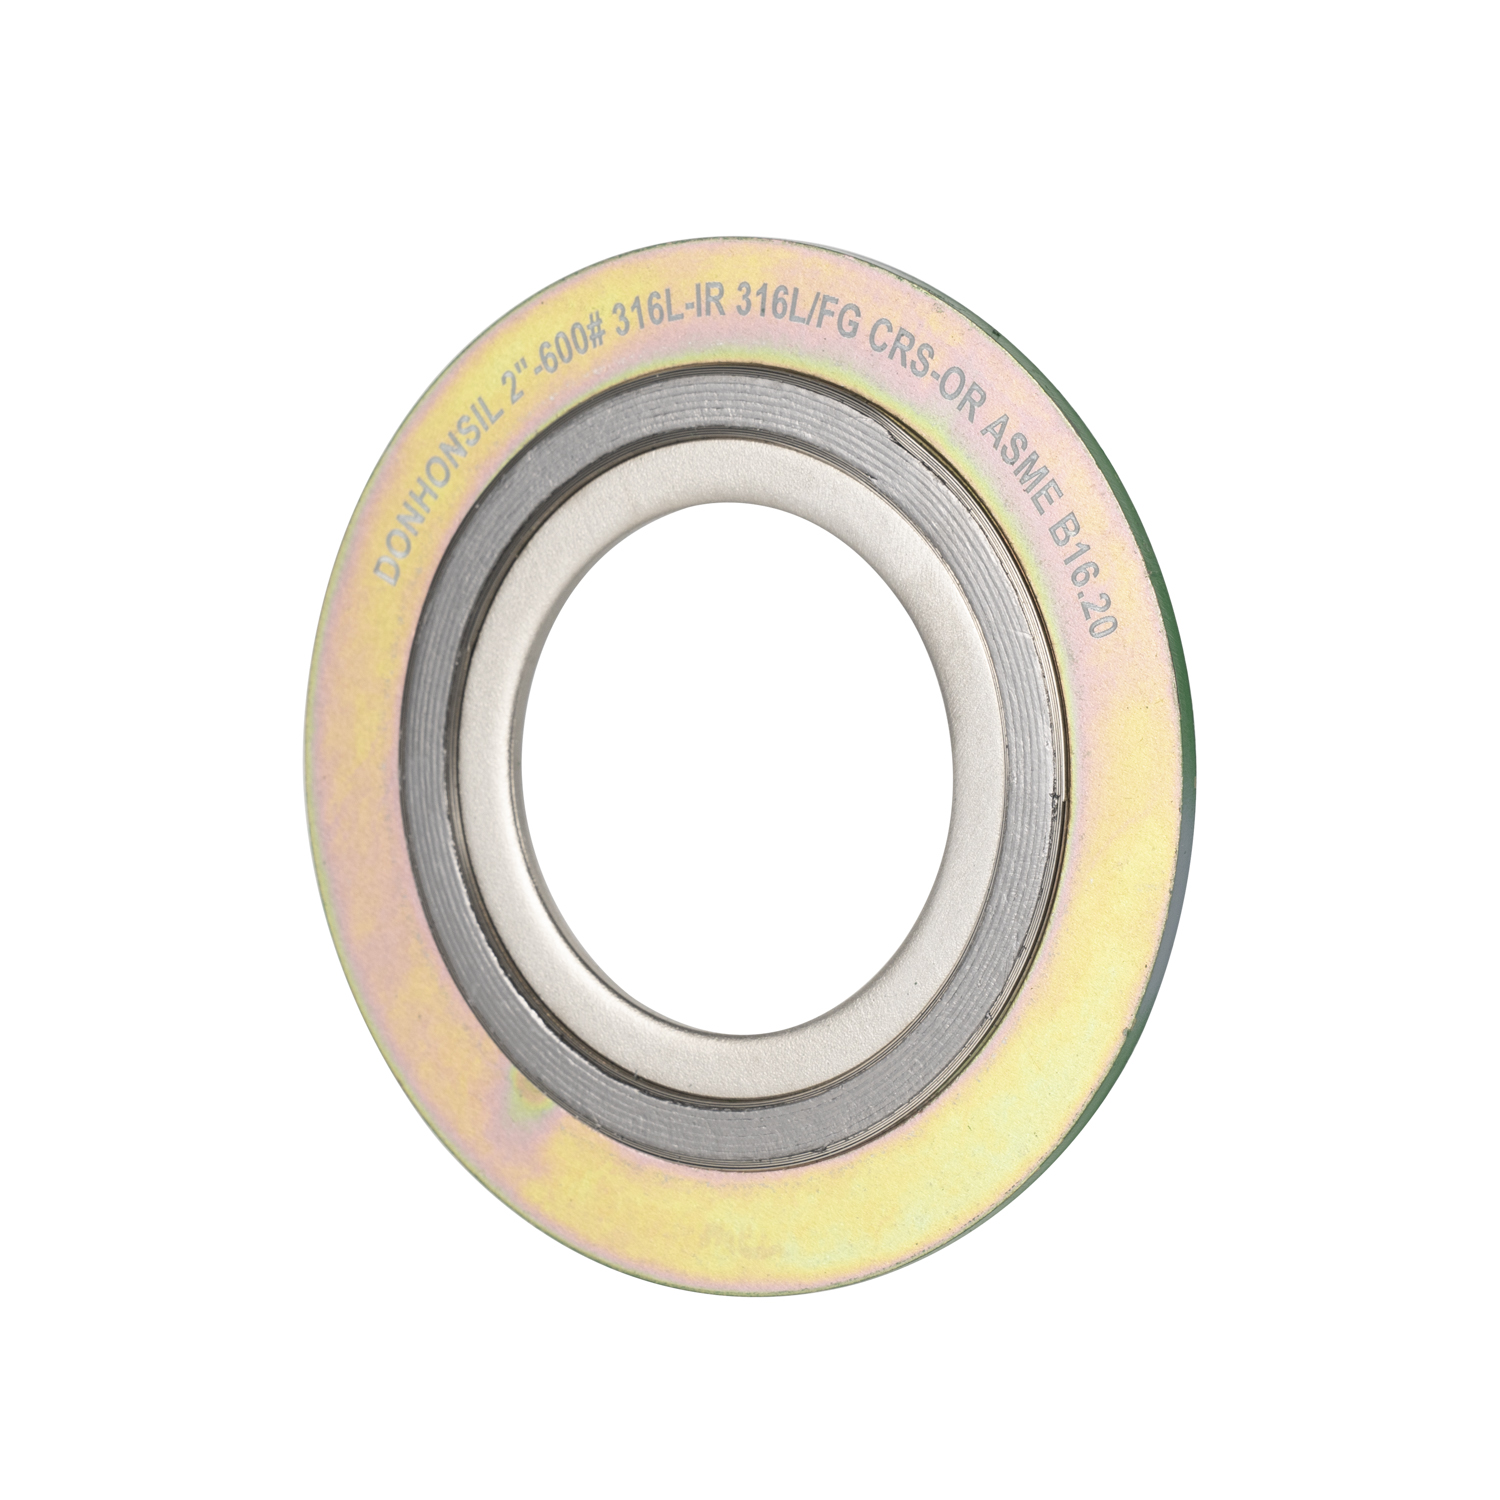
Farbcodierung und -identifizierung: ASME B16.20 legt ein standardisiertes Farbcodierungssystem fest, das auf die Außenkante des Zentrierrings aufgetragen wird. Dadurch kann das Wartungspersonal die Materialspezifikationen im Werk schnell überprüfen. Ein grüner Streifen weist auf eine Wicklung aus Edelstahl 304 hin, während ein grauer Streifen auf einen flexiblen Graphitfüller hinweist. Diese visuelle Kontrolle verhindert katastrophale Materialverwechslungen während der Installation.
Ein Knicken nach innen ist eine schwerwiegende Fehlerart, die durch übermäßige Druckkraft oder falsche Dichtungsauswahl verursacht wird. Wenn Sie eine mit Graphit gefüllte Dichtung ohne Innenring hohen Schraubenbelastungen aussetzen, wird der weiche Graphit stark komprimiert. Ohne die innere Stützung durch einen Innenring verlieren die Metallwicklungen ihre strukturelle Stabilität und kollabieren nach innen in die Rohrbohrung. Dadurch entsteht ein massiver Leckpfad und es gelangen Metallpartikel in den Prozessstrom, wodurch nachgeschaltete Pumpen und Ventile zerstört werden. Geben Sie für kritische Anwendungen immer eine CGI-Dichtung an, um dieses Risiko vollständig zu mindern.
Das Anziehen mit einem herkömmlichen Schraubenschlüssel nach Gefühl ist für den Einbau einer Spiraldichtung völlig unzureichend . Für eine ordnungsgemäße Installation sind genaue Berechnungen der Schraubenlast erforderlich, um die erforderliche Sitzspannung zu erreichen. Sie müssen kalibrierte Drehmomentschlüssel oder hydraulische Spanner verwenden. Durch ungleichmäßige Kompression werden die Wicklungen auf der einen Seite zerquetscht, während auf der anderen Seite ein Leckpfad entsteht.
Befolgen Sie für eine ordnungsgemäße Installation genau diese Schritte:
Reinigen Sie die Flanschflächen und prüfen Sie sie auf tiefe Kratzer oder Lochfraß.
Richten Sie die Flansche perfekt aus, bevor Sie die Dichtung einsetzen. Verwenden Sie die Schrauben nicht, um falsch ausgerichtete Flansche zusammenzuziehen.
Schmieren Sie die Schraubengewinde und die Auflageflächen der Mutter, um genaue Drehmomentwerte zu gewährleisten.
Ziehen Sie alle Muttern handfest an, um sicherzustellen, dass die Dichtung gleichmäßig sitzt.
Wenden Sie das Drehmoment streng sternförmig an. Erster Durchgang bei 30 % des Enddrehmoments. Zweiter Durchgang bei 60 %. Dritter Durchgang bei 100 %.
Führen Sie einen letzten kreisförmigen Durchgang mit 100 % Drehmoment durch, um der elastischen Entspannung der Schrauben Rechnung zu tragen.
Trotz ihres robusten Aussehens in der Rohrleitung sind diese Dichtungen beim Transport und bei der Handhabung anfällig. Flexibler Graphit ist spröde und die Metallwicklungen lösen sich bei unsachgemäßer Handhabung leicht. Tragen Sie Dichtungen nie allein am Außenring, insbesondere bei größeren Durchmessern, da das Dichtelement herausspringen kann. Lagern Sie sie flach in einer trockenen Umgebung. Führen Sie strenge Inspektionsprotokolle vor der Installation durch, um sicherzustellen, dass der Graphit nicht zerkratzt wird und die Wicklungen vor der Platzierung auf dem Flansch vollkommen intakt sind.
Eine spiralförmig gewickelte Dichtung mit flexiblem Graphitfüllstoff ist die erste Wahl, wenn es darum geht, Hochtemperaturbeständigkeit, dynamische Erholung und Kosteneffizienz in kritischen industriellen Rohrleitungssystemen in Einklang zu bringen. Durch die Nutzung der federnden Wirkung der Metallwicklungen und der hervorragenden spaltfüllenden Eigenschaften von Graphit können Anlagen diffuse Emissionen drastisch reduzieren und ungeplante Ausfallzeiten verhindern.
Ergreifen Sie als Nächstes die folgenden Schritte, um einen leckagefreien Betrieb sicherzustellen:
Unterstützt durch mehr als 20 Jahre Erfahrung im Dichtungshandwerk, Ningbo Dongheng Sealing entwickelt Graphit-, PTFE-, Verbunddichtungs-, Packungs- und Dichtungsplattenlösungen für mechanische, chemische, Energie-, Schifffahrts-, Lebensmittel-, Pharma-, Luft- und Raumfahrt- sowie Elektronikanwendungen. Die OEM/ODM-Fähigkeiten, die technische Beratung, die Bearbeitung von Notfallaufträgen und der Kundendienst helfen Industrieeinkäufern dabei, standardisierte und kundenspezifische Dichtungsprodukte mit größerem Vertrauen zu beziehen.
Überprüfen Sie Ihre aktuellen Hochtemperatur-Rohrleitungssysteme und ersetzen Sie alle fehlerhaften PTFE-Dichtungen durch mit Graphit gefüllte Spiralwickelvarianten.
Aktualisieren Sie Ihre Beschaffungsspezifikationen, um CGI-Dichtungen (Innen- und Außenringe) für alle Flansche der Klasse 900 und höher vorzuschreiben.
Führen Sie eine obligatorische Drehmomentschlüsselschulung für das gesamte Wartungspersonal ein, das mit Flanschbaugruppen umgeht.
Wenden Sie sich an einen Dichtungsingenieur, um sicherzustellen, dass Ihre Wicklungsmetallurgie den chemischen Anforderungen Ihrer Prozessflüssigkeiten entspricht.
A: In oxidierenden Umgebungen ist flexibler Graphitfüllstoff für Temperaturen bis zu 850 °F (454 °C) ausgelegt. In Dampf- oder Inertumgebungen, in denen kein Sauerstoff zum Abbau des Graphits vorhanden ist, funktioniert es sicher bei Temperaturen über 1200 °F (650 °C).
A: Nein. Sobald Sie eine Spiraldichtung komprimieren und Betriebstemperaturen aussetzen, geben die Metallwicklungen nach und der Graphitfüllstoff verformt sich dauerhaft. Die Wiederverwendung führt zu einer unzuverlässigen Dichtung und höchstwahrscheinlich zu Undichtigkeiten. Installieren Sie immer eine neue Dichtung.
A: Eine Dichtung des Typs CG besteht aus dem Dichtelement und einem äußeren Zentrierring. Eine Dichtung des Typs CGI umfasst das Dichtelement, einen äußeren Zentrierring und einen inneren Stützring. Der Innenring verhindert ein Einknicken und schützt den Füllstoff vor den Prozessmedien.
A: Ein Knicken nach innen tritt typischerweise dann auf, wenn eine Dichtung ohne Innenring einem übermäßigen Schraubendrehmoment oder einem hohen Systemdruck ausgesetzt wird. Der Mangel an innerer Abstützung führt dazu, dass die metallischen Windungen in die Rohrbohrung kollabieren. Die Verwendung einer Dichtung im CGI-Stil verhindert dies.
A: Die optimale Kompression wird durch den äußeren Zentrierring bestimmt. Wenn die Flanschflächen festen Kontakt mit dem metallischen Außenring haben, hat die Dichtung ihre vorgesehene komprimierte Dicke erreicht. Durch geeignete Drehmomentberechnungen wird sichergestellt, dass die Flansche gleichmäßig an diesem Ring anliegen.
A: Graphit eignet sich deutlich besser für Hochdruckdampf. PTFE beginnt bei Temperaturen über 500 °F (260 °C) zu kriechen, sich zu zersetzen und zu extrudieren. Flexibler Graphit bleibt stabil, behält sein Volumen und widersteht dem Dampfschneiden bei viel höheren Temperaturen.
A: Der äußere Rand des Zentrierrings ist mit bestimmten Farben bemalt. Eine durchgehende Hintergrundfarbe zeigt die Wicklungsmetallurgie an (z. B. gelb für 304 SS, grün für 316L SS). Ein sekundärer Farbstreifen weist auf das Füllmaterial hin (z. B. ein grauer Streifen für flexiblen Graphit).