Vizualizări: 0 Autor: Editor site Ora publicării: 2026-10-12 Origine: Site
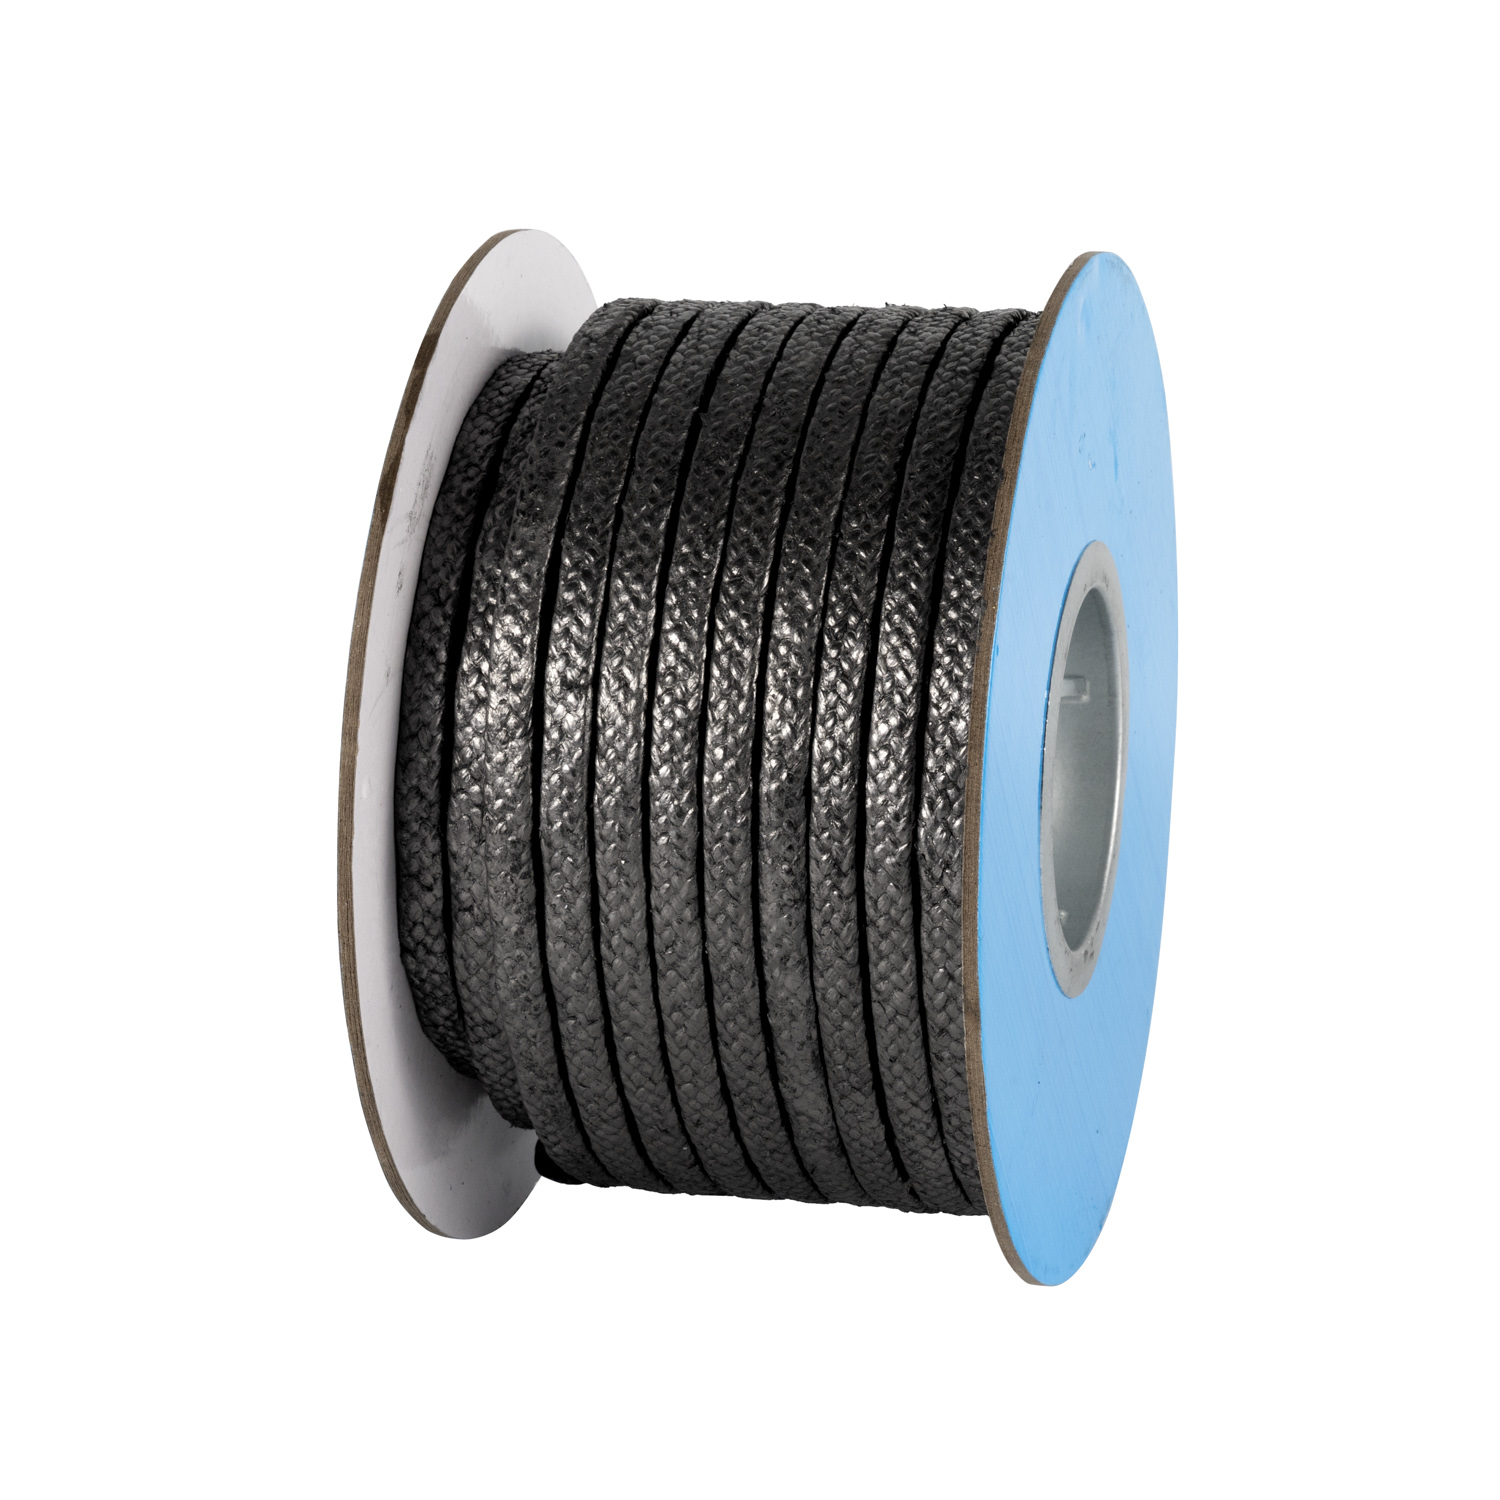
Scurgerile supapelor la temperatură ridicată provoacă emisii fugitive, pericole de siguranță și timpi de nefuncționare neplanificați. Pe care se bazează operatorii fabricii Garnitură de grafit ca standard pentru etanșarea la temperatură înaltă și la presiune înaltă. Cu toate acestea, grafitul standard se degradează sub anumite tensiuni termice, chimice și mecanice. Echipele de întreținere se confruntă adesea cu scurgeri recurente, deoarece aplică materiale standard în medii extreme fără a înțelege limitele operaționale. Acest ghid de diagnosticare identifică cauzele fundamentale ale eșecului ambalajului. Vom evalua soluțiile proiectate și vom stabili un cadru de decizie pentru specificarea arhitecturii corecte de etanșare. Etanșarea supapelor necesită precizie. Când înțelegeți limitele mecanice ale materialelor dvs. de etanșare, puteți opri reacția la erupții și puteți începe să le preveniți. Acest ghid oferă strategii testate pe teren pentru a vă menține supapele de înaltă temperatură fără scurgeri și în conformitate cu reglementările de mediu.
Oxidarea termică este modul de defectare principal pentru grafitul standard peste 850°F (454°C) în medii oxidante, ceea ce duce la pierderea de volum și la degradarea imediată a etanșării.
Extrudarea mecanică are loc atunci când presiunea sistemului forțează grafitul în spațiul liber dintre tijă și priză, necesitând inele de capăt anti-extrudare pentru atenuare.
Consolidarea necorespunzătoare în timpul instalării reprezintă un procent semnificativ de scurgeri premature; procedurile precise de cuplu și sistemele de încărcare sub tensiune sunt esențiale pentru fiabilitatea pe termen lung.
Selecția și configurația materialului trebuie să echilibreze puritatea, inhibitorii de oxidare și tipurile de armare (de exemplu, plasă de sârmă) într-o stivuire optimizată a inelelor pentru a îndeplini cerințele specifice de frecare și acționare.
Cuprins
Etanșarea supapelor se bazează pe expansiune radială. Aplicați sarcină de compresiune axială prin strângerea piulițelor presetupei. Elementul de ghidare a glandei transferă această forță mecanică în jos prin inelele de etanșare. Deoarece grafitul flexibil este un material semielastomeric, acesta răspunde la această compresie axială prin extinderea radială. Materialul împinge spre exterior pe peretele cutiei de presa și spre interior pe tija supapei. Această presiune radială blochează evacuarea mediului din sistem. Menținerea acestei sarcini de compresiune este obligatorie. Dacă forța axială scade, dilatarea radială scade și se formează imediat o cale de scurgere. Frecarea împotriva peretelui cutiei de presa absoarbe o parte din această forță, ceea ce înseamnă că inelul superior primește cea mai mare compresie, în timp ce inelul inferior primește cea mai mică.
Un singur tip de inel de etanșare rar face față tuturor cerințelor mecanice și de etanșare. Inginerii specifică de obicei o stivuire cu 5 inele pentru supapele de izolare standard. Amestecarea inelelor împletite și formate cu matriță optimizează atât stabilitatea mecanică, cât și performanța de etanșare. Trebuie să instalați aceste inele într-o anumită ordine pentru a obține o etanșare fiabilă.
Inel de capăt împletit inferior: Acționează ca un ștergător și o barieră anti-extruziune la baza cutiei de presa.
Primul inel format prin matriță: asigură o etanșare primară impermeabilă împotriva tijei.
Al doilea inel format prin matriță: Adaugă adâncime etanșării primare și absoarbe forțele de expansiune radială.
Al treilea inel format prin matriță: termină secțiunea de etanșare primară.
Inel de capăt împletit de sus: Împiedică inelele din mijloc mai moi să treacă în sus pe lângă suportul glandei.
Producătorii oferă capabilități de bază pentru grafit flexibil. Fișele de specificații evaluează adesea grafitul standard până la 1200 ° F (650 ° C) în medii cu abur sau reducătoare. Aceste limite scad drastic în mediile oxidante. Condițiile din lumea reală se potrivesc rareori cu testele de laborator controlate. Supapele se confruntă cu vârfuri de funcționare, cicluri termice rapide și tranzitorii bruște de presiune. O linie de abur poate funcționa la 800 °F în mod normal, dar poate crește până la 950 °F în timpul dereglărilor procesului. Aceste șocuri termice fac ca componentele supapei să se extindă și să se contracte la viteze diferite. Această mișcare modifică sarcina de compresiune asupra ambalajului, împingând materialele standard dincolo de limitele lor practice și provocând defecțiuni premature.
Oxidarea termică este o cauză majoră a eșecului de ambalare a grafitului în medii cu temperaturi ridicate care conțin oxigen. Ratele de oxidare depind de temperatură, durata expunerii, puritatea grafitului și formularea materialului. Pe măsură ce grafitul pierde treptat din masă, garnitura poate pierde tensiunea de etanșare și poate dezvolta căi de scurgere.
The Gama de materiale flexibile de grafit SGL Carbon SIGRAFLEX ilustrează modul în care diferitele grade de grafit oferă niveluri diferite de rezistență la oxidare pentru aplicațiile de etanșare industrială.
Selectarea unui grad adecvat de grafit și menținerea unei compresii adecvate a garniturii poate ajuta la reducerea eșecului prematur al etanșării.
Extrudarea mecanică are loc atunci când presiunea sistemului copleșește structura fizică a ambalajului. Presiunile ridicate ale sistemului împing grafitul moale, format prin matriță, în sus sau în jos. Dacă distanța diametrală dintre tijă și fundul cutiei de umplere depășește 0,015 inci, grafitul curge în aceste goluri. Materialul iese din glandă la fel ca pasta de dinți storsă dintr-un tub. Veți vedea adesea fulgi de grafit negru care se acumulează pe tija supapei deasupra suportului glandei. Această defecțiune fizică distruge integritatea sigiliului. Fără inele de capăt împletite adecvate pentru a bloca aceste goluri, chiar și inelele de cea mai înaltă calitate formate cu matriță se vor extruda și se vor defecta la presiune ridicată.
Grafitul se află la capătul nobil al seriei galvanice. Tijele supapelor din oțel inoxidabil sunt mai puțin nobile. Când introduceți un electrolit, creați o celulă galvanică. Umiditatea prinsă în cutia de umplutură acționează ca acest electrolit. Această umiditate provine adesea din hidrotestare, umiditate atmosferică în timpul depozitării sau condens în timpul opririi sistemului. Reacția electrochimică determină corodarea tijei din oțel inoxidabil mai puțin nobil. Pe suprafața tulpinii se dezvoltă gropi severe, asemănătoare cu sticla mată sau cratere adânci. Când operatorii acţionează supapa, aceste gropi ascuţite acţionează ca o răzătoare de brânză. Ele rup inelele de grafit, distrugând sigiliul din interior spre exterior.
În timp ce grafitul rezistă multor substanțe chimice, mediile specifice la temperatură ridicată provoacă o degradare rapidă. Uleiurile termice agresive, oxidanții puternici sau anumiți acizi atacă materialul. Ambalajele de calitate inferioară conțin adesea lianți, materiale de umplutură sau substanțe impregnante pentru a ajuta procesul de fabricație. Aceste materiale secundare au o rezistență chimică mai mică decât grafitul în sine. Când mediile la temperatură ridicată se dizolvă sau arde acești lianți, matricea de ambalare se prăbușește. Inelele își pierd din densitatea structurală. Acestea se micșorează, pierd din compresie și permit mediilor agresive să scape în atmosferă. Trebuie să verificați compatibilitatea chimică a întregii matrice de ambalare, nu doar a grafitului de bază.
Eroarea umană cauzează un procent masiv de defecțiuni de ambalare. Instalatorii trebuie să așeze fiecare inel în mod individual, folosind o unealtă de tamponare despicată. Aruncarea tuturor celor cinci inele în cutie și strângerea presetupei nu reușește să distribuie sarcina. Inelul de sus preia toată compresia, în timp ce inelele de jos rămân libere. Cuplul neuniform al piuliței presetupe trage discul din aliniere. Acest lucru face ca adeptul să se frece de tijă, generând frecare extremă și înțepenind metalul. Supracomprimarea garniturii zdrobește grafitul, eliminând flexibilitatea naturală a acestuia și provocând blocarea imediată a actuatorului.
Degradarea ambalajului începe adesea înainte de instalare. Grafitul absoarbe umezeala dacă este lăsat în medii umede. Depozitarea cutiilor de ambalare pe podele umede din beton sau lăsarea lor deschisă la intemperii compromite materialul. Deteriorările fizice în timpul manipulării distrug și inelele. Îndoirea prea mult a inelelor formate cu matriță sparge matricea de grafit. Aruncarea inelelor împletite dezactivează marginile. Instalarea materialelor compromise garantează o durată de viață scurtă. Umiditatea absorbită accelerează coroziunea galvanică la pornire, în timp ce fisurile fizice creează căi de scurgere imediate sub presiune. Depozitați întotdeauna ambalajul într-un mediu climatizat și manipulați inelele cu mănuși curate.
Identificarea defecțiunilor precoce previne exploziile catastrofale. Indiciile vizuale oferă primul avertisment. Căutați pene de abur, condens care picură sau reziduuri chimice în jurul glandei. Instrumentele de detectare a scurgerilor acustice identifică sunetele de înaltă frecvență generate de gazul sub presiune care iese prin micro-scurgeri. Pentru compușii organici volatili, tehnicienii folosesc EPA Method 21 sniffing. Detectoarele portabile cu ionizare cu flacără măsoară concentrația exactă a gazelor care ies în părți pe milion. Evaluările regulate de diagnosticare permit echipelor de întreținere să programeze reambalarea în timpul întreruperilor planificate, mai degrabă decât să reacționeze la situații de urgență. Prinderea unei scurgeri la 500 PPM este mult mai bine decât așteptarea unei explozii vizibile.
Emisiile fugitive au consecințe severe de reglementare. Instalațiile trebuie să respecte standarde stricte de mediu, cum ar fi API 622, API 624 și ISO 15848-1. Aceste standarde dictează praguri admisibile de emisie pentru ambalarea supapelor. Depășirea acestor limite declanșează controlul imediat de reglementare. Uzinele se confruntă cu amenzi financiare grele pentru nerespectare. Încălcările repetate duc la opriri forțate ale unităților sau la decrete de acord obligatoriu din partea agențiilor de mediu. Menținerea unei etanșări etanșe este o cerință legală strictă pentru operarea instalațiilor chimice și petrochimice. Trebuie să vă documentați nivelurile de emisii și să demonstrați că arhitectura dvs. de etanșare îndeplinește standardele cerute.
Reambalarea supapelor de urgență necesită un sprijin logistic imens. Echipele de întreținere trebuie să ridice schele pentru a ajunge la supapele înalte. Contractorii de izolație trebuie să îndepărteze și ulterior să reinstaleze stratul termic. Orele de muncă se înmulțesc rapid. Izolarea unei supape cu scurgeri necesită adesea închiderea unei întregi linii de proces. Randamentul de producție pierdut în timpul acestui timp neplanificat are un impact puternic asupra operațiunilor instalației. Reambalarea unei singure supape de abur de înaltă presiune în mijlocul unui ciclu de producție perturbă întregul program al fabricii. Prevenirea acestor defecțiuni prin selecția corectă a materialului menține instalația să funcționeze fără probleme și reduce sarcina asupra departamentului de întreținere.
Erupțiile catastrofale ale ambalajului eliberează abur la temperatură ridicată sau substanțe chimice periculoase direct în mediul de lucru. Acest lucru prezintă riscuri severe de siguranță pentru personalul uzinei. Expunerea la abur de 900°F cauzează răni imediate, fatale. Emisiile de substanțe chimice toxice necesită evacuarea plantelor și răspunsuri de urgență cu substanțe periculoase. Dincolo de siguranță, scurgerile continue reprezintă o pierdere directă a randamentului. Fiecare kilogram de abur care iese necesită combustibil suplimentar la cazan pentru a fi înlocuit. Fiecare galon de lichid de proces pierdut reduce volumul produsului final. Oprirea acestor scurgeri îmbunătățește direct eficiența termică a instalației și protejează forța de muncă de expunerea periculoasă.
Materialele din grafit de înaltă puritate și rezistente la oxidare pot îmbunătăți durabilitatea ambalajului în aplicații solicitante cu supape de înaltă temperatură. Selectarea materialului trebuie să ia în considerare rezistența la oxidare, puritatea grafitului, armătura și condițiile de funcționare.
De exemplu, Materialele de grafit SIGRAFLEX de la SGL Carbon pentru ambalarea supapelor includ fire specializate din folie de grafit și materiale ranforsate dezvoltate pentru medii de etanșare solicitante.
Cu toate acestea, rezistența îmbunătățită la oxidare nu elimină limitările de temperatură. Inginerii ar trebui să verifice datele de performanță publicate ale materialului și potrivirea acestuia pentru condițiile de funcționare ale supapei.
Bazându-se exclusiv pe grafitul împletit standard, invită extrudarea. Aplicațiile de înaltă presiune necesită inele de capăt împletite armate cu sârmă. Producătorii țese fire fine de Inconel sau oțel inoxidabil direct în firele de grafit. Aceste inele armate posedă o rezistență mecanică imensă. Așezate în partea de sus și de jos a cutiei de umplutură, acţionează ca bariere impenetrabile. Acestea împiedică extrudarea inelelor din mijloc moi, formate prin matriță prin golurile de degajare. Inelele mijlocii formate cu matriță asigură etanșarea cu frecare scăzută și de înaltă densitate împotriva tijei, în timp ce inelele de capăt armate cu sârmă asigură cușca structurală. Această combinație gestionează presiuni care depășesc 4500 psi.
Ciclul termic determină extinderea și contractarea componentelor supapei. Această mișcare relaxează cuplul inițial aplicat piulițelor glandei. Încărcarea live rezolvă această problemă. Instalați un teanc de șaibe elastice Belleville sub piulițele glandei. Aceste arcuri proiectate stochează energie mecanică. Pe măsură ce garnitura se consolidează sau supapa se răcește și se contractă, arcurile se extind. Ele mențin o forță de compresiune continuă, calculată pe suportul glandei. Încărcarea în timp real compensează relaxarea în timpul serviciului. Elimină necesitatea restrângerii manuale și previne scurgerile cauzate de tranzitorii termici. Puteți stivui șaibe în serie pentru a crește cursa sau în paralel pentru a crește sarcina.
Pentru a combate coroziunea galvanică, seturile de ambalare premium încorporează inhibitori pasivi de coroziune. Producătorii înglobează praf de zinc activ sau aplică acoperiri anodice brevetate direct în matricea de grafit. Zincul este mai puțin nobil decât grafitul și tija supapei din oțel inoxidabil. Când umiditatea intră în cutia de umplutură, zincul acționează ca un anod de sacrificiu. Reacția galvanică atacă zincul în loc de tija supapei. Această protecție sacrificială păstrează finisajul suprafeței netede a tijei. Previne zâmbiturile care altfel ar sfărâma garnitura în timpul acționării supapei. Acest lucru este deosebit de important pentru supapele care stau inactiv după hidrotestare.
Selectarea ambalajului corect necesită încrucișarea a trei variabile: temperatura maximă de funcționare, presiunea sistemului și chimia mediului. Nu vă bazați niciodată pe condiții medii de funcționare. Trebuie să specificați ambalarea pe baza vârfurilor tranzitorii maxime pe care le va experimenta supapa. Determinați dacă mediul este oxidant sau reducător. Presiunea ridicată necesită armarea firului. Temperaturile ridicate în mediile oxidante necesită inhibitori. Eșecul de a mapa aceste trei variabile cu specificațiile de ambalare garantează o defecțiune prematură. Creați o matrice standardizată pentru instalația dvs. care dictează exact ce material de ambalare corespunde claselor specifice de temperatură și presiune.
Funcția supapei dictează configurația ambalajului. Supapele de izolare rămân statice pentru perioade lungi. Ele acţionează doar complet deschise sau complet închise. Aceste supape tolerează forțe mari de consolidare și garnituri dense. Supapele de control modulează constant pentru a regla debitul. Acestea necesită seturi de împachetare cu frecare redusă, înalt proiectate. Frecarea ridicată într-o supapă de control cauzează alunecarea. Actuatorul se străduiește să miște tija, apoi depășește brusc poziția țintă. Garnitura supapei de control trebuie să echilibreze o expansiune radială adecvată cu o rezistență minimă a tijei pentru a asigura un control precis al procesului. Nu puteți utiliza același aranjament de ambalare pentru ambele tipuri de supape.
Inginerii echilibrează în mod constant etanșarea cu frecare. Obținerea unei etanșări complet fără scurgeri necesită o compresie axială ridicată. Compresia ridicată strânge grafitul mai strâns pe tijă, crescând frecarea. Dacă strângeți excesiv garnitura, actuatorul supapei se poate bloca. Tija ar putea refuza să se miște sau motorul s-ar putea arde încercând să depășească rezistența. Trebuie să calculați forța disponibilă a actuatorului. Selectați o configurație a garniturii care etanșează eficient sub pragul maxim admisibil de frecare al dispozitivului de acţionare al supapei specific. Uneori, acest lucru necesită reducerea numărului de inele de etanșare pentru a reduce rezistența totală a tijei.
Comparația cerințelor de ambalare a supapelor |
||
Parametru |
Supape de izolare (poartă/glob) |
Supape de control (modulatoare) |
|---|---|---|
Funcția primară |
Izolare pornit/oprit |
Reglare precisă a debitului |
Toleranța la frecare |
Ridicat |
Foarte scăzut (trebuie să evite alunecarea) |
Număr tipic de inele |
5 până la 7 inele |
3 până la 5 inele (pentru a minimiza glisarea) |
Forța de consolidare |
Compresie ridicată acceptabilă |
Compresie calculată cu precizie |
Încărcare live |
Recomandat pentru ciclism termic |
Obligatoriu pentru frecare consistentă |
Auditați supapele dumneavoastră de înaltă temperatură utilizând Metoda 21 EPA pentru a identifica și documenta toate scurgerile curente de emisii fugitive.
Actualizați specificațiile materialelor pentru a necesita grafit cu inhibare a oxidarii pentru toate serviciile de oxidare care operează peste 850°F.
Instalați sistemele de încărcare cu arc Belleville pe toate supapele supuse unor cicluri termice frecvente sau tranzitorii rapide de presiune.
Echipați personalul de întreținere cu chei dinamometrice calibrate și aplicați proceduri de strângere documentate, în mai multe etape, pentru fiecare instalare.
Măsurați spațiul liber al cutiei de umplere în timpul următoarei întreruperi și prelucrați orice supape care depășesc toleranțele maxime de extrudare ale producătorului.
R: În medii cu abur sau reducție, grafitul flexibil se ocupă de temperaturi de până la 1200°F (650°C). În medii oxidante precum aerul, grafitul standard se degradează rapid la 850 ° F (454 ° C). Trebuie să specificați grafitul inhibat oxidarea pentru a depăși acest prag în siguranță și pentru a preveni pierderea de masă.
R: Oxidarea termică este o reacție chimică în care carbonul solid reacționează cu oxigenul la temperaturi ridicate pentru a forma dioxid de carbon gazos. Acest lucru face ca grafitul să ardă. Pierderea de masă rezultată lasă goluri în cutia de presa, eliminând sarcina de compresiune și creând o cale de scurgere directă.
R: Inelele formate prin matriță sunt comprimate dintr-o panglică flexibilă de grafit în inele solide de înaltă densitate care asigură etanșarea primară impermeabilă. Inelele împletite sunt țesute din fire de grafit, adesea întărite cu sârmă. Inelele împletite acționează ca bariere anti-extruziune în partea de sus și de jos a setului de ambalare.
R: Standardul industrial este o configurație cu 5 inele, constând din două inele de capăt împletite și trei inele din mijloc formate cu matriță. Depășirea a 7 inele este descurajată. Inelele suplimentare suferă de scăderea randamentelor în transferul de forță și doar măresc frecarea nedorită pe tija supapei.
R: Preveniți extrudarea instalând inele de capăt de carbon sau grafit împletite de înaltă densitate, armate cu sârmă, în partea de sus și de jos a setului de ambalare. Aceste inele ranforsate acționează ca bariere fizice, blocând golurile și menținând inelele de etanșare mai moi, formate cu matriță, conținute la presiune ridicată.
R: Instalați șaibe elastice Belleville cu încărcare sub tensiune pe supapele care suferă cicluri termice frecvente, vârfuri rapide de presiune sau vibrații puternice. De asemenea, este recomandată pentru supapele situate în zone greu accesibile, unde restrângerea manuală de către personalul de întreținere este dificilă sau periculoasă.