


Vizualizări: 0 Autor: Editor site Ora publicării: 2026-10-12 Origine: Site


Sistemele de abur de înaltă presiune lasă o marjă de eroare zero pe podeaua fabricii. O scurgere minoră a flanșei se transformă rapid într-un pericol sever, amenință siguranța la locul de muncă, compromite fiabilitatea sistemului și provoacă pierderi masive de energie. Inginerii de conducte specifică în mod obișnuit a Garnitură spiralată pentru medii de service severe, deoarece aceste componente gestionează eficient temperaturile extreme și mediile agresive. Cu toate acestea, exploziile premature și picăturile persistente apar în mod regulat în instalațiile industriale. Acest paradox se întâmplă din cauza specificațiilor materiale nealiniate, a tehnicilor de instalare necorespunzătoare sau a ciclului termic neatenuat în timpul fazelor de pornire și oprire. Aveți nevoie de o abordare structurată, testată pe teren pentru a preveni aceste defecțiuni. Acest ghid oferă o evaluare tehnică directă a Scurgere în garnitură în formă de spirală . Analizăm comportamentul compresiei, identificăm cauzele fundamentale ale eșecului și stabilim protocoale standardizate de achiziție. Veți învăța cum să implementați practici precise de instalare care să asigure o performanță optimă de etanșare în întreaga rețea de conducte de abur.
Identificarea cauzei principale: Cele mai multe scurgeri provin din încărcarea necorespunzătoare a șuruburilor, relaxarea fluajului termic sau omiterea inelelor interioare, mai degrabă decât defectele de fabricație ale garniturii în sine.
Compatibilitatea materialelor: Grafitul flexibil este umplutura standard pentru abur la temperatură înaltă; acționând ca stratul mai moale dintre înfășurările spiralate, abordează micro-neregularitățile de pe suprafețele flanșelor pentru a preveni căile de scurgere.
Necesitate structurală: Inelele interioare sunt esențiale în aplicațiile cu abur pentru a preveni flambarea spre interior a înfășurărilor spiralate și pentru a servi ca opritor suplimentar de compresie.
Precizie la instalare: Eliminarea defectelor de suprafață și respectarea unor secvențe de cuplu stricte și simetrice sunt cerințe nenegociabile pentru obținerea unei etanșări robuste.
Cuprins
Scurgerea în spirală a garniturii are loc atunci când o compresie insuficientă sau excesivă împiedică garnitura să mențină o etanșare fiabilă. Instalarea corectă necesită încărcări echilibrate pentru șuruburi, condiții adecvate ale flanșei și o recuperare suficientă a garniturii în timpul schimbărilor de presiune și temperatură.
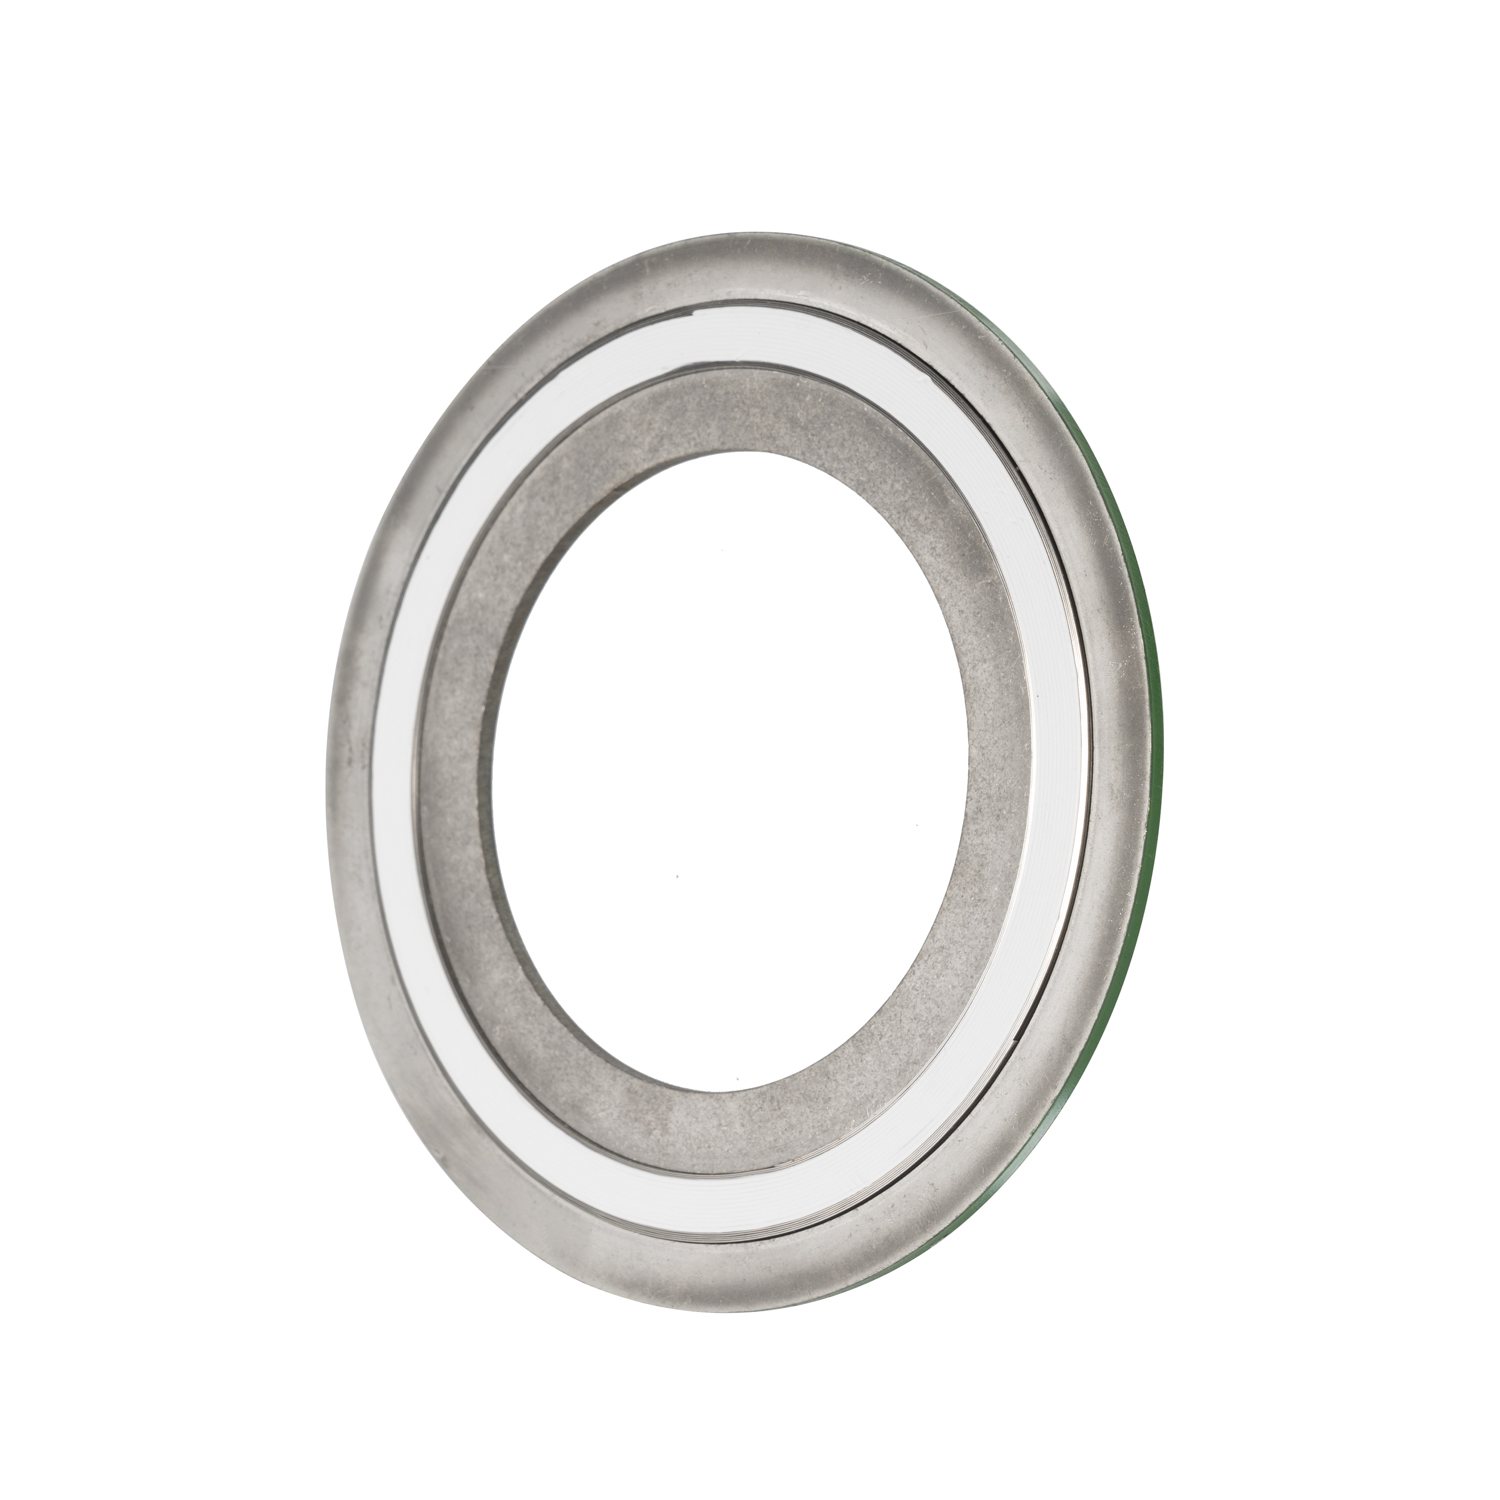
Garniturile spiralate combină înfășurări metalice și materiale de umplutură moi pentru a crea o barieră de etanșare flexibilă.
Înfășurări metalice: Oferă rezistență structurală și recuperare elastică.
Umpluturi moi: Comprimați în neregularitățile suprafeței flanșei pentru a preveni scurgerile.
Sarcina șuruburilor: generează compresia necesară pentru o etanșare eficientă.
Inel de ghidare exterior: Ajută la controlul compresiei garniturii și sprijină alinierea.
Cauza scurgerii |
Cum afectează etanșarea |
|---|---|
Subcompresie |
Așezarea insuficientă a garniturii lasă potențiale căi de scurgere |
Supracompresie |
Forța excesivă poate deteriora înfășurările și poate reduce recuperarea elastică |
Ciclism termic |
Expansiunea și contracția repetate pot reduce stresul de etanșare |
Fluctuațiile presiunii |
Schimbările bruște de presiune pot provoca performanța de etanșare a garniturii |
Încărcare neuniformă a șuruburilor |
Compresia neuniformă creează zone slabe de etanșare |
Compresia corectă permite înfășurărilor metalice să mențină recuperarea elastică, în timp ce umplutura etanșează imperfecțiunile microscopice ale flanșei.
Pentru unele garnituri spiralate standard, grosimea nominală este de aproximativ 0,175 inchi (4,5 mm), cu o grosime comprimată în jur de 0,125–0,130 inchi (3,2–3,3 mm). Cerințele reale de compresie depind de construcția garniturii și de specificațiile producătorului.
Verificați condițiile flanșei: verificați finisarea suprafeței, alinierea și deteriorarea.
Aplicați un cuplu adecvat al șuruburilor: utilizați secvența de strângere specificată și sarcina șuruburilor.
Evitați supracompresia: Urmați limitele de compresie ale producătorului garniturii.
Luați în considerare ciclul termic: selectați materiale pentru garnituri potrivite pentru temperaturi și presiuni de funcționare.
Element cheie: Etanșarea fiabilă a garniturii spiralate depinde de menținerea unei compresii adecvate și de recuperare elastică în timpul condițiilor de funcționare.
Cuplul inițial insuficient rămâne principalul vinovat pentru defecțiunea articulației în câmp. Dacă nu întindeți șuruburile la randamentul țintă, elementul de etanșare nu se poate așeza corect. Materialul de umplutură rămâne superficial și nu pătrunde niciodată în finisajul suprafeței flanșei. Acest lucru lasă trasee de scurgere microscopice pe suprafața de etanșare. Aburul de mare viteză găsește cu ușurință aceste căi și erodează materialul de umplutură în timp, un proces cunoscut sub numele de trefilare. Trebuie să aplicați suficientă sarcină pentru a comprima înfășurările la grosimea lor proiectată.
Strângerea neuniformă cauzează strivirea localizată. Încărcarea punctuală pe o parte a flanșei ciupește puternic înfășurările, adesea aplatind complet profilul chevron. Partea opusă rămâne liberă și necomprimată. Fluidul ocolește cu ușurință secțiunea liberă. Sarcina neuniformă a șuruburilor îndoaie și flanșele, în special pe țevi cu diametru mai mare. Această distorsiune creează un decalaj permanent pe care nicio cantitate de strângere ulterioară nu o poate repara. Mecanicii cauzează adesea acest lucru prin strângerea imediată a șuruburilor într-un model circular cu o cheie de impact, mai degrabă decât folosind o secvență adecvată, măsurată de model încrucișat.
Simptom vizual la garnitura îndepărtată |
Cauza principală probabilă |
Acțiune corectivă pentru reasamblare |
|---|---|---|
Înfășurări zdrobite plate pe o parte, libere pe cealaltă |
Strângere neuniformă a șuruburilor/Flanșe nealiniate |
Utilizați o cheie dinamometrică calibrată și un model strict de stea. Aliniați țevile înainte de a șuruburi. |
Material de umplutură spălat într-un canal specific |
Sarcină inițială insuficientă a șurubului (desen de sârmă) |
Calculați valorile corecte ale cuplului pentru a obține solicitarea minimă pe scaun. |
Înfășurări interioare împinse în orificiul țevii |
Flambare spre interior / Lipsește inelul interior |
Faceți upgrade la o configurație CGI cu un inel metalic interior solid. |
Grosimea garniturii depășește uniform 0,130 inci |
Subcompresiune pe întreaga articulație |
Verificați forța de curgere a șuruburilor și creșteți în mod corespunzător ținta de cuplu. |
Relaxarea fluajului apare frecvent în conductele de abur la temperatură ridicată. Metalele se extind când sunt încălzite și se contractă când sunt răcite. Ciclul termic continu provoacă întinderea șuruburilor. Flanșele se deformează ușor în timp din cauza diferenței de temperatură dintre partea superioară și inferioară a țevii. Elementul de etanșare în sine suferă modificări micro-structurale la căldură și presiune constantă. Acești factori combinați conduc la o pierdere treptată, inevitabilă, a sarcinii de compresiune asupra îmbinării.
Articulația își pierde energia stocată pe măsură ce șuruburile se relaxează. Scurgerea întârziată se manifestă la săptămâni sau luni după pornirea inițială. Articulația a trecut perfect hidrotestul inițial la rece. Cu toate acestea, ciclurile termice au redus încet forța de strângere. Odată ce forța de strângere scade sub tensiunea minimă de așezare, aburul iese. Trebuie să țineți cont de relaxarea fluajului selectând materiale adecvate pentru șuruburi de înaltă rezistență, cum ar fi ASTM A193 grad B7 și utilizând valori adecvate ale cuplului care țin cont de relaxarea operațională.

Din punct de vedere istoric, multe facilități au folosit configurații de tip CG fără inele interioare pentru a economisi bani. Această practică duce la defecțiuni catastrofale în liniile de abur. Forțele radiale și presiunea fluidului acționează direct asupra diametrului interior al înfășurărilor. Fără un inel interior care să le susțină, înfășurările se îndoaie spre interior. Ei împing direct în orificiul țevii, un fenomen numit adesea „cuibărirea păsărilor”.
Flambarea spre interior distruge sigiliul instantaneu. Desface benzile metalice, creând turbulențe severe de curgere în interiorul conductei. Această turbulență accelerează eroziunea în aval, dăunând supapelor și instrumentarului. Mai important, explozia eliberează abur de înaltă presiune în atmosferă. Acest lucru compromite siguranța la locul de muncă și necesită proceduri imediate de oprire de urgență. Inelele interioare oferă suportul mecanic necesar pentru a rezista acestor forțe radiale și pentru a menține înfășurările blocate pe loc.
Finisajul suprafeței flanșei dictează succesul etanșării. Un standard Garnitura în formă de spirală necesită un finisaj Ra (înălțimea medie aritmetică a rugozității) de 125-250 microinchi. Această rugozitate specifică permite umpluturii moale să muște metalul. Creează un sigiliu labirint care prinde fluidul. Dacă finisajul este prea neted (sub 125 Ra), componenta nu are frecare și poate exploda sub presiune. Dacă este prea dur (peste 250 Ra), umplutura nu poate umple canelurile adânci, lăsând căi de scurgere în spirală.
Zgârieturile, zgârieturile adânci sau canelurile fonografice incorecte perturbă complet etanșarea. Stratul mai moale nu poate acoperi caneluri adânci sau zgârieturi radiale. Golurile microscopice rămân deschise, iar aburul găsește cu ușurință aceste căi. O singură zgârietură care trece de la diametrul interior la diametrul exterior va provoca o scurgere persistentă, indiferent de cât de mult cuplu aplicați. Înainte de asamblare, trebuie să inspectați și să prelucrați fețele flanșelor conform specificațiilor corecte.
Trebuie să potriviți componenta de etanșare la configurația specifică a flanșei țevii. Flanșele cu față ridicată (RF) concentrează sarcina șuruburilor pe o zonă mai mică. Acest lucru facilitează atingerea tensiunii de așezare necesare pentru comprimarea înfășurărilor metalice. Flanșele cu față plată (FF) răspândesc sarcina pe o zonă mult mai largă. Ele necesită o sarcină semnificativ mai mare a șuruburilor pentru a comprima același material.
Nu utilizați modele standard înfășurate în spirală pe flanșele din fontă cu față plată. Sarcina mare a șuruburilor necesară pentru comprimarea înfășurărilor metalice va crăpa sau deforma fonta fragilă. Fonta nu poate rezista momentelor de încovoiere generate de șuruburi cu cuplu ridicat. Dacă aveți flanșe FF, trebuie să utilizați un material mai moale sau un design special conceput pentru a reduce efortul pentru a preveni deteriorarea echipamentului. Verificați întotdeauna materialul flanșei și fața înainte de a specifica etanșarea.
Materialul de umplutură dictează rezistența la temperatură și compatibilitatea chimică. Trebuie să selectați umplutura potrivită pentru abur pentru a evita degradarea rapidă și explozia.
Material de umplutură |
Temperatura maxima |
Adecvarea pentru sistemele cu abur |
|---|---|---|
Grafit flexibil |
850°F (oxidant) / 1200°F+ (abur) |
Excelent. Relaxare cu fluaj scăzut, se conformează bine imperfecțiunilor, se ocupă de ciclul termic. |
PTFE (teflon) |
500°F |
Sărac. Suferă de curgere rece sub presiune. Se extruda cu ușurință în abur la temperatură ridicată. |
Mica / Filosilicați |
1800°F+ |
Situaționale. Utilizați numai în medii oxidante cu temperaturi extreme, unde grafitul se arde. |
Grafitul flexibil este cea mai bună alegere pentru aplicațiile cu abur. Oferă stabilitate termică ridicată și prezintă o relaxare la fluaj extrem de scăzută în comparație cu polimerii. Sigilează perfect micro-imperfecțiunile. Evitați PTFE în sistemele cu abur de înaltă presiune. PTFE suferă de curgere la rece sub presiune și are limite stricte de temperatură. Aburul va determina extrudarea PTFE din înfășurări și explodarea, ceea ce duce la defectarea imediată a îmbinării.
Inelul de centrare exterior centrează componenta în cercul șuruburilor. Acesta asigură că elementul de etanșare se aliniază perfect cu fața ridicată a flanșei. De asemenea, acționează ca opritor de compresie primar. Împiedică mecanicii să strângă excesiv șuruburile și să zdrobească înfășurările dincolo de grosimea lor țintă de 0,125 inci. Inelul exterior este standard pentru aproape toate modelele moderne, de obicei realizat din oțel carbon și vopsit pentru identificare.
Inelul interior previne flambajul spre interior. Protejează înfășurările de eroziunea directă a aburului și reduce acumularea de condens în cavitatea dintre flanșe. Standardele ASME B16.20 impun inele interioare pentru clase de presiune și tipuri de umplutură specifice. De exemplu, toate componentele umplute cu PTFE necesită inele interioare. Toate clasele 900 și mai sus necesită inele interioare. Specificați întotdeauna configurațiile CGI (atât inelele interioare, cât și cele exterioare) pentru serviciul cu abur, pentru a garanta stabilitatea structurală sub presiune.
Potriviți metalul de înfășurare cu materialul flanșei și cu mediul de proces. Oțelul inoxidabil 304SS sau 316L standard funcționează pentru majoritatea aplicațiilor utilitare cu abur. Utilizați Inconel sau Monel pentru condiții extreme sau medii chimice foarte corozive. Materialul de înfășurare trebuie să reziste profilului corosiv specific al sistemului dumneavoastră de retur a aburului și a condensului, care conține adesea oxigen dizolvat sau acid carbonic.
Metalele diferite neadecvate provoacă coroziune galvanică. Dacă plasați un metal mai puțin nobil pe o flanșă extrem de nobilă în prezența unui electrolit cum ar fi condensul, înfășurarea se va coroda rapid. Dilatarea termică diferențială între metalele nepotrivite distruge, de asemenea, etanșarea. Înfășurarea trebuie să se extindă și să se contracte la o viteză similară cu flanșa pentru a menține presiunea de contact constantă în timpul ciclului termic.
Auditați programul actual de gestionare a flanșelor pentru a vă asigura că mecanicii folosesc chei dinamometrice calibrate, lubrifianți corespunzători și secvențe stricte de strângere încrucișate.
Actualizați specificațiile de achiziție a instalației pentru a impune configurații CGI cu inele interioare și exterioare cu umplutură flexibilă din grafit pentru toate aplicațiile cu abur.
Inspectați toate fețele flanșei pentru a obține un finisaj adecvat al suprafeței de 125-250 microinch Ra și verificați planeitatea flanșei în timpul următoarei întreruperi de întreținere programate.
Instruiți tot personalul de întreținere cu privire la metoda de descărcare simetrică pentru îndepărtarea în siguranță pentru a preveni deformarea flanșei și pentru a elimina rănile expuse la abur.
R: Scurgerile după o pornire la rece indică, de obicei, sarcina inițială insuficientă a șuruburilor sau relaxarea fluajului termic. Când sistemul se încălzește, metalele se extind. Când se răcește, se contractă. Dacă șuruburile s-au relaxat în timpul funcționării, îmbinarea pierde sarcina de compresiune în timpul fazei de răcire. Această scădere a forței de strângere permite aburului și condensului să iasă.
R: Nu, dar ASME B16.20 impune inele interioare pentru aplicații specifice. Trebuie să le utilizați pentru toate componentele umplute cu PTFE, toate Clasa 900 și mai sus și toate dimensiunile de 24 de inci și mai mari. Inelele interioare sunt foarte recomandate pentru toate serviciile de abur pentru a preveni flambajul spre interior și eroziunea.
R: Nu reutilizați niciodată acest tip de etanșare. Odată comprimate, înfășurările metalice se zdrobesc și umplutura moale se deformează permanent pentru a se potrivi cu fața specifică a flanșei. Își pierde energia elastică stocată și capacitățile de recuperare. Reutilizarea acestuia garantează o scurgere la represurizare.
R: Cerința standard este un finisaj al suprafeței între 125 și 250 microinchi Ra. Această rugozitate specifică permite materialului de umplutură moale să muște în fața flanșei, creând o etanșare labirint etanșă fără a permite fluidului să ocolească prin canelurile adânci.
R: Ciclul termic determină extinderea și contracția continuă a flanșelor și șuruburilor. Această mișcare duce la întinderea șuruburilor și la relaxarea furajului. În timp, forța de strângere scade sub tensiunea minimă de așezare necesară pentru a menține îmbinarea strânsă, rezultând întârzierea scurgerii.
R: Un tip CG are doar un inel de centrare exterior și element de etanșare. Un tip CGI include inelul exterior, elementul de etanșare și un inel metalic interior. Inelul interior oferă o rezistență suplimentară la compresiune, previne flambajul spre interior a înfășurărilor și protejează etanșarea de eroziunea fluidului.


