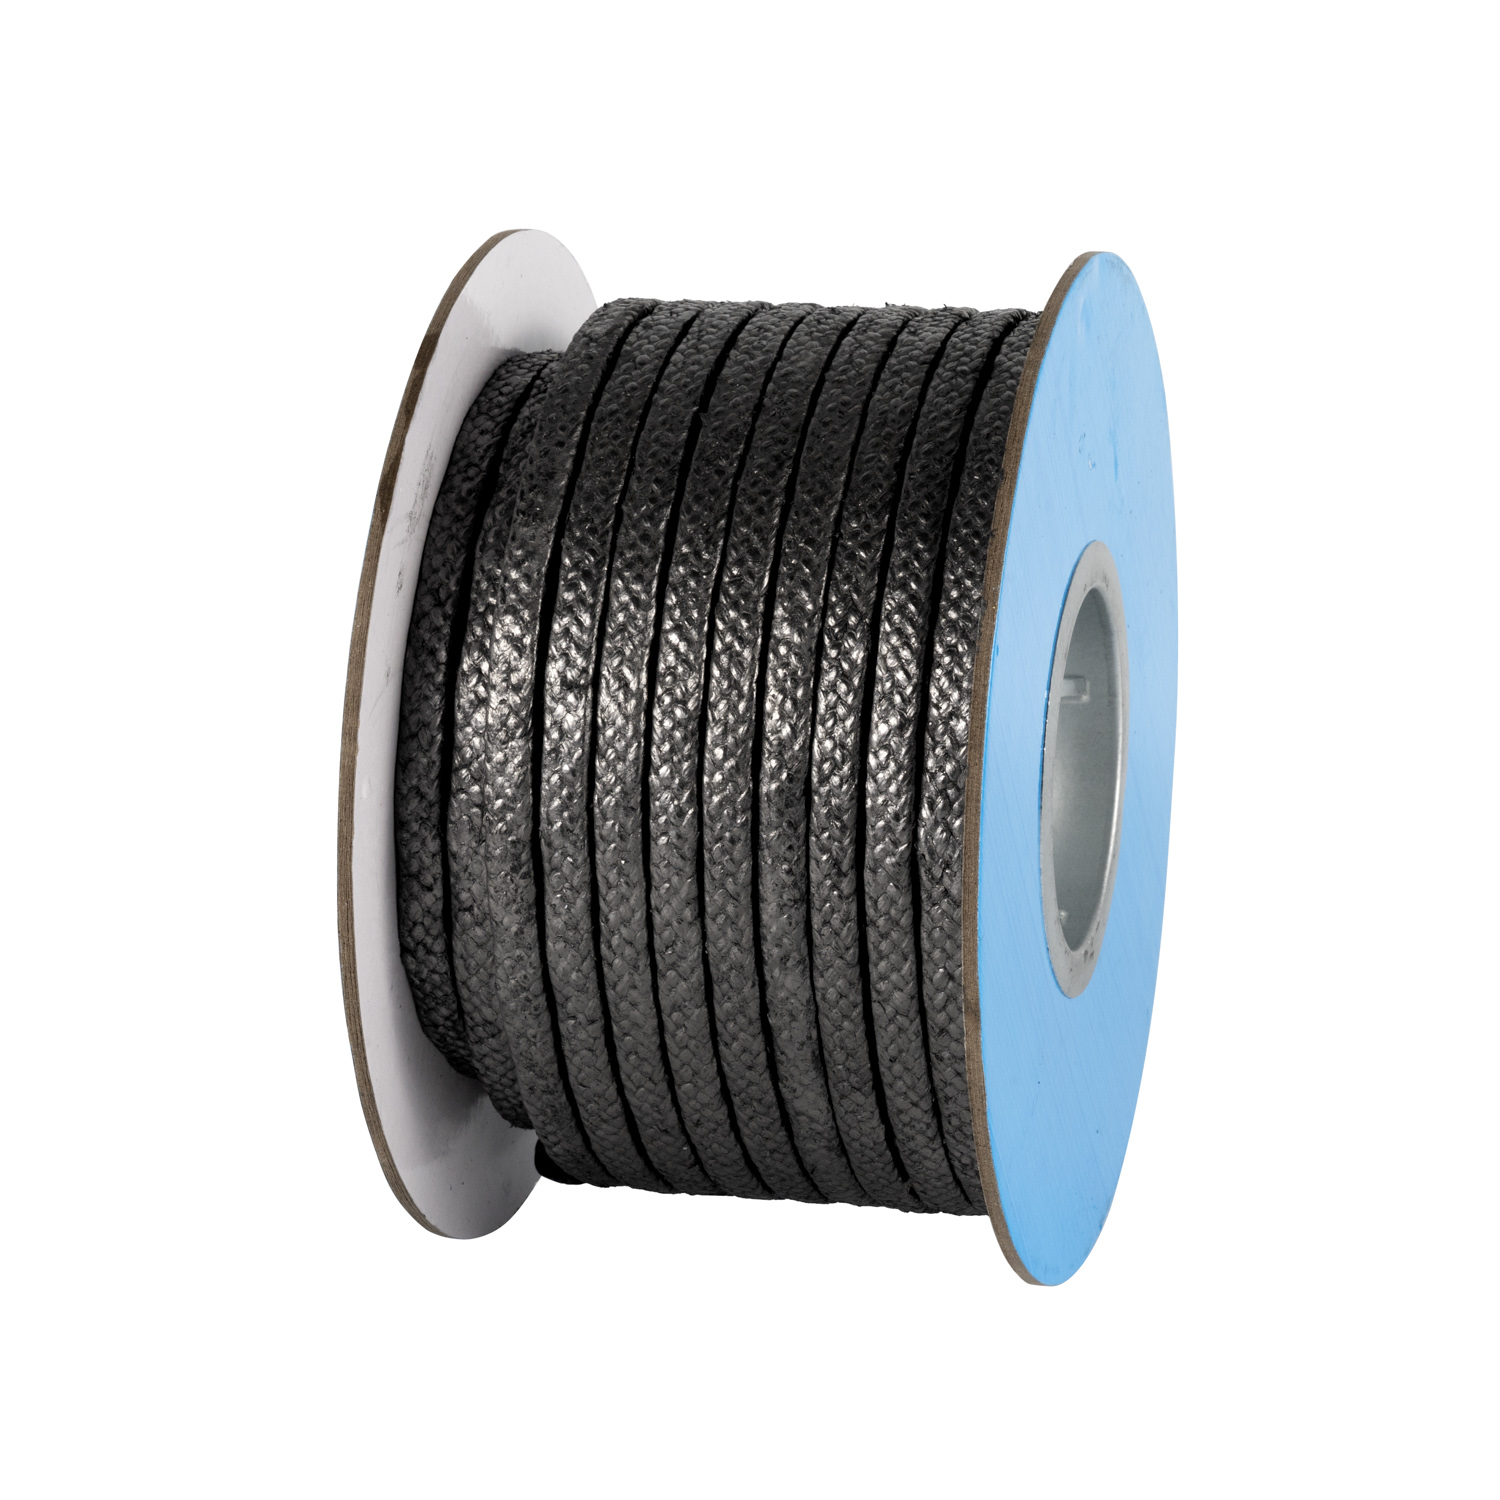
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-10-12 Шығу орны: Сайт
Жоғары температурадағы клапанның ағуы зиянды шығарындыларды, қауіпсіздік қауіптерін және жоспарланбаған тоқтап қалуды тудырады. Зауыт операторлары сүйенеді Graphite Gland Packing жоғары температура мен жоғары қысымды тығыздау үшін стандарт ретінде. Дегенмен, стандартты графит белгілі бір термиялық, химиялық және механикалық кернеулер кезінде бұзылады. Техникалық қызмет көрсету топтары жиі қайталанатын ағып кетуге тап болады, себебі олар стандартты материалдарды экстремалды орталарға операциялық шектеулерді түсінбестен қолданады. Бұл диагностикалық нұсқаулық орауыш ақауларының негізгі себептерін анықтайды. Біз жобаланған шешімдерді бағалаймыз және дұрыс тығыздау архитектурасын анықтау үшін шешім шеңберін орнатамыз. Клапанның тығыздалуы дәлдікті талап етеді. Тығыздағыш материалдарыңыздың механикалық шектеулерін түсінген кезде, үрлеуге әрекет етуді тоқтатып, олардың алдын алуға болады. Бұл нұсқаулықта жоғары температуралық клапандарыңыздың ағып кетпеуі және қоршаған ортаны қорғау ережелеріне сәйкес болуы үшін далада тексерілген стратегиялар берілген.
Термиялық тотығу - тотықтырғыш ортада 850°F (454°C) жоғары стандартты графит үшін негізгі ақаулық режимі, бұл көлемнің жоғалуына және тығыздағыштың дереу бұзылуына әкеледі.
Механикалық экструзия жүйе қысымы графитті өзек пен сальник арасындағы саңылауларға итергенде пайда болады, бұл әсерді азайту үшін экструзияға қарсы сақиналарды қажет етеді.
Орнату кезінде дұрыс емес шоғырландыру мерзімінен бұрын ағып кетудің айтарлықтай пайызын құрайды; дәл айналу моменті процедуралары мен ток жүктеме жүйелері ұзақ мерзімді сенімділік үшін өте маңызды.
Материалды таңдау және конфигурациялау арнайы үйкеліс пен іске қосу талаптарын қанағаттандыру үшін оңтайландырылған сақиналы жинақтағы тазалықты, тотығу ингибиторларын және арматура түрлерін (мысалы, сым тор) теңестіруі керек.
Мазмұны
Клапанның тығыздалуы радиалды кеңеюге негізделген. Сіз гайкаларды қатайту арқылы осьтік қысу жүктемесін қолданасыз. Бездің ізбасары бұл механикалық күшті орау сақиналары арқылы төмен қарай тасымалдайды. Иілгіш графит жартылай эластомерлік материал болғандықтан, ол осьтік қысуға радиалды кеңею арқылы жауап береді. Материал сальниктің қабырғасына сыртқа және клапанның өзегіне ішке қарай итереді. Бұл радиалды қысым жүйе медиасының шығуын блоктайды. Бұл қысу жүктемесін сақтау міндетті болып табылады. Егер осьтік күш төмендесе, радиалды кеңею азаяды және бірден ағып кету жолы пайда болады. Салғыштың қабырғасына үйкеліс осы күштің бір бөлігін сіңіреді, яғни жоғарғы сақина ең көп қысуды алады, ал төменгі сақина аз алады.
Бір типті орауыш сақина барлық механикалық және тығыздау талаптарын өте сирек орындайды. Инженерлер әдетте стандартты оқшаулау клапандары үшін 5 сақиналы жинақты белгілейді. Өрілген және пішінделген сақиналарды араластыру механикалық тұрақтылықты да, тығыздау өнімділігін де оңтайландырады. Сенімді тығыздауға қол жеткізу үшін бұл сақиналарды белгілі бір ретпен орнату керек.
Астыңғы тоқылған ұшы сақина: салғыштың түбінде сүрткіш және экструзияға қарсы тосқауыл ретінде әрекет етеді.
Бірінші пішінді сақина: өзекке қарсы бастапқы өткізбейтін тығыздағышты қамтамасыз етеді.
Екінші пішінді сақина: бастапқы тығыздағышқа тереңдік қосады және радиалды кеңею күштерін сіңіреді.
Үшінші пішінді сақина: бастапқы тығыздау бөлігін аяқтайды.
Үстіңгі өрілген сақина: жұмсақ ортаңғы сақиналардың без ізбасарынан жоғары шығып кетуіне жол бермейді.
Өндірушілер икемді графит үшін негізгі мүмкіндіктерді қамтамасыз етеді. Ерекшелік парақтары стандартты графитті жиі бу немесе азайту орталарында 1200°F (650°C) дейін бағалайды. Бұл шектеулер тотықтырғыш ортада күрт төмендейді. Нақты жағдайлар бақыланатын зертханалық сынақтарға сирек сәйкес келеді. Клапандар операциялық өсулерді, жылдам термиялық циклді және кенеттен қысымның ауысуын сезінеді. Бу желісі қалыпты жағдайда 800°F температурада жұмыс істеуі мүмкін, бірақ процестің бұзылуы кезінде 950°F дейін көтерілуі мүмкін. Бұл термиялық соққылар клапан компоненттерінің әртүрлі жылдамдықпен кеңеюіне және жиырылуына әкеледі. Бұл қозғалыс қаптамадағы қысу жүктемесін өзгертіп, стандартты материалдарды практикалық шектен тыс итеріп, мерзімінен бұрын істен шығуға әкеледі.
Термиялық тотығу оттегі бар жоғары температуралы ортада графит қаптамасының бұзылуының негізгі себебі болып табылады. Тотығу жылдамдығы температураға, әсер ету ұзақтығына, графит тазалығына және материалдың формуласына байланысты. Графит массасын бірте-бірте жоғалтқандықтан, қаптама тығыздағыш кернеуін жоғалтып, ағып кету жолдарын дамытуы мүмкін.
The SGL Carbon SIGRAFLEX икемді графит материалдарының ауқымы әртүрлі графит сорттары өнеркәсіптік герметика қолданбалары үшін тотығуға төзімділіктің әртүрлі деңгейлерін қалай қамтамасыз ететінін көрсетеді.
Сәйкес графит сыныбын таңдау және орауыштың дұрыс қысылуын сақтау мерзімінен бұрын бітеу сәтсіздігін азайтуға көмектеседі.
Механикалық экструзия жүйе қысымы қаптаманың физикалық құрылымын басып тастаған кезде орын алады. Жүйенің жоғары қысымы жұмсақ, пішінді графитті жоғары немесе төмен итереді. Егер өзек пен сальниктің түбі арасындағы диаметрлік саңылаулар 0,015 дюймден асса, графит осы бос орындарға ағып кетеді. Материал түтіктен сығылған тіс пастасы сияқты безден шығады. Сіз без ізбасарының үстіндегі клапан бағанасында жиналған қара графит үлпектерін жиі көресіз. Бұл физикалық бұзылу пломбаның тұтастығын бұзады. Осы саңылауларды бітеу үшін тиісті өрілген соңғы сақиналарсыз, тіпті ең жоғары сапалы пішінді сақиналар да жоғары қысымда экструзияға ұшырайды және істен шығады.
Графит гальваникалық қатардың асыл соңында орналасқан. Тот баспайтын болаттан жасалған клапанның сабақтары онша асыл емес. Электролитті енгізген кезде сіз гальваникалық элемент жасайсыз. Салма қорапшасында тұрып қалған ылғал осы электролит ретінде әрекет етеді. Бұл ылғал көбінесе гидросынақтан, сақтау кезінде атмосфералық ылғалдылықтан немесе жүйені өшіру кезінде конденсациядан туындайды. Электрохимиялық реакция тот баспайтын болаттан жасалған діңгектің тоттануына әкеледі. Аязды шыныға немесе терең кратерлерге ұқсайтын сабақтардың бетінде қатты шұңқырлар дамиды. Операторлар клапанды іске қосқанда, бұл өткір шұңқырлар ірімшік үккіш сияқты әрекет етеді. Олар графит сақиналарын жыртып, тығыздағышты ішінен жояды.
Графит көптеген химиялық заттарға қарсы тұрса да, арнайы жоғары температуралы орталар тез ыдырауды тудырады. Агрессивті термиялық майлар, күшті тотықтырғыштар немесе белгілі бір қышқылдар материалға әсер етеді. Төмен сапалы қаптамада көбінесе өндіріс процесіне көмектесетін байланыстырғыштар, толтырғыштар немесе сіңдіргіштер болады. Бұл қайталама материалдар графиттің өзіне қарағанда химиялық төзімділігі төмен. Жоғары температуралы баспа құралдары осы байланыстырғыштарды еріткен немесе күйдіріп жіберген кезде орау матрицасы құлап кетеді. Сақиналар құрылымдық тығыздығын жоғалтады. Олар қысқарады, қысуды жоғалтады және агрессивті ортаның атмосфераға шығуына мүмкіндік береді. Сіз тек негізгі графит емес, бүкіл орау матрицасының химиялық үйлесімділігін тексеруіңіз керек.
Адамның қателігі орауыш ақауларының үлкен пайызын тудырады. Орнатушылар әр сақинаны бөлек тежеу құралын пайдаланып жеке отырғызуы керек. Барлық бес сақинаны қорапқа түсіріп, бездің ізбасарын қатайту жүктемені тарата алмайды. Жоғарғы сақина барлық қысуды қабылдайды, ал төменгі сақиналар бос қалады. Біркелкі емес гайка моменті ізбасарды туралаудан шығарады. Бұл ізбасардың өзекке қарсы үйкелуіне әкеледі, бұл өте үйкелісті тудырады және металды сызады. Қаптаманы шамадан тыс қысу графитті ұсақтап, оның табиғи икемділігін жояды және жетектің бірден тоқтап қалуына әкеледі.
Қаптаманың бұзылуы көбінесе орнату алдында басталады. Графит ылғалды ортада қалдырылған жағдайда ылғалды сіңіреді. Қаптама қораптарын дымқыл бетон едендерде сақтау немесе оларды элементтерге ашық қалдыру материалды бұзады. Өңдеу кезінде физикалық зақымдану да сақиналарды бұзады. Қалып түзілген сақиналарды тым алыс иілу графит матрицасын жарып жібереді. Өрілген сақиналарды түсіру жиектерді тоздырады. Бұзылған материалдарды орнату қысқартылған қызмет мерзіміне кепілдік береді. Сіңірілген ылғал іске қосу кезінде гальваникалық коррозияны тездетеді, ал физикалық жарықтар қысым астында бірден ағып кету жолдарын жасайды. Қаптаманы әрқашан климаты басқарылатын ортада сақтаңыз және сақиналарды таза қолғаппен ұстаңыз.
Сәтсіздіктерді ерте анықтау апатты соққылардың алдын алады. Көрнекі белгілер бірінші ескертуді береді. Без ізінің айналасындағы бу шлейфтерін, тамшылаған конденсатты немесе химиялық қалдықтарды іздеңіз. Акустикалық ағып кетуді анықтау құралдары қысымды газдың микро ағып кету арқылы шығуы нәтижесінде пайда болатын жоғары жиілікті дыбыстарды анықтайды. Ұшпа органикалық қосылыстар үшін техниктер EPA әдісі 21 эмиссияны иіскеу әдісін пайдаланады. Портативті жалын ионизациясы детекторлары миллионға шаққандағы бөліктерде шығатын газдардың нақты концентрациясын өлшейді. Тұрақты диагностикалық тексерулер техникалық қызмет көрсету топтарына төтенше жағдайларға әрекет етудің орнына жоспарланған үзілістер кезінде қайта орауды жоспарлауға мүмкіндік береді. 500 PPM жылдамдықта ағып кетуді анықтау көрінетін жарылысты күткеннен әлдеқайда жақсы.
Шығарылатын шығарындылар қатаң реттеуші салдарға әкеледі. Нысандар API 622, API 624 және ISO 15848-1 сияқты қатаң экологиялық стандарттарға сай болуы керек. Бұл стандарттар клапандарды орау үшін рұқсат етілген эмиссия шегін белгілейді. Бұл шектеулерден асып кету дереу реттеуші тексеруді тудырады. Зауыттар талаптарға сай келмегені үшін үлкен қаржылық айыппұлдарға тап болады. Қайталанатын бұзушылықтар қондырғылардың мәжбүрлі түрде тоқтатылуына немесе қоршаған ортаны қорғау органдарының міндетті келісімі туралы қаулыларға әкеледі. Тығыз пломбаны сақтау химия және мұнай-химия объектілерін пайдалану үшін қатаң заң талабы болып табылады. Сіз өзіңіздің эмиссия деңгейлеріңізді құжаттауыңыз керек және нығыздау архитектурасының қажетті стандарттарға сәйкес келетінін дәлелдеуіңіз керек.
Апаттық клапандарды қайта орау үлкен логистикалық қолдауды қажет етеді. Техникалық қызмет көрсету топтары көтерілген клапандарға жету үшін тіректерді орнатуы керек. Оқшаулағыш мердігерлер термиялық артта қалуды алып тастауы және кейінірек қайта орнатуы керек. Жұмыс уақыты тез көбейеді. Ағып жатқан клапанды оқшаулау көбінесе бүкіл технологиялық желіні жабуды талап етеді. Жоспарланбаған тоқтау кезіндегі жоғалған өнім өнімділігі нысанның жұмысына қатты әсер етеді. Өндірістің ортасында бір жоғары қысымды бу клапанын қайта орау зауыттың бүкіл кестесін бұзады. Материалды дұрыс таңдау арқылы бұл ақаулардың алдын алу зауыттың үздіксіз жұмысын қамтамасыз етеді және техникалық қызмет көрсету бөліміне түсетін жүктемені азайтады.
Қаптаманың апатты жарылыстары жоғары температуралы буды немесе қауіпті химиялық заттарды тікелей жұмыс ортасына шығарады. Бұл зауыт персоналының қауіпсіздігіне үлкен қауіп төндіреді. 900°F буға әсер ету дереу өлімге әкелетін жарақаттарды тудырады. Улы химикаттардың шығарылуы өсімдіктерді эвакуациялауды және гамматқа шұғыл әрекет етуді талап етеді. Қауіпсіздіктен басқа, үздіксіз ағып кету кірістіліктің тікелей жоғалуын білдіреді. Әр фунттан шыққан буды ауыстыру үшін қазандыққа қосымша отын қажет. Жоғалған технологиялық сұйықтықтың әрбір галлоны соңғы өнім көлемін азайтады. Бұл ағып кетуді тоқтату зауыттың жылу тиімділігін тікелей жақсартады және жұмыс күшін қауіпті әсерлерден қорғайды.
Тазалығы жоғары және тотығуға төзімді графит материалдары жоғары температуралық клапандарды қажет ететін қолданбаларда қаптаманың беріктігін жақсарта алады. Материалды таңдау тотығуға төзімділікті, графит тазалығын, арматураны және жұмыс жағдайларын ескеруі керек.
Мысалы, SGL Carbon компаниясының клапандарды орау үшін SIGRAFLEX графиттік материалдары мамандандырылған графит фольгадан жасалған жіптерді және талап етілетін тығыздау орталары үшін әзірленген күшейтілген материалдарды қамтиды.
Дегенмен, жақсартылған тотығуға төзімділік температура шектеулерін жоймайды. Инженерлер материалдың жарияланған өнімділік деректерін және оның клапанның жұмыс жағдайларына сәйкестігін тексеруі керек.
Тек стандартты өрілген графитке сүйену экструзияға шақырады. Жоғары қысымды қолданбалар сыммен күшейтілген өрілген ұштық сақиналарды қажет етеді. Өндірушілер жұқа Inconel немесе тот баспайтын болаттан жасалған сымдарды тікелей графит иірілген жіпке тоқиды. Бұл күшейтілген сақиналар үлкен механикалық беріктікке ие. Салғыштың үстіңгі және астыңғы жағында орналастырылған, олар өтпейтін кедергілер ретінде әрекет етеді. Олар жұмсақ, пішінді ортаңғы сақиналардың саңылау саңылаулары арқылы сыртқа шығуына жол бермейді. Қалыптан жасалған ортаңғы сақиналар сабаққа қарсы төмен үйкелісті, жоғары тығыздықты қамтамасыз етеді, ал сыммен күшейтілген шеткі сақиналар құрылымдық торды қамтамасыз етеді. Бұл комбинация 4500 psi асатын қысымды өңдейді.
Термиялық цикл клапан компоненттерінің кеңеюіне және жиырылуына әкеледі. Бұл қозғалыс бездің гайкаларына қолданылатын бастапқы моментті босаңсытады. Тікелей жүктеу бұл мәселені шешеді. Сіз жаңғақтардың астына Belleville серіппелі шайбалардың дестесін орнатасыз. Бұл инженерлік серіппелер механикалық энергияны сақтайды. Қаптама нығайған сайын немесе клапан салқындаған сайын серіппелер кеңейеді. Олар без ізбасарында үздіксіз, есептелген қысу күшін сақтайды. Тікелей жүктеу жұмыс кезіндегі релаксацияның орнын толтырады. Ол қолмен қайта бұру қажеттілігін болдырмайды және термиялық өтпелі процестерден туындаған ағып кетуді болдырмайды. Жолды ұлғайту үшін шайбаларды тізбектей немесе жүктемені арттыру үшін қатар қоюға болады.
Гальваникалық коррозиямен күресу үшін жоғары сапалы қаптамалар пассивті коррозия ингибиторларын қамтиды. Өндірушілер белсенді мырыш шаңын енгізеді немесе тікелей графит матрицасына меншікті анодты жабындарды қолданады. Мырыш графиттен де, тот баспайтын болаттан жасалған клапанның өзегінен де асыл емес. Ылғал сальникке түскенде, мырыш құрбандық анодының рөлін атқарады. Гальваникалық реакция клапан діңінің орнына мырышқа әсер етеді. Бұл құрбандық қорғанысы сабақтың тегіс бетін сақтайды. Ол клапанның іске қосылуы кезінде қаптаманы ұсақтайтын шұңқырдың пайда болуына жол бермейді. Бұл әсіресе гидросынаудан кейін бос тұрған клапандар үшін өте маңызды.
Дұрыс қаптаманы таңдау үш айнымалыға айқас сілтеме жасауды қажет етеді: максималды жұмыс температурасы, жүйе қысымы және медиа химиясы. Ешқашан орташа жұмыс жағдайларына сенбеңіз. Қаптаманы клапан пайда болатын максималды өтпелі өсулерге байланысты көрсету керек. Тасымалдағыштың тотықтырғыш немесе тотықсыздандырғыш екенін анықтаңыз. Жоғары қысым сымды күшейтуді талап етеді. Тотықтырғыштардағы жоғары температура ингибиторларды қажет етеді. Осы үш айнымалы мәнді орау спецификацияларымен салыстырмау мерзімінен бұрын сәтсіздікке кепілдік береді. Нысаныңыз үшін қай орауыш материалдың нақты температура мен қысым кластарына сәйкес келетінін көрсететін стандартталған матрицаны жасаңыз.
Клапан функциясы орау конфигурациясын белгілейді. Оқшаулау клапандары ұзақ уақыт бойы статикалық күйде қалады. Олар тек толық ашық немесе толық жабық күйде жұмыс істейді. Бұл клапандар жоғары біріктіру күштеріне және тығыз орауыш жинақтарға шыдайды. Басқару клапандары ағынды реттеу үшін үнемі модуляцияланады. Олар жоғары инженерлік, төмен үйкелісті орау жинақтарын қажет етеді. Басқару клапанындағы жоғары үйкеліс сырғуды тудырады. Жетек штокты жылжытуға тырысады, содан кейін кенеттен мақсатты орыннан асып кетеді. Бақылау клапанының орауыштары процесті дәл бақылауды қамтамасыз ету үшін барабар радиалды кеңеюді ең аз кедергімен теңестіруі керек. Клапанның екі түрі үшін бірдей орауыш құрылымын пайдалана алмайсыз.
Инженерлер тығыздағышты үйкеліске қарсы үнемі теңестіреді. Толық ағып кетпейтін тығыздағышқа қол жеткізу үшін жоғары осьтік қысу қажет. Жоғары сығымдау графитті өзекке қаттырақ қысып, үйкелісті арттырады. Орамды шамадан тыс қатайтсаңыз, клапан жетекі тоқтап қалуы мүмкін. Сабақ қозғалудан бас тартуы мүмкін немесе қозғалтқыш кедергіні жеңуге тырысып күйіп кетуі мүмкін. Жетектің қол жетімді күшін есептеу керек. Арнайы клапан жетегінің максималды рұқсат етілген үйкеліс шегінен төмен тиімді нығыздайтын орау конфигурациясын таңдаңыз. Кейде бұл жалпы кедергіні төмендету үшін тығыздау сақиналарының санын азайтуды қажет етеді.
Клапанның орауыштарына қойылатын талаптарды салыстыру |
||
Параметр |
Оқшаулау клапандары (қақпа/глобус) |
Басқару клапандары (модуляциялау) |
|---|---|---|
Негізгі функция |
Қосу/өшіру оқшаулау |
Ағынды дәл реттеу |
Үйкеліске төзімділік |
Жоғары |
Өте төмен (сырғып кетуден аулақ болу керек) |
Әдеттегі қоңыраулар саны |
5-7 сақина |
3-5 сақина (сүйретуді азайту үшін) |
Біріктіру күші |
Жоғары қысу қолайлы |
Нақты есептелген қысу |
Live-loading |
Термиялық велосипедпен жүру үшін ұсынылады |
Тұрақты үйкеліс үшін міндетті |
Барлық ағымдағы бос эмиссия ағып кетулерін анықтау және құжаттау үшін EPA әдісі 21 арқылы жоғары температуралық клапандарыңызды тексеріңіз.
850°F жоғары температурада жұмыс істейтін барлық тотықтырғыш қызметтер үшін тотығуды тежейтін графит қажет ету үшін материалдың техникалық сипаттамаларын жаңартыңыз.
Жиі термиялық циклге немесе жылдам қысымның өтпелі процестеріне ұшырайтын барлық клапандарға Belleville серіппелі кернеуді жүктеу жүйелерін орнатыңыз.
Техникалық қызмет көрсету персоналын калибрленген крутящий кілттермен жабдықтаңыз және әрбір орнату үшін құжатталған, көп сатылы қатайту процедураларын орындаңыз.
Келесі үзіліс кезінде сальник қорапшасының саңылауларын өлшеңіз және өндірушінің максималды экструзия рұқсатынан асатын кез келген клапандарды өңдеңіз.
A: Бу немесе азайту орталарында икемді графит 1200°F (650°C) дейінгі температураларды өңдейді. Ауа сияқты тотықтырғыш орталарда стандартты графит 850°F (454°C) температурада тез бұзылады. Осы шекті қауіпсіз асырып, массаның жоғалуын болдырмас үшін тотығуды тежейтін графитті көрсету керек.
A: Термиялық тотығу - қатты көміртегінің жоғары температурада көмірқышқыл газын түзу үшін оттегімен әрекеттесетін химиялық реакциясы. Бұл графиттің жанып кетуіне әкеледі. Алынған массаның жоғалуы сальниктегі бос орындарды қалдырады, қысу жүктемесін жояды және тікелей ағып кету жолын жасайды.
A: Қалыптастырылған сақиналар икемді графит таспасынан бастапқы өткізбейтін тығыздағышты қамтамасыз ететін жоғары тығыздықтағы қатты сақиналарға сығылады. Өрілген сақиналар жиі сыммен күшейтілген графит иірілген жіптен тоқылған. Өрілген сақиналар орау жиынтығының үстіңгі және астыңғы жағында экструзияға қарсы кедергілер ретінде әрекет етеді.
A: Өнеркәсіптік стандарт екі тоқылған шеткі сақиналардан және үш қалыппен жасалған ортаңғы сақиналардан тұратын 5 сақиналы конфигурация болып табылады. 7 сақинадан асып кетуге тыйым салынады. Қосымша сақиналар күш берудегі қайтарымдардың азаюынан зардап шегеді және тек клапан бағанасында қажетсіз үйкелісті арттырады.
A: Орау жинағының үстіңгі және астыңғы жағына тығыздығы жоғары, сыммен күшейтілген өрілген көміртекті немесе графит сақиналарын орнату арқылы экструзияны болдырмаңыз. Бұл күшейтілген сақиналар физикалық кедергілер ретінде әрекет етеді, саңылау саңылауларын жауып, жоғары қысымда жұмсақ пішінді тығыздағыш сақиналарды сақтайды.
Ж: Жиі жылу циклі, жылдам қысымның жоғарылауы немесе қатты діріл пайда болатын клапандарға тірі жүктелетін Belleville серіппелі шайбаларды орнатыңыз. Сондай-ақ, техникалық қызмет көрсету персоналының қолмен бұрау қиын немесе қауіпті болуы қиын жерлерде орналасқан клапандар үшін ұсынылады.