Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-12 Pochodzenie: Strona
Nieszczelności zaworów w wysokiej temperaturze powodują emisję niezorganizowaną, zagrożenia dla bezpieczeństwa i nieplanowane przestoje. Operatorzy instalacji polegają na Grafitowe uszczelnienie dławnicowe jako standard do uszczelniania w wysokich temperaturach i pod wysokim ciśnieniem. Jednakże standardowy grafit ulega degradacji pod wpływem określonych naprężeń termicznych, chemicznych i mechanicznych. Zespoły konserwacyjne często borykają się z powtarzającymi się wyciekami, ponieważ stosują standardowe materiały w ekstremalnych warunkach, nie rozumiejąc ograniczeń operacyjnych. Ten przewodnik diagnostyczny identyfikuje główne przyczyny awarii uszczelnienia. Ocenimy rozwiązania inżynieryjne i ustalimy ramy decyzyjne w celu określenia prawidłowej architektury uszczelnienia. Uszczelnienie zaworu wymaga precyzji. Kiedy zrozumiesz ograniczenia mechaniczne materiałów uszczelniających, możesz przestać reagować na wydmuchy i zacząć im zapobiegać. W tym przewodniku przedstawiono sprawdzone w praktyce strategie zapewniające szczelność zaworów wysokotemperaturowych i zgodność z przepisami ochrony środowiska.
Utlenianie termiczne jest głównym trybem awarii standardowego grafitu w temperaturze powyżej 850°F (454°C) w środowiskach utleniających, prowadzącym do utraty objętości i natychmiastowej degradacji uszczelnienia.
Wytłaczanie mechaniczne ma miejsce, gdy ciśnienie w układzie wpycha grafit w szczeliny pomiędzy trzpieniem a dławnicą, co wymaga łagodzenia skutków stosowania pierścieni końcowych zapobiegających wyciskaniu.
Niewłaściwa konsolidacja podczas instalacji jest przyczyną znacznego odsetka przedwczesnych wycieków; precyzyjne procedury dotyczące momentu obrotowego i systemy obciążenia dynamicznego mają kluczowe znaczenie dla długoterminowej niezawodności.
Wybór i konfiguracja materiału muszą równoważyć czystość, inhibitory utleniania i rodzaje wzmocnienia (np. siatka druciana) w ramach zoptymalizowanego układu pierścieni, aby spełnić określone wymagania dotyczące tarcia i działania.
Spis treści
Uszczelnienie zaworu opiera się na rozszerzalności promieniowej. Osiowe obciążenie ściskające można zastosować poprzez dokręcenie nakrętek dławnicy. Dławik przenosi tę siłę mechaniczną w dół poprzez pierścienie uszczelniające. Ponieważ elastyczny grafit jest materiałem półelastomerowym, reaguje on na ściskanie osiowe rozszerzaniem się promieniowym. Materiał naciska na zewnątrz na ściankę dławnicy i do wewnątrz na trzpień zaworu. To ciśnienie promieniowe blokuje ucieczkę mediów systemowych. Utrzymanie tego obciążenia ściskającego jest obowiązkowe. Jeśli siła osiowa spadnie, rozszerzalność promieniowa maleje i natychmiast tworzy się droga wycieku. Tarcie o ściankę dławnicy pochłania część tej siły, co oznacza, że górny pierścień podlega największemu ściskaniu, podczas gdy dolny pierścień otrzymuje najmniej.
Jeden typ pierścienia uszczelniającego rzadko spełnia wszystkie wymagania mechaniczne i uszczelnienia. Inżynierowie zazwyczaj określają zestaw 5-pierścieniowy dla standardowych zaworów odcinających. Mieszanie pierścieni plecionych i formowanych matrycowo optymalizuje zarówno stabilność mechaniczną, jak i skuteczność uszczelnienia. Aby uzyskać niezawodne uszczelnienie, należy zamontować te pierścienie w określonej kolejności.
Dolny pleciony pierścień końcowy: Działa jako wycieraczka i bariera zapobiegająca wyciskaniu u podstawy dławnicy.
Pierwszy pierścień formowany matrycowo: zapewnia pierwotne nieprzepuszczalne uszczelnienie trzpienia.
Drugi pierścień formowany matrycowo: zwiększa głębokość uszczelnienia głównego i pochłania promieniowe siły rozszerzające.
Trzeci pierścień formowany matrycowo: uzupełnia główną sekcję uszczelniającą.
Górny pleciony pierścień końcowy: zapobiega wyciskaniu się bardziej miękkich pierścieni środkowych w górę poza popychacz dławika.
Producenci zapewniają podstawowe możliwości dla elastycznego grafitu. Arkusze specyfikacji często oceniają standardowy grafit do 1200°F (650°C) w środowisku pary lub redukującym. Limity te drastycznie spadają w mediach utleniających. Warunki rzeczywiste rzadko odpowiadają kontrolowanym testom laboratoryjnym. W zaworach występują skoki wydajności, szybkie cykle termiczne i nagłe zmiany ciśnienia. Linia parowa może normalnie pracować przy temperaturze 800°F, ale podczas zakłóceń procesu temperatura może wzrosnąć do 950°F. Te szoki termiczne powodują, że elementy zaworu rozszerzają się i kurczą w różnym tempie. Ruch ten zmienia obciążenie ściskające szczeliwa, wypychając standardowe materiały poza ich praktyczne granice i powodując przedwczesne uszkodzenie.
Utlenianie termiczne jest główną przyczyną uszkodzeń uszczelnień grafitowych w środowiskach o wysokiej temperaturze zawierających tlen. Szybkość utleniania zależy od temperatury, czasu ekspozycji, czystości grafitu i składu materiału. W miarę jak grafit stopniowo traci masę, uszczelnienie może utracić naprężenia uszczelniające i rozwinąć się ścieżki wycieków.
The Asortyment elastycznych materiałów grafitowych SGL Carbon SIGRAFLEX ilustruje, w jaki sposób różne gatunki grafitu zapewniają różne poziomy odporności na utlenianie w uszczelnieniach przemysłowych.
Wybór odpowiedniego gatunku grafitu i utrzymanie odpowiedniego stopnia kompresji uszczelnienia może pomóc w ograniczeniu przedwczesnych uszkodzeń uszczelnień.
Wytłaczanie mechaniczne ma miejsce, gdy ciśnienie w układzie przewyższa fizyczną strukturę uszczelnienia. Wysokie ciśnienia w systemie popychają miękki, formowany matrycowo grafit w górę lub w dół. Jeżeli odstępy średnicowe pomiędzy trzpieniem a dnem dławnicy przekraczają 0,015 cala, grafit wpływa do tych szczelin. Materiał wypływa z gruczołu podobnie jak pasta do zębów wyciśnięta z tubki. Często można zobaczyć płatki czarnego grafitu gromadzące się na trzpieniu zaworu nad popychaczem dławika. To fizyczne uszkodzenie niszczy integralność pieczęci. Bez odpowiednich plecionych pierścieni końcowych, które blokują te szczeliny, nawet najwyższej jakości pierścienie formowane matrycowo będą się wytłaczać i pękać pod wysokim ciśnieniem.
Grafit znajduje się na szlachetnym końcu szeregu galwanicznego. Trzpienie zaworów ze stali nierdzewnej są mniej szlachetne. Kiedy wprowadzasz elektrolit, tworzysz ogniwo galwaniczne. Wilgoć uwięziona w dławnicy działa jak elektrolit. Wilgoć ta często pochodzi z testów wodnych, wilgoci atmosferycznej podczas przechowywania lub kondensacji podczas przestojów systemu. Reakcja elektrochemiczna powoduje korozję mniej szlachetnej stali nierdzewnej. Na powierzchni łodygi powstają poważne wżery przypominające matowe szkło lub głębokie kratery. Gdy operator uruchamia zawór, te ostre wgłębienia działają jak tarka do sera. Rozrywają pierścienie grafitowe, niszcząc uszczelkę od środka.
Chociaż grafit jest odporny na wiele substancji chemicznych, określone media wysokotemperaturowe powodują szybką degradację. Agresywne oleje termiczne, silne utleniacze lub niektóre kwasy atakują materiał. Opakowania o niższej jakości często zawierają spoiwa, wypełniacze lub impregnaty wspomagające proces produkcyjny. Te materiały wtórne mają niższą odporność chemiczną niż sam grafit. Kiedy media o wysokiej temperaturze rozpuszczają lub spalają te spoiwa, matryca wypełnienia zapada się. Pierścienie tracą swoją gęstość strukturalną. Kurczą się, tracą kompresję i umożliwiają ucieczkę agresywnym mediom do atmosfery. Należy sprawdzić zgodność chemiczną całej matrycy wypełnienia, a nie tylko grafitu bazowego.
Błąd ludzki jest przyczyną ogromnego odsetka błędów pakowania. Instalatorzy muszą osadzić każdy pierścień indywidualnie za pomocą dzielonego narzędzia do ubijania. Upuszczenie wszystkich pięciu pierścieni do skrzynki i dokręcenie popychacza dławnicy nie powoduje rozłożenia obciążenia. Górny pierścień przejmuje całą kompresję, podczas gdy dolne pierścienie pozostają luźne. Nierówny moment dokręcenia nakrętki dławika powoduje, że popychacz nie jest wyrównany. Powoduje to, że popychacz ociera się o trzpień, powodując ekstremalne tarcie i rysując metal. Nadmierne ściskanie szczeliwa powoduje zmiażdżenie grafitu, eliminując jego naturalną elastyczność i powodując natychmiastowe zatrzymanie siłownika.
Degradacja opakowania często rozpoczyna się przed instalacją. Grafit pochłania wilgoć, jeśli pozostanie w wilgotnym środowisku. Przechowywanie pudeł do pakowania na mokrych betonowych podłogach lub pozostawianie ich otwartych na działanie czynników atmosferycznych naraża materiał. Fizyczne uszkodzenia podczas manipulacji również niszczą pierścienie. Zbyt duże wygięcie pierścieni formowanych matrycowo powoduje pęknięcie osnowy grafitowej. Opadające plecione pierścienie powodują postrzępienie krawędzi. Montaż uszkodzonych materiałów gwarantuje skrócenie żywotności. Wchłonięta wilgoć przyspiesza korozję galwaniczną po uruchomieniu, podczas gdy fizyczne pęknięcia tworzą natychmiastowe ścieżki wycieków pod ciśnieniem. Opakowanie należy zawsze przechowywać w pomieszczeniu o kontrolowanej temperaturze i obchodzić się z pierścieniami w czystych rękawiczkach.
Wczesne wykrywanie usterek zapobiega katastrofalnym awariom. Pierwsze ostrzeżenie stanowią wskazówki wizualne. Poszukaj smug pary, kapiącego kondensatu lub pozostałości środków chemicznych wokół popychacza dławnicy. Narzędzia do akustycznego wykrywania nieszczelności identyfikują dźwięki o wysokiej częstotliwości generowane przez gaz pod ciśnieniem ulatniający się przez mikrowycieki. W przypadku lotnych związków organicznych technicy stosują wąchanie emisji zgodnie z metodą EPA 21. Przenośne detektory płomieniowo-jonizacyjne mierzą dokładne stężenie wydobywających się gazów w częściach na milion. Regularne przeglądy diagnostyczne pozwalają zespołom konserwacyjnym zaplanować przepakowywanie podczas planowanych przestojów, zamiast reagować na sytuacje awaryjne. Złapanie wycieku przy 500 PPM jest znacznie lepsze niż czekanie na widoczny wybuch.
Emisje niezorganizowane niosą ze sobą poważne konsekwencje regulacyjne. Obiekty muszą spełniać rygorystyczne normy środowiskowe, takie jak API 622, API 624 i ISO 15848-1. Normy te określają dopuszczalne progi emisji dla uszczelnień zaworów. Przekroczenie tych limitów powoduje natychmiastową kontrolę regulacyjną. Za nieprzestrzeganie przepisów zakłady grożą wysokimi karami finansowymi. Powtarzające się naruszenia prowadzą do przymusowych przestojów jednostek lub obowiązkowych decyzji organów ochrony środowiska. Utrzymanie szczelności jest rygorystycznym wymogiem prawnym w przypadku funkcjonowania obiektów chemicznych i petrochemicznych. Musisz udokumentować poziomy emisji i udowodnić, że architektura uszczelnień spełnia wymagane standardy.
Przepakowanie zaworu awaryjnego wymaga ogromnego wsparcia logistycznego. Zespoły konserwacyjne muszą wznieść rusztowanie, aby dotrzeć do podniesionych zaworów. Wykonawcy izolacji muszą usunąć i później ponownie zamontować otuliny termiczne. Godziny pracy mnożą się szybko. Odcięcie nieszczelnego zaworu często wymaga wyłączenia całej linii technologicznej. Utrata wydajności produkcyjnej podczas nieplanowanego przestoju ma poważny wpływ na funkcjonowanie zakładu. Ponowne pakowanie pojedynczego zaworu pary pod wysokim ciśnieniem w środku cyklu produkcyjnego zakłóca cały harmonogram zakładu. Zapobieganie tym awariom poprzez właściwy dobór materiałów zapewnia płynną pracę instalacji i zmniejsza obciążenie działu utrzymania ruchu.
Katastrofalne wydmuchy opakowania powodują uwolnienie pary o wysokiej temperaturze lub niebezpiecznych substancji chemicznych bezpośrednio do środowiska pracy. Stwarza to poważne zagrożenie dla bezpieczeństwa personelu zakładu. Narażenie na parę o temperaturze 300°F powoduje natychmiastowe, śmiertelne obrażenia. Uwolnienia toksycznych chemikaliów wymagają ewakuacji roślin i reagowania na zagrożenia. Poza bezpieczeństwem, ciągłe wycieki oznaczają bezpośrednią utratę wydajności. Każdy funt ulatniającej się pary wymaga wymiany dodatkowego paliwa w kotle. Każdy galon utraconego płynu procesowego zmniejsza objętość produktu końcowego. Zatrzymanie tych wycieków bezpośrednio poprawia wydajność cieplną instalacji i chroni pracowników przed niebezpiecznym narażeniem.
Materiały grafitowe o wysokiej czystości i odporne na utlenianie mogą poprawić trwałość uszczelnień w wymagających zastosowaniach zaworów wysokotemperaturowych. Wybór materiału powinien uwzględniać odporność na utlenianie, czystość grafitu, wzmocnienie i warunki pracy.
Na przykład, Materiały grafitowe SIGRAFLEX firmy SGL Carbon do uszczelnień zaworów obejmują specjalistyczne przędze z folii grafitowej i materiały wzmocnione opracowane z myślą o wymagających środowiskach uszczelnień.
Jednakże ulepszona odporność na utlenianie nie eliminuje ograniczeń temperaturowych. Inżynierowie powinni zweryfikować opublikowane dane dotyczące wydajności materiału i jego przydatności do warunków pracy zaworu.
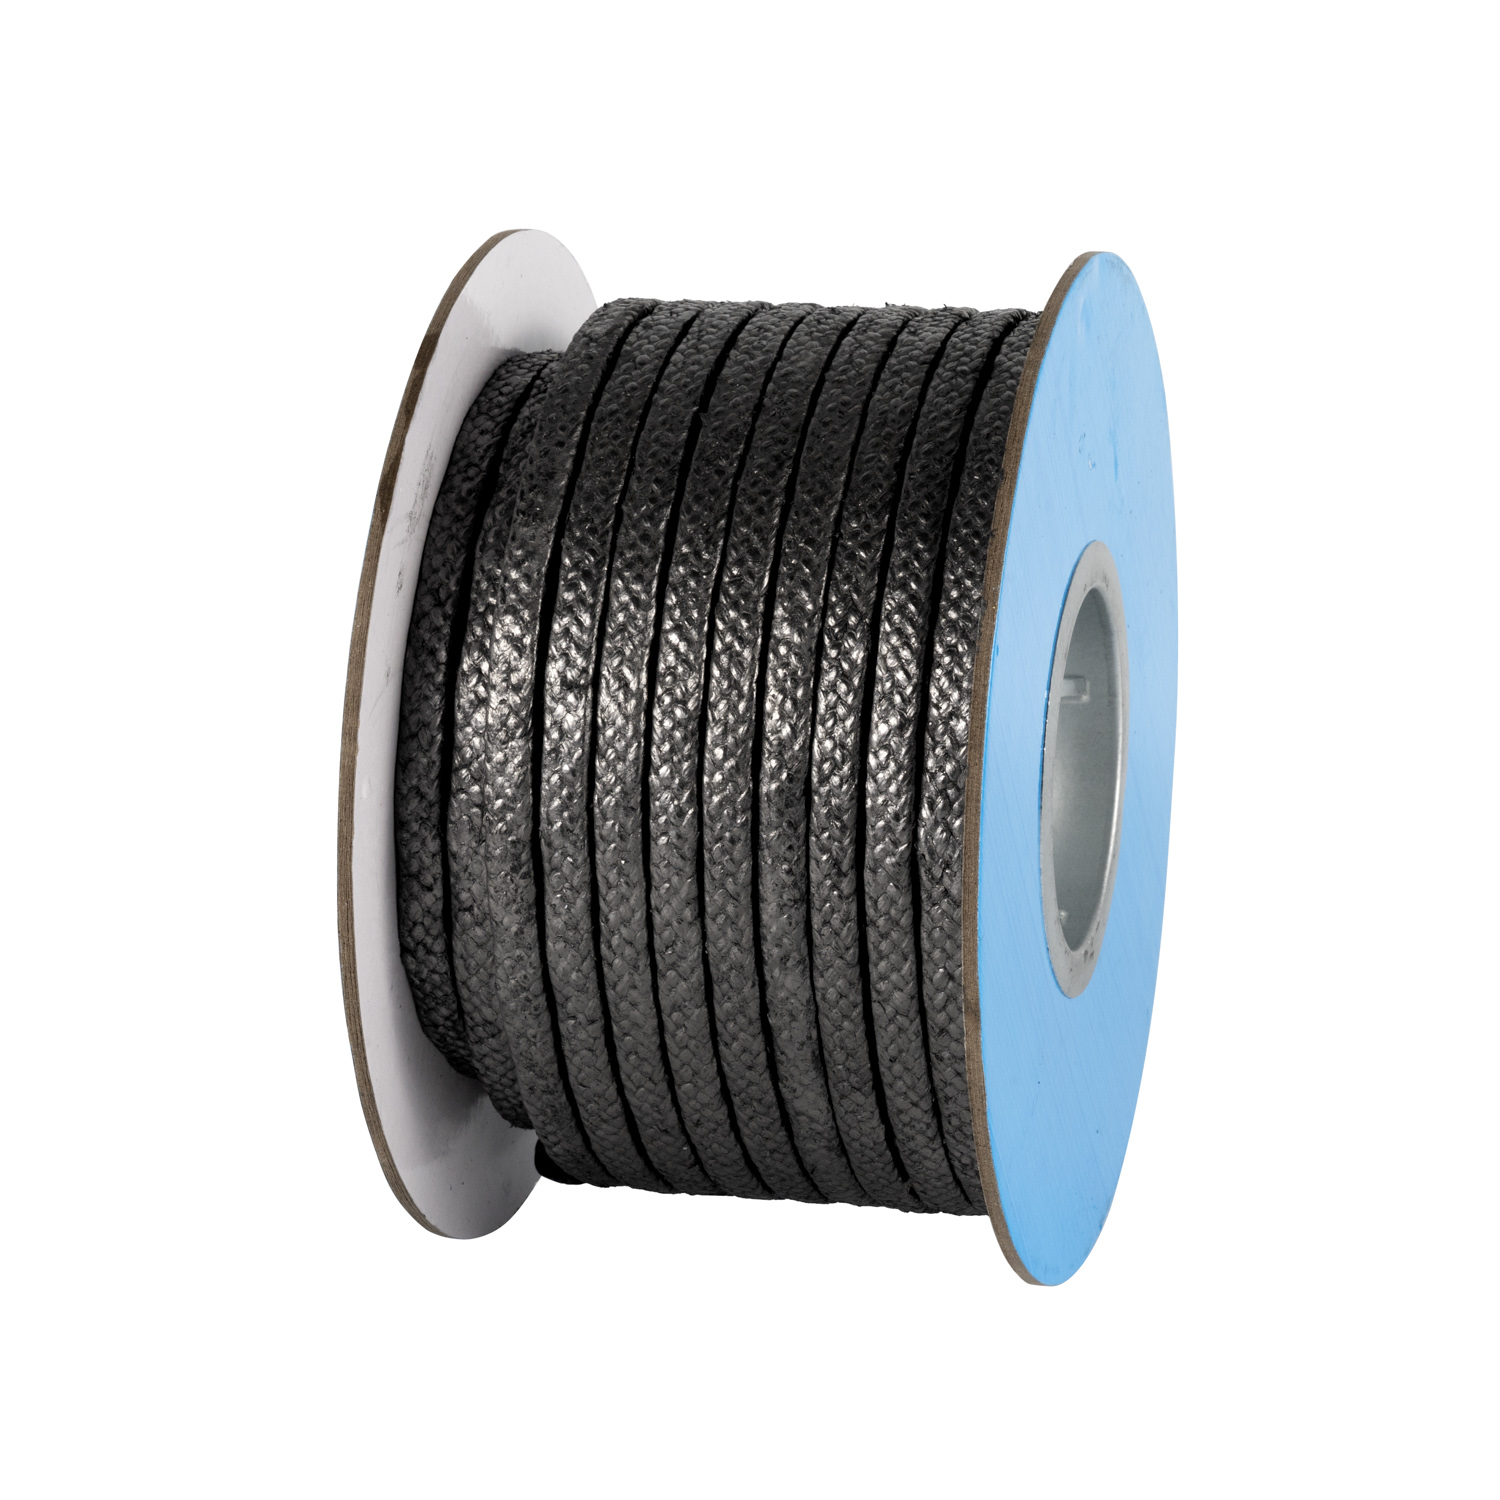
Poleganie wyłącznie na standardowym graficie plecionym zachęca do wytłaczania. Zastosowania wysokociśnieniowe wymagają wzmocnionych drutem pierścieni końcowych z oplotu. Producenci wplatają cienkie druty Inconel lub stal nierdzewną bezpośrednio w przędzę grafitową. Te wzmocnione pierścienie posiadają ogromną wytrzymałość mechaniczną. Umieszczone na górze i na dole dławnicy pełnią rolę nieprzeniknionych barier. Zapobiegają wyciskaniu miękkich, formowanych matrycowo pierścieni środkowych przez szczeliny prześwitowe. Formowane matrycowo pierścienie środkowe zapewniają uszczelnienie trzpienia o niskim współczynniku tarcia i dużej gęstości, natomiast pierścienie końcowe wzmocnione drutem zapewniają koszyk konstrukcyjny. Ta kombinacja wytrzymuje ciśnienia przekraczające 4500 psi.
Cykle termiczne powodują rozszerzanie się i kurczenie elementów zaworu. Ten ruch zmniejsza początkowy moment obrotowy przyłożony do nakrętek dławika. Ładowanie na żywo rozwiązuje ten problem. Instalujesz stos podkładek sprężystych Belleville pod nakrętkami dławika. Te zaprojektowane sprężyny magazynują energię mechaniczną. Gdy uszczelnienie zagęszcza się lub zawór ochładza się i kurczy, sprężyny rozszerzają się. Utrzymują stałą, obliczoną siłę ściskającą na popychaczu dławnicy. Obciążenie na żywo kompensuje relaks w trakcie eksploatacji. Eliminuje potrzebę ręcznego dokręcania i zapobiega wyciekom spowodowanym stanami przejściowymi. Podkładki można układać szeregowo, aby zwiększyć przesuw, lub równolegle, aby zwiększyć obciążenie.
Aby zwalczyć korozję galwaniczną, zestawy uszczelnień premium zawierają pasywne inhibitory korozji. Producenci osadzają aktywny pył cynkowy lub nakładają autorskie powłoki anodowe bezpośrednio na osnowę grafitową. Cynk jest mniej szlachetny niż grafit i trzpień zaworu ze stali nierdzewnej. Kiedy wilgoć dostaje się do dławnicy, cynk działa jak anoda protektorowa. Reakcja galwaniczna atakuje cynk zamiast trzpienia zaworu. Ta ofiarna ochrona pozwala zachować gładkie wykończenie powierzchni łodygi. Zapobiega powstawaniu wżerów, które w przeciwnym razie mogłyby rozerwać uszczelnienie podczas uruchamiania zaworu. Jest to szczególnie ważne w przypadku zaworów, które po próbie wodnej pozostają na biegu jałowym.
Wybór prawidłowego uszczelnienia wymaga odniesienia się do trzech zmiennych: maksymalnej temperatury roboczej, ciśnienia w systemie i składu chemicznego mediów. Nigdy nie polegaj na przeciętnych warunkach pracy. Należy określić uszczelnienie w oparciu o maksymalne przejściowe skoki, jakich doświadcza zawór. Określ, czy media utleniają się, czy redukują. Wysokie ciśnienie wymaga wzmocnienia drutu. Wysokie temperatury w mediach utleniających wymagają inhibitorów. Nieodniesienie tych trzech zmiennych do specyfikacji pakowania gwarantuje przedwczesną awarię. Utwórz znormalizowaną matrycę dla swojego obiektu, która dokładnie określi, który materiał opakowaniowy odpowiada określonym klasom temperatury i ciśnienia.
Funkcja zaworu określa konfigurację uszczelnienia. Zawory odcinające pozostają nieruchome przez długi czas. Działają tylko w pozycji całkowicie otwartej lub całkowicie zamkniętej. Zawory te tolerują duże siły konsolidacji i gęste uszczelnienia. Zawory regulacyjne stale modulują, regulując przepływ. Wymagają wysoce zaprojektowanych zestawów uszczelniających o niskim tarciu. Wysokie tarcie w zaworze sterującym powoduje stick-slip. Siłownik usiłuje poruszyć trzpieniem, a następnie nagle przekracza położenie docelowe. Uszczelnienie zaworu sterującego musi równoważyć odpowiednią rozszerzalność promieniową przy minimalnym oporze trzpienia, aby zapewnić precyzyjną kontrolę procesu. Nie można zastosować tego samego uszczelnienia dla obu typów zaworów.
Inżynierowie stale równoważą szczelność i tarcie. Uzyskanie całkowicie szczelnego uszczelnienia wymaga dużego ściskania osiowego. Wysoka kompresja mocniej dociska grafit do mostka, zwiększając tarcie. Jeśli zbyt mocno dokręcisz uszczelkę, siłownik zaworu może się zatrzymać. Trzpień może odmówić ruchu lub silnik może się spalić, próbując pokonać opór. Należy obliczyć dostępny ciąg siłownika. Wybierz konfigurację uszczelnienia, która zapewnia skuteczne uszczelnienie poniżej maksymalnego dopuszczalnego progu tarcia konkretnego siłownika zaworu. Czasami wymaga to zmniejszenia liczby pierścieni uszczelniających, aby zmniejszyć całkowity opór trzpienia.
Porównanie wymagań dotyczących uszczelnienia zaworu |
||
Parametr |
Zawory odcinające (bramowe/kulkowe) |
Zawory sterujące (modulacyjne) |
|---|---|---|
Funkcja podstawowa |
Izolacja włączania/wyłączania |
Precyzyjna regulacja przepływu |
Tolerancja tarcia |
Wysoki |
Bardzo niski (należy unikać efektu stick-slip) |
Typowa liczba pierścieni |
5 do 7 pierścieni |
3 do 5 pierścieni (aby zminimalizować opór) |
Siły Konsolidacyjne |
Dopuszczalna wysoka kompresja |
Precyzyjnie obliczona kompresja |
Ładowanie na żywo |
Zalecane do cykli termicznych |
Obowiązkowe dla stałego tarcia |
Przeprowadź audyt zaworów wysokotemperaturowych, korzystając z metody EPA 21, aby zidentyfikować i udokumentować wszystkie bieżące wycieki emisji niezorganizowanych.
Uaktualnij swoje specyfikacje materiałowe, aby wymagać grafitu z inhibitorem utleniania dla wszystkich usług utleniających działających w temperaturach powyżej 850°F.
Zainstalować systemy obciążania sprężyn Belleville na wszystkich zaworach narażonych na częste cykle termiczne lub szybkie zmiany ciśnienia.
Wyposaż swój personel konserwacyjny w skalibrowane klucze dynamometryczne i egzekwuj udokumentowane, wieloetapowe procedury dokręcania dla każdej instalacji.
Zmierzyć luz dławnicy podczas następnego przestoju i obrobić wszystkie zawory, które przekraczają maksymalne tolerancje wytłaczania producenta.
Odp.: W środowisku parowym lub redukującym elastyczny grafit wytrzymuje temperatury do 1200°F (650°C). W środowiskach utleniających, takich jak powietrze, standardowy grafit szybko ulega degradacji w temperaturze 850°F (454°C). Należy określić grafit hamowany utlenianiem, aby bezpiecznie przekroczyć ten próg i zapobiec utracie masy.
Odp.: Utlenianie termiczne to reakcja chemiczna, podczas której stały węgiel reaguje z tlenem w wysokich temperaturach, tworząc gazowy dwutlenek węgla. Powoduje to wypalenie grafitu. Powstała utrata masy pozostawia puste przestrzenie w dławnicy, eliminując obciążenie ściskające i tworząc bezpośrednią ścieżkę wycieku.
Odp.: Pierścienie formowane matrycowo są prasowane z elastycznej taśmy grafitowej w solidne pierścienie o dużej gęstości, które zapewniają pierwotne nieprzepuszczalne uszczelnienie. Pierścienie plecione tkane są z przędzy grafitowej, często wzmacnianej drutem. Plecione pierścienie działają jak bariery zapobiegające wyciskaniu na górze i na dole zestawu uszczelniającego.
Odp.: Standardem branżowym jest konfiguracja z 5 pierścieniami, składająca się z dwóch plecionych pierścieni końcowych i trzech formowanych matrycowo pierścieni środkowych. Nie zaleca się przekraczania 7 pierścieni. Dodatkowe pierścienie powodują zmniejszenie zwrotów w przenoszeniu sił i jedynie zwiększają niepożądane tarcie na trzpieniu zaworu.
Odp.: Zapobiec wytłaczaniu, instalując pierścienie końcowe z plecionki węglowej lub grafitowej o dużej gęstości, wzmocnione drutem, na górze i na dole zestawu uszczelniającego. Te wzmocnione pierścienie działają jak bariery fizyczne, blokując szczeliny i utrzymując bardziej miękkie, formowane matrycowo pierścienie uszczelniające pod wysokim ciśnieniem.
Odp.: Zainstaluj obciążane pod obciążeniem podkładki sprężynujące Belleville na zaworach, które podlegają częstym wahaniom temperatur, gwałtownym skokom ciśnienia lub silnym wibracjom. Zalecany jest również do zaworów znajdujących się w trudno dostępnych miejscach, gdzie ręczne dokręcanie przez personel konserwacyjny jest trudne lub niebezpieczne.