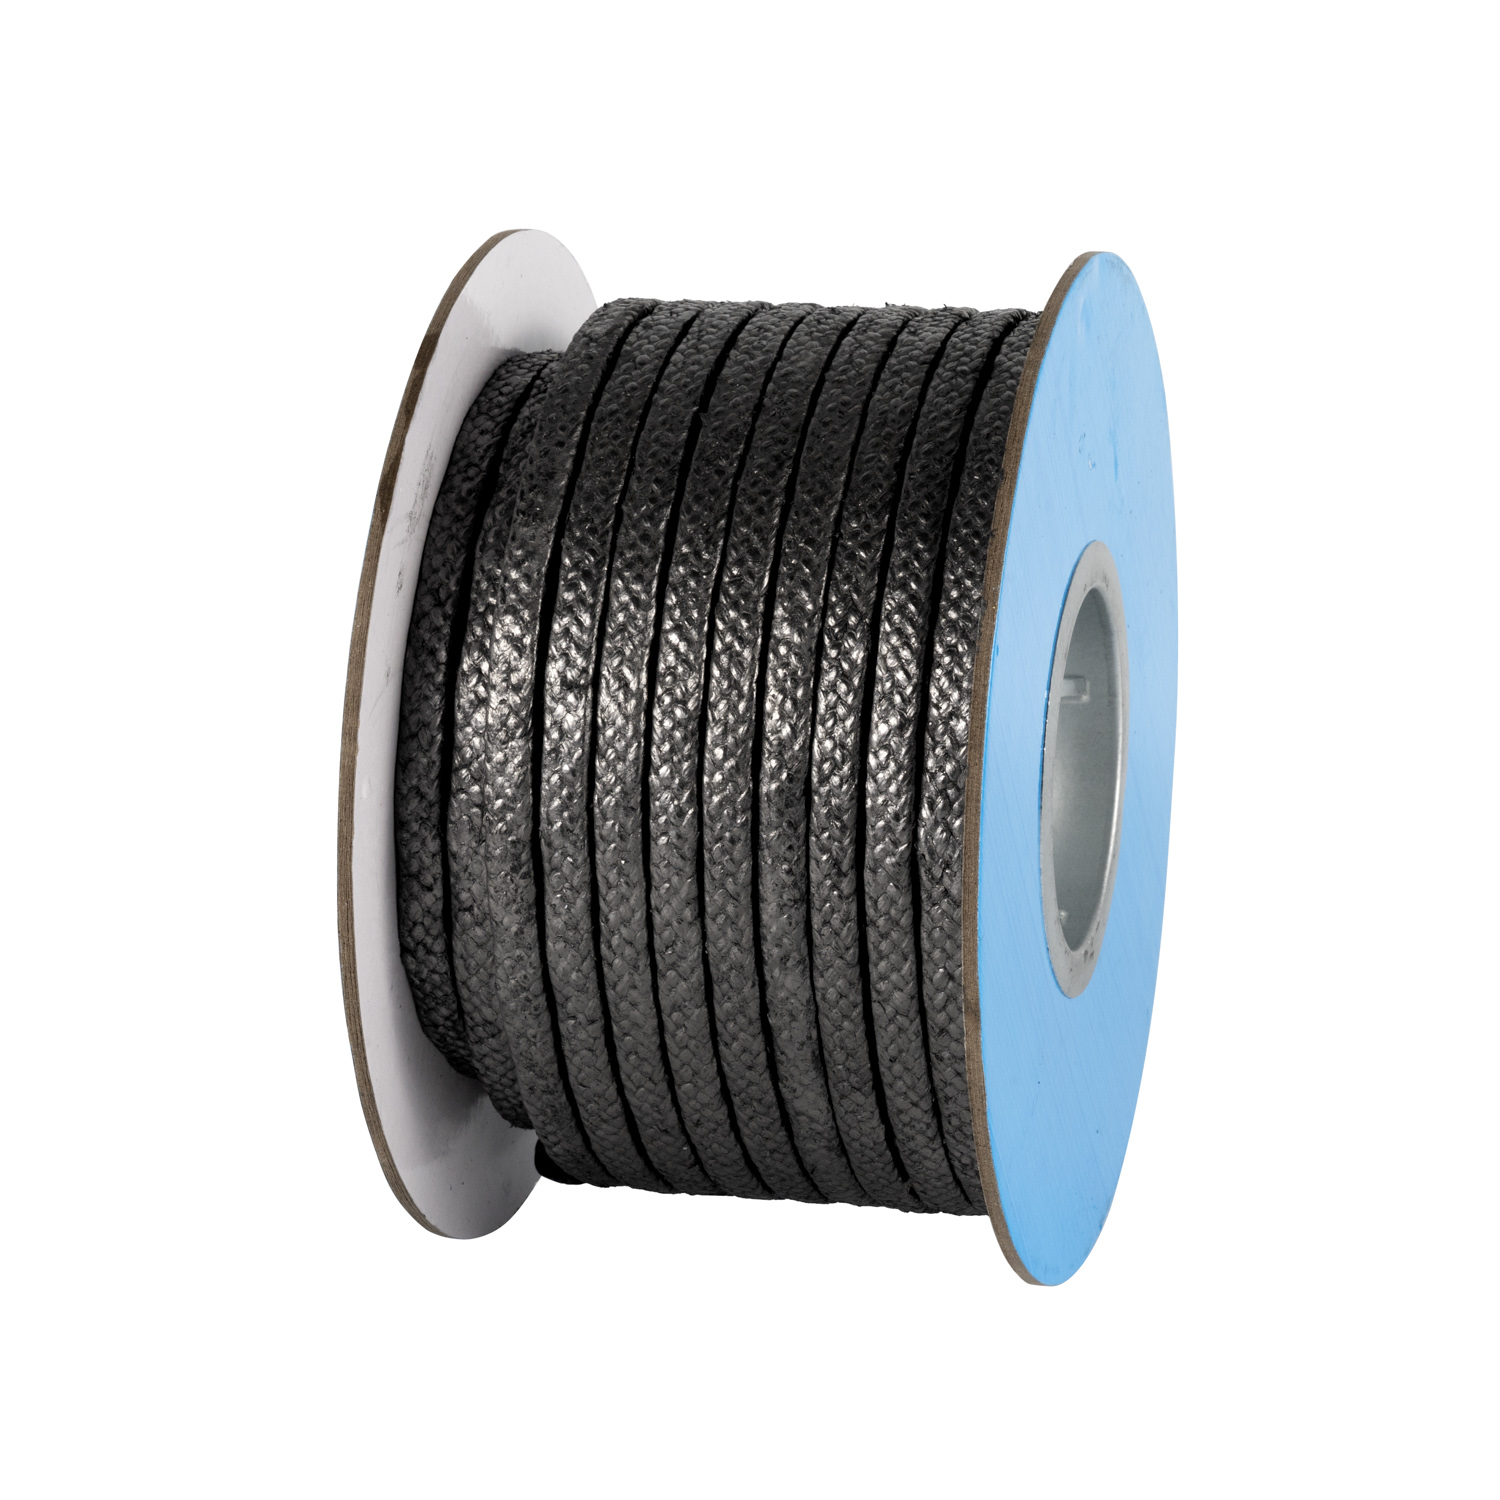
Просмотры: 0 Автор: Редактор сайта Время публикации: 12.10.2026 Происхождение: Сайт
Утечки клапанов при высоких температурах приводят к неорганизованным выбросам, угрозам безопасности и незапланированным простоям. Операторы предприятий полагаются на Графитовая сальниковая набивка как стандарт для герметизации при высоких температурах и давлениях. Однако стандартный графит разлагается под воздействием определенных термических, химических и механических напряжений. Команды технического обслуживания часто сталкиваются с повторяющимися утечками, поскольку они применяют стандартные материалы в экстремальных условиях, не понимая эксплуатационных ограничений. В этом руководстве по диагностике определяются основные причины неисправности уплотнения. Мы оценим инженерные решения и создадим основу для принятия решений для определения правильной архитектуры уплотнения. Уплотнение клапана требует точности. Когда вы поймете механические ограничения ваших уплотнительных материалов, вы сможете перестать реагировать на выбросы и начать их предотвращать. В этом руководстве представлены проверенные на практике стратегии, позволяющие обеспечить герметичность высокотемпературных клапанов и их соответствие экологическим нормам.
Термическое окисление является основным видом разрушения стандартного графита при температуре выше 850°F (454°C) в окислительных средах, что приводит к потере объема и немедленному разрушению уплотнения.
Механическая экструзия происходит, когда давление системы выталкивает графит в зазоры между штоком и сальником, что требует предотвращения выдавливания концевых колец.
Неправильное уплотнение при монтаже является причиной значительного процента преждевременных протечек; точные процедуры крутящего момента и системы динамической нагрузки имеют решающее значение для долгосрочной надежности.
Выбор материала и конфигурация должны обеспечивать баланс между чистотой, ингибиторами окисления и типами армирования (например, проволочной сеткой) в рамках оптимизированной структуры колец, чтобы соответствовать конкретным требованиям к трению и срабатыванию.
Оглавление
Уплотнение клапана основано на радиальном расширении. Вы прикладываете осевую сжимающую нагрузку, затягивая гайки сальника. толкатель сальника передает эту механическую силу вниз через уплотнительные кольца. Поскольку гибкий графит является полуэластомерным материалом, он реагирует на это осевое сжатие радиальным расширением. Материал выталкивается наружу к стенке сальника и внутрь к штоку клапана. Это радиальное давление блокирует выход системной среды. Поддержание этой сжимающей нагрузки является обязательным. Если осевая сила падает, радиальное расширение уменьшается и немедленно образуется путь утечки. Трение о стенку сальника поглощает часть этой силы, а это означает, что верхнее кольцо получает наибольшее сжатие, а нижнее кольцо - наименьшее.
Один тип уплотнительного кольца редко отвечает всем механическим и уплотнительным требованиям. Инженеры обычно указывают комплект из 5 колец для стандартных запорных клапанов. Сочетание плетеных и штампованных колец оптимизирует как механическую стабильность, так и характеристики уплотнения. Устанавливать эти кольца необходимо в определенном порядке, чтобы добиться надежного уплотнения.
Нижнее плетеное концевое кольцо: действует как грязесъемник и барьер против экструзии в основании сальниковой коробки.
Первое штампованное кольцо: обеспечивает первичное непроницаемое уплотнение штока.
Второе штампованное кольцо: увеличивает глубину первичного уплотнения и поглощает силы радиального расширения.
Третье штампованное кольцо: завершает секцию первичного уплотнения.
Верхнее плетеное концевое кольцо: предотвращает выдавливание более мягких средних колец вверх мимо толкателя сальника.
Производители предоставляют базовые возможности гибкого графита. В технических характеристиках стандартный графит часто оценивается до 1200°F (650°C) в паре или восстановительных средах. Эти пределы резко снижаются в окислительных средах. Реальные условия редко соответствуют контролируемым лабораторным тестам. Клапаны испытывают скачки рабочих характеристик, быстрые температурные циклы и внезапные переходные процессы давления. Обычно паропровод может работать при температуре 800°F, но во время сбоев в процессе температура резко возрастает до 950°F. Эти термические удары заставляют компоненты клапана расширяться и сжиматься с разной скоростью. Это движение изменяет сжимающую нагрузку на набивку, выталкивая стандартные материалы за пределы их практических возможностей и вызывая преждевременный выход из строя.
Термическое окисление является основной причиной выхода из строя графитовой набивки в высокотемпературных средах, содержащих кислород. Скорость окисления зависит от температуры, продолжительности воздействия, чистоты графита и рецептуры материала. Поскольку графит постепенно теряет массу, набивка может потерять герметичность и образоваться пути утечки.
Ассортимент гибких графитовых материалов SGL Carbon SIGRAFLEX демонстрирует, как различные марки графита обеспечивают различные уровни стойкости к окислению для промышленных уплотнений.
Выбор подходящей марки графита и поддержание надлежащего сжатия уплотнения может помочь уменьшить преждевременный выход из строя уплотнения.
Механическая экструзия происходит, когда давление в системе превышает физическую структуру упаковки. Высокие давления в системе толкают мягкий графит, отформованный под давлением, вверх или вниз. Если диаметральные зазоры между штоком и днищем сальника превышают 0,015 дюйма, графит затекает в эти зазоры. Материал выдавливается из железы так же, как зубная паста, выдавливаемая из тюбика. Вы часто будете видеть черные графитовые хлопья, скапливающиеся на штоке клапана над толкателем сальника. Эта физическая поломка разрушает целостность пломбы. Без соответствующих плетеных концевых колец, блокирующих эти зазоры, даже самые высококачественные штампованные кольца будут выдавливаться и выходить из строя под высоким давлением.
Графит находится на благородном конце гальванического ряда. Стержни клапанов из нержавеющей стали менее благородны. Когда вы вводите электролит, вы создаете гальванический элемент. Влага, попавшая в сальниковую коробку, действует как электролит. Эта влага часто возникает в результате гидроиспытаний, влажности воздуха во время хранения или конденсации во время остановки системы. Электрохимическая реакция вызывает коррозию менее благородного стержня из нержавеющей стали. На поверхности стебля образуются выраженные изъязвления, напоминающие матовое стекло или глубокие кратеры. Когда операторы приводят в действие клапан, эти острые ямки действуют как терка для сыра. Они разрывают графитовые кольца, разрушая уплотнение изнутри.
Хотя графит устойчив ко многим химическим веществам, определенные высокотемпературные среды вызывают быструю деградацию. Агрессивные термомасла, сильные окислители или некоторые кислоты разъедают материал. Упаковка более низкого качества часто содержит связующие вещества, наполнители или пропитки, облегчающие производственный процесс. Эти вторичные материалы обладают более низкой химической стойкостью, чем сам графит. Когда высокотемпературные среды растворяют или выжигают эти связующие, матрица упаковки разрушается. Кольца теряют структурную плотность. Они сжимаются, теряют сжатие и позволяют агрессивным средам выходить в атмосферу. Вы должны проверить химическую совместимость всей матрицы насадки, а не только основного графита.
Человеческая ошибка является причиной огромного процента отказов упаковки. Монтажники должны установить каждое кольцо индивидуально, используя разъемный инструмент для подбивки. Уронив все пять колец в коробку и затянув толкатель сальника, нагрузка не распределится. Верхнее кольцо принимает на себя всю нагрузку, а нижние остаются свободными. Неравномерный момент затяжки гайки сальника выводит ведомый рычаг из строя. Это приводит к трению толкателя о шток, создавая сильное трение и задирая металл. Чрезмерное сжатие набивки разрушает графит, лишая его естественной гибкости и вызывая немедленную остановку привода.
Деградация упаковки часто начинается еще до установки. Графит впитывает влагу, если его оставить во влажной среде. Хранение упаковочных коробок на мокром бетонном полу или оставление их открытыми для непогоды подвергает риску материал. Физические повреждения при обращении также портят кольца. Слишком сильный изгиб штампованных колец приводит к растрескиванию графитовой матрицы. При падении плетеных колец края истрепаются. Установка скомпрометированных материалов гарантирует сокращение срока службы. Поглощенная влага ускоряет гальваническую коррозию при запуске, а физические трещины создают немедленные пути утечки под давлением. Всегда храните набивку в помещении с контролируемым климатом и обращайтесь с кольцами в чистых перчатках.
Раннее выявление неисправностей предотвращает катастрофические выбросы. Визуальные подсказки служат первым предупреждением. Обратите внимание на шлейфы пара, капающий конденсат или химические остатки вокруг втулки сальника. Акустические средства обнаружения утечек распознают высокочастотные звуки, создаваемые газом под давлением, выходящим через микроутечки. Для обнаружения летучих органических соединений технические специалисты используют метод анализа выбросов EPA 21. Портативные пламенно-ионизационные детекторы измеряют точную концентрацию выходящих газов в частях на миллион. Регулярные диагностические проверки позволяют бригадам технического обслуживания планировать переупаковку во время плановых простоев, а не реагировать на чрезвычайные ситуации. Обнаружить утечку при скорости 500 частей на миллион гораздо лучше, чем ждать видимого выброса.
Неорганизованные выбросы влекут за собой серьезные последствия для регулирования. Предприятия должны соответствовать строгим экологическим стандартам, таким как API 622, API 624 и ISO 15848-1. Эти стандарты определяют допустимые пороговые значения выбросов для набивки клапана. Превышение этих пределов вызывает немедленную проверку со стороны регулирующих органов. За несоблюдение требований предприятиям грозят крупные финансовые штрафы. Неоднократные нарушения приводят к принудительной остановке агрегатов или выдаче обязательного согласия природоохранных органов. Поддержание герметичности является строгим юридическим требованием для эксплуатации химических и нефтехимических предприятий. Вы должны документировать уровни выбросов и доказать, что ваша конструкция уплотнений соответствует требуемым стандартам.
Аварийная переуплотнение клапана требует огромной логистической поддержки. Бригады технического обслуживания должны возвести леса, чтобы добраться до верхних клапанов. Подрядчики по изоляции должны удалить, а затем повторно установить тепловую изоляцию. Рабочее время быстро увеличивается. Для изоляции негерметичного клапана часто требуется остановка всей технологической линии. Потеря производительности во время этого незапланированного простоя серьезно влияет на работу предприятия. Переупаковка одного парового клапана высокого давления в середине производственного цикла нарушает весь график работы завода. Предотвращение этих сбоев путем правильного выбора материалов обеспечивает бесперебойную работу установки и снижает нагрузку на отдел технического обслуживания.
Катастрофические выбросы уплотнений приводят к выбросу высокотемпературного пара или опасных химикатов непосредственно в рабочую среду. Это создает серьезную угрозу безопасности для персонала станции. Воздействие пара температурой 900°F приводит к немедленным смертельным травмам. Выбросы токсичных химических веществ требуют эвакуации предприятий и экстренного реагирования на опасные факторы. Помимо безопасности, постоянные утечки представляют собой прямую потерю производительности. Для замены каждого фунта выходящего пара в котле требуется дополнительное топливо. Каждый галлон потерянной технологической жидкости уменьшает объем конечного продукта. Остановка этих утечек напрямую повышает тепловую эффективность установки и защищает персонал от опасного воздействия.
Графитовые материалы высокой чистоты и устойчивости к окислению могут повысить долговечность уплотнений в требовательных высокотемпературных применениях клапанов. При выборе материала следует учитывать стойкость к окислению, чистоту графита, армирование и условия эксплуатации.
Например, Графитовые материалы SIGRAFLEX компании SGL Carbon для уплотнений клапанов включают специализированные нити из графитовой фольги и армированные материалы, разработанные для сложных условий уплотнения.
Однако улучшенная стойкость к окислению не устраняет температурные ограничения. Инженеры должны проверить опубликованные данные о характеристиках материала и его пригодность для условий эксплуатации клапана.
Использование исключительно стандартного плетеного графита позволяет использовать экструзию. Для применений с высоким давлением требуются концевые кольца из армированной проволоки. Производители вплетают тонкую проволоку из инконеля или нержавеющей стали непосредственно в графитовую пряжу. Эти усиленные кольца обладают огромной механической прочностью. Размещенные вверху и внизу сальника, они действуют как непроницаемые барьеры. Они предотвращают выдавливание мягких штампованных средних колец через зазоры. Средние кольца, изготовленные методом штамповки, обеспечивают уплотнение штока с низким коэффициентом трения и высокой плотностью, а концевые кольца, армированные проволокой, обеспечивают структурный сепаратор. Эта комбинация выдерживает давление, превышающее 4500 фунтов на квадратный дюйм.
Термоциклирование приводит к расширению и сжатию компонентов клапана. Это движение ослабляет первоначальный крутящий момент, приложенный к гайкам сальника. Живая загрузка решает эту проблему. Вы устанавливаете стопку тарельчатых пружинных шайб под гайки сальника. Эти спроектированные пружины хранят механическую энергию. Когда уплотнение уплотняется или клапан охлаждается и сжимается, пружины расширяются. Они поддерживают постоянное рассчитанное сжимающее усилие на толкателе сальника. Динамическая загрузка компенсирует расслабление во время работы. Это устраняет необходимость ручной затяжки и предотвращает утечки, вызванные температурными переходными процессами. Вы можете складывать шайбы последовательно, чтобы увеличить ход, или параллельно, чтобы увеличить нагрузку.
Для борьбы с гальванической коррозией в комплекты уплотнений премиум-класса входят пассивные ингибиторы коррозии. Производители встраивают активную цинковую пыль или наносят фирменные анодные покрытия непосредственно в графитовую матрицу. Цинк менее благороден, чем графит и стержень клапана из нержавеющей стали. Когда влага попадает в сальник, цинк действует как жертвенный анод. Гальваническая реакция воздействует на цинк, а не на стержень клапана. Эта жертвенная защита сохраняет гладкую поверхность штока. Это предотвращает образование точечной коррозии, которая в противном случае могла бы привести к разрушению уплотнения во время срабатывания клапана. Это особенно важно для клапанов, которые простаивают после гидроиспытаний.
Для выбора правильного уплотнения необходимо учитывать три переменных: максимальную рабочую температуру, давление в системе и химический состав среды. Никогда не полагайтесь на средние условия эксплуатации. Вы должны указать набивку, исходя из максимальных переходных скачков, которые может испытывать клапан. Определите, является ли среда окислительной или восстановительной. Высокое давление требует армирования проволокой. Высокие температуры в окислительных средах требуют ингибиторов. Неспособность сопоставить эти три переменные со спецификациями упаковки гарантирует преждевременный выход из строя. Создайте стандартизированную матрицу для вашего предприятия, которая точно определяет, какой упаковочный материал соответствует определенным классам температуры и давления.
Функция клапана определяет конфигурацию набивки. Запорные клапаны остаются неподвижными в течение длительного времени. Они срабатывают только полностью открытыми или полностью закрытыми. Эти клапаны выдерживают высокие усилия уплотнения и плотные набивочные комплекты. Регулирующие клапаны постоянно модулируют поток для регулирования потока. Для них требуются высокотехнологичные комплекты уплотнений с низким коэффициентом трения. Высокое трение в регулирующем клапане приводит к скачкообразному перемещению. Привод с трудом перемещает шток, а затем внезапно выходит за пределы целевого положения. Уплотнение регулирующего клапана должно сочетать достаточное радиальное расширение с минимальным сопротивлением штока для обеспечения точного управления процессом. Нельзя использовать одно и то же уплотнение для обоих типов клапанов.
Инженеры постоянно балансируют между герметичностью и трением. Для достижения полной герметичности уплотнения требуется высокое осевое сжатие. Сильное сжатие сильнее прижимает графит к штоку, увеличивая трение. Если вы перетянете набивку, привод клапана может заглохнуть. Шток может отказаться двигаться, или двигатель может сгореть, пытаясь преодолеть сопротивление. Вы должны рассчитать доступную тягу привода. Выберите конфигурацию уплотнения, обеспечивающую эффективное уплотнение ниже максимально допустимого порога трения конкретного привода клапана. Иногда для снижения общего сопротивления штока требуется уменьшить количество уплотнительных колец.
Сравнение требований к уплотнению клапана |
||
Параметр |
Запорные клапаны (задвижки/проходные) |
Регулирующие клапаны (модулирующие) |
|---|---|---|
Основная функция |
Изоляция включения/выключения |
Точная регулировка расхода |
Терпимость к трению |
Высокий |
Очень низкий (Необходимо избегать прерывистого движения) |
Типичное количество звонков |
от 5 до 7 колец |
От 3 до 5 колец (для минимизации сопротивления) |
Силы консолидации |
Допустимо высокое сжатие |
Точно рассчитанное сжатие |
Живая загрузка |
Рекомендуется для термоциклирования. |
Обязательно для постоянного трения |
Проверьте свои высокотемпературные клапаны, используя метод 21 Агентства по охране окружающей среды, чтобы выявить и задокументировать все текущие утечки неорганизованных выбросов.
Обновите спецификации материалов, чтобы требовать графит, ингибированный окислением, для всех окислительных процессов, работающих при температуре выше 850°F.
Установите системы тарельчатой пружины под действием динамической нагрузки на все клапаны, подвергающиеся частым термоциклическим воздействиям или быстрым перепадам давления.
Обеспечьте свой обслуживающий персонал калиброванными динамометрическими ключами и соблюдайте документированные многоэтапные процедуры затяжки для каждой установки.
Измерьте зазоры сальника во время следующего простоя и обработайте все клапаны, размеры которых превышают максимальные допуски на экструзию, установленные производителем.
Ответ: В паровых или восстановительных средах гибкий графит выдерживает температуры до 1200°F (650°C). В окислительных средах, таких как воздух, стандартный графит быстро разлагается при температуре 850°F (454°C). Вы должны указать графит, ингибированный окислением, чтобы безопасно превысить этот порог и предотвратить потерю массы.
Ответ: Термическое окисление — это химическая реакция, при которой твердый углерод реагирует с кислородом при высоких температурах с образованием углекислого газа. Это приводит к выгоранию графита. В результате потери массы в сальнике остаются пустоты, устраняющие сжимающую нагрузку и создающие прямой путь утечки.
A: Кольца, изготовленные методом штамповки, спрессовываются из гибкой графитовой ленты в сплошные кольца высокой плотности, обеспечивающие первичное непроницаемое уплотнение. Плетеные кольца плетут из графитовой пряжи, часто армированной проволокой. Плетеные кольца действуют как барьеры против экструзии сверху и снизу набивочного комплекта.
Ответ: Промышленным стандартом является конфигурация с пятью кольцами, состоящая из двух плетеных концевых колец и трех штампованных средних колец. Превышение 7 колец не рекомендуется. Дополнительные кольца страдают от уменьшения отдачи при передаче усилия и только увеличивают нежелательное трение на штоке клапана.
A: Предотвратите экструзию, установив высокоплотные, армированные проволокой концевые кольца из углерода или графита в верхней и нижней части комплекта уплотнений. Эти усиленные кольца действуют как физические барьеры, блокируя зазоры и удерживая более мягкие штампованные уплотнительные кольца под высоким давлением.
Ответ: Установите тарельчатые пружинные шайбы с динамической нагрузкой на клапаны, которые испытывают частые температурные циклы, резкие скачки давления или сильную вибрацию. Также рекомендуется для клапанов, расположенных в труднодоступных местах, где ручная затяжка обслуживающим персоналом затруднительна или опасна.