Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 2026-10-12 Alkuperä: Sivusto
Korkean lämpötilan venttiilin vuodot aiheuttavat hajapäästöjä, turvallisuusriskejä ja odottamattomia seisokkeja. Tehdasoperaattorit luottavat Grafiittitiiviste on vakiona korkean lämpötilan ja korkean paineen tiivistämiseen. Tavanomainen grafiitti kuitenkin hajoaa tietyissä lämpö-, kemiallisissa ja mekaanisissa rasituksissa. Huoltoryhmät kohtaavat usein toistuvia vuotoja, koska he käyttävät vakiomateriaaleja äärimmäisiin ympäristöihin ymmärtämättä toimintarajoja. Tämä diagnostiikkaopas tunnistaa pakkausvirheiden perimmäiset syyt. Arvioimme suunniteltuja ratkaisuja ja luomme päätöskehyksen oikean tiivistysarkkitehtuurin määrittämiseksi. Venttiilin tiivistys vaatii tarkkuutta. Kun ymmärrät tiivistemateriaalien mekaaniset rajoitukset, voit lopettaa reagoinnin puhalluksiin ja alkaa estää niitä. Tämä opas sisältää kentällä testattuja strategioita, joiden avulla voit pitää korkean lämpötilan venttiilit vuotoina ja ympäristömääräysten mukaisina.
Terminen hapettuminen on normaalin grafiitin ensisijainen vikatila yli 454 °C:n lämpötilassa hapettavassa ympäristössä, mikä johtaa tilavuuden menetykseen ja välittömään tiivisteen hajoamiseen.
Mekaaninen suulakepuristus tapahtuu, kun järjestelmän paine pakottaa grafiitin varren ja tiivisteholkin välisiin välyksiin, mikä vaatii suulakepuristusta estäviä päätyrenkaita lieventämiseksi.
Väärä tiivistys asennuksen aikana aiheuttaa merkittävän osan ennenaikaisista vuodoista; Tarkat vääntömomenttimenettelyt ja kuormitusjärjestelmät ovat kriittisiä pitkän aikavälin luotettavuuden kannalta.
Materiaalin valinnassa ja kokoonpanossa on tasapainotettava puhtaus, hapettumisenestoaineet ja vahvistustyypit (esim. metalliverkko) optimoidun rengaspinon sisällä erityisten kitka- ja käyttövaatimusten täyttämiseksi.
Sisällysluettelo
Venttiilin tiivistys perustuu radiaaliseen laajenemiseen. Käytät aksiaalista puristuskuormaa kiristämällä laipan muttereita. Laippaseuraaja siirtää tämän mekaanisen voiman alaspäin tiivisterenkaiden kautta. Koska joustava grafiitti on puolielastomeerinen materiaali, se reagoi tähän aksiaaliseen puristumiseen laajenemalla säteittäisesti. Materiaali työntyy ulospäin tiivistepesän seinää vasten ja sisäänpäin venttiilin karaa vasten. Tämä säteittäinen paine estää järjestelmämediaa karkaamasta. Tämän puristuskuorman ylläpitäminen on pakollista. Jos aksiaalivoima putoaa, radiaalinen laajeneminen pienenee ja vuotopolku muodostuu välittömästi. Kitka tiivistepesän seinää vasten absorboi osan tästä voimasta, mikä tarkoittaa, että ylärengas saa suurimman puristuksen ja alarengas vähiten.
Yksi tiivisterengastyyppi täyttää harvoin kaikki mekaaniset ja tiivistysvaatimukset. Insinöörit määrittävät tyypillisesti 5-renkaisen pinon tavallisille eristysventtiileille. Punottujen ja muovattujen renkaiden sekoittaminen optimoi sekä mekaanisen vakauden että tiivistyskyvyn. Sinun on asennettava nämä renkaat tietyssä järjestyksessä luotettavan tiivisteen saavuttamiseksi.
Pohja punottu päätyrengas: Toimii pyyhkimenä ja pursotusta estävänä suojana tiivisteholkin pohjassa.
Ensimmäinen muovattu rengas: Tarjoaa ensisijaisen läpäisemättömän tiivistyksen vartta vasten.
Toinen muovattu rengas: Lisää syvyyttä ensisijaiseen tiivisteeseen ja vaimentaa radiaaliset laajenemisvoimat.
Kolmas muottirengas: Täyttää ensisijaisen tiivistysosan.
Yläpunottu päätyrengas: Estää pehmeämpiä keskirenkaita pursuutumasta ylöspäin rauhasen seuraajan ohi.
Valmistajat tarjoavat perusominaisuudet joustavalle grafiitille. Tekniset tiedot arvioivat tavallisen grafiitin usein jopa 650 °C:seen asti höyryssä tai pelkistävissä ympäristöissä. Nämä rajat laskevat rajusti hapettavassa väliaineessa. Reaalimaailman olosuhteet vastaavat harvoin kontrolloituja laboratoriotestejä. Venttiileissä esiintyy toimintapiikkejä, nopeaa lämpökiertoa ja äkillisiä painetransientteja. Höyrylinja saattaa toimia normaalisti 800 °F:ssa, mutta nousta 950 °F:iin prosessihäiriöiden aikana. Nämä lämpöshokit saavat venttiilikomponentit laajenemaan ja supistumaan eri nopeudella. Tämä liike muuttaa pakkaukseen kohdistuvaa puristuskuormaa, työntäen standardimateriaalit niiden käytännön rajojen yli ja aiheuttaen ennenaikaisen vian.
Terminen hapettuminen on suurin syy grafiitin tiivistysvaurioihin korkeissa lämpötiloissa happea sisältävissä ympäristöissä. Hapetusnopeudet riippuvat lämpötilasta, altistuksen kestosta, grafiitin puhtaudesta ja materiaalin koostumuksesta. Grafiitin asteittain menettäessä massaa tiiviste voi menettää tiivistysjännityksen ja kehittää vuotoreittejä.
The SGL Carbon SIGRAFLEXin joustava grafiittimateriaalivalikoima havainnollistaa, kuinka eri grafiittilajit tarjoavat vaihtelevan hapettumisenkestävyyden teollisiin tiivistyssovelluksiin.
Sopivan grafiittilaadun valitseminen ja oikeanlaisen tiivisteen puristuksen ylläpitäminen voivat auttaa vähentämään ennenaikaista tiivistysvirhettä.
Mekaaninen suulakepuristus tapahtuu, kun järjestelmän paine ylittää tiivisteen fyysisen rakenteen. Korkeat järjestelmäpaineet työntävät pehmeää, muovattua grafiittia ylös- tai alaspäin. Jos karan ja tiivistepesän pohjan väliset halkaisijavälykset ylittävät 0,015 tuumaa, grafiitti virtaa näihin rakoihin. Materiaali puristuu ulos rauhasesta aivan kuten putkesta puristettu hammastahna. Näet usein mustia grafiittihiutaleita kerääntyvän venttiilin varteen tiivisteen seuraajan yläpuolelle. Tämä fyysinen rikkoutuminen tuhoaa sinetin eheyden. Ilman kunnollisia punottuja päätyrenkaita, jotka tukkivat nämä välykset, jopa korkealaatuisimmat meisteloidut renkaat pursottavat ja hajoavat korkean paineen alaisena.
Grafiitti on galvaanisen sarjan jalossa päässä. Ruostumattomasta teräksestä valmistetut venttiilin varret ovat vähemmän jaloja. Kun lisäät elektrolyytin, luot galvaanisen kennon. Tiivisteholkkiin jäänyt kosteus toimii elektrolyyttinä. Tämä kosteus johtuu usein vesitestauksesta, ilmankosteudesta varastoinnin aikana tai kondensaatiosta järjestelmän sammuttamisen aikana. Sähkökemiallinen reaktio aiheuttaa vähemmän jaloa ruostumatonta terästä olevan varren syöpymisen. Varren pinnalle kehittyy voimakasta kuoppaisuutta, joka muistuttaa himmeää lasia tai syviä kraattereita. Kun käyttäjät käyttävät venttiiliä, nämä terävät kuopat toimivat kuin juustoraastin. Ne repivät grafiittirenkaat irti ja tuhoavat tiivisteen sisältä ulospäin.
Vaikka grafiitti kestää monia kemikaaleja, tietyt korkean lämpötilan väliaineet aiheuttavat nopean hajoamisen. Aggressiiviset lämpööljyt, voimakkaat hapettimet tai tietyt hapot syövyttävät materiaalia. Huonolaatuiset pakkaukset sisältävät usein sideaineita, täyteaineita tai kyllästysaineita valmistusprosessin helpottamiseksi. Näillä toissijaisilla materiaaleilla on alhaisempi kemiallinen kestävyys kuin itse grafiitilla. Kun korkean lämpötilan väliaine liuottaa tai polttaa nämä sideaineet, pakkausmatriisi romahtaa. Renkaat menettävät rakenteellisen tiheytensä. Ne kutistuvat, menettävät pakkauksen ja päästävät aggressiivisen väliaineen karkaamaan ilmakehään. Sinun on varmistettava koko pakkausmatriisin, ei vain perusgrafiitin, kemiallinen yhteensopivuus.
Inhimillinen virhe aiheuttaa valtavan osan pakkausvirheistä. Asentajien on asetettava jokainen rengas yksitellen halkaistulla tiivistystyökalulla. Kaikkien viiden renkaan pudottaminen laatikkoon ja tiivistysholkin kiristys ei jaa kuormaa. Ylärengas kestää kaiken puristuksen, kun taas alarenkaat pysyvät löysänä. Epätasainen laipan mutterin vääntömomentti vetää seuraajan pois linjauksesta. Tämä saa seuraajan hankaamaan vartta vasten, mikä aiheuttaa äärimmäistä kitkaa ja naarmuttaa metallia. Tiivisteen liiallinen puristaminen murskaa grafiitin, mikä poistaa sen luonnollisen joustavuuden ja aiheuttaa välittömän toimilaitteen pysähtymisen.
Pakkauksen hajoaminen alkaa usein ennen asennusta. Grafiitti imee kosteutta, jos se jätetään kosteaan ympäristöön. Pakkauslaatikoiden säilyttäminen märillä betonilattioilla tai niiden jättäminen avoimina elementeille vaarantaa materiaalin. Fyysiset vauriot käsittelyn aikana myös pilaavat renkaat. Muotoiltujen renkaiden taivuttaminen liian pitkälle halkeaa grafiittimatriisin. Pudotetut punotut sormukset rispaavat reunat. Vaarallisten materiaalien asentaminen takaa lyhyemmän käyttöiän. Imeytynyt kosteus nopeuttaa galvaanista korroosiota käynnistyksen yhteydessä, kun taas fyysiset halkeamat luovat välittömiä vuotoreittejä paineen alaisena. Säilytä pakkauksia aina ilmastoiduissa olosuhteissa ja käsittele renkaita puhtailla käsineillä.
Vikojen varhainen tunnistaminen estää katastrofaaliset räjähdykset. Visuaaliset vihjeet antavat ensimmäisen varoituksen. Etsi höyrypilviä, tippuvaa kondensaattia tai kemikaalijäämiä tiivisteen seuraajan ympäriltä. Akustiset vuodonilmaisutyökalut tunnistavat korkeataajuiset äänet, joita syntyy paineistetun kaasun, joka purkautuu mikrovuotojen kautta. Haihtuville orgaanisille yhdisteille teknikot käyttävät EPA Method 21 -päästöjen haistelua. Kannettavat liekki-ionisaatioilmaisimet mittaavat karkaavien kaasujen tarkan pitoisuuden miljoonasosina. Säännöllisten diagnostisten pyyhkäisyjen avulla huoltoryhmät voivat ajoittaa uudelleen pakkaamisen suunniteltujen seisokkien aikana sen sijaan, että he reagoisivat hätätilanteisiin. Vuodon saaminen kiinni nopeudella 500 PPM on paljon parempi kuin näkyvän vuodon odottaminen.
Hajapäästöillä on vakavia lainsäädännöllisiä seurauksia. Tilojen on täytettävä tiukat ympäristöstandardit, kuten API 622, API 624 ja ISO 15848-1. Nämä standardit sanelevat sallitut päästörajat venttiilitiivisteille. Näiden rajojen ylittäminen käynnistää välittömän sääntelyvalvonnan. Tehtaille määrätään suuria taloudellisia sakkoja noudattamatta jättämisestä. Toistuvat rikkomukset johtavat yksiköiden pakkoseisokkeihin tai ympäristövirastojen pakollisiin lupapäätöksiin. Tiivis tiivistys on tiukka lakisääteinen vaatimus kemian- ja petrokemian laitosten toiminnalle. Sinun on dokumentoitava päästötasosi ja osoitettava, että tiivistysarkkitehtuurisi täyttää vaaditut standardit.
Hätäventtiilien uudelleenpakkaus vaatii valtavaa logistista tukea. Huoltoryhmien on pystytettävä telineitä, jotta ne pääsevät korkeisiin venttiileihin. Eristysurakoitsijoiden on poistettava lämpöeriste ja asennettava se myöhemmin uudelleen. Työtunnit moninkertaistuvat nopeasti. Vuotavan venttiilin eristäminen vaatii usein koko prosessilinjan sulkemista. Tämän suunnittelemattoman seisokkiajan aikana menetetty tuotto vaikuttaa voimakkaasti laitoksen toimintaan. Yhden korkeapaineisen höyryventtiilin uudelleen pakkaaminen kesken tuotantoajon häiritsee koko laitoksen aikataulua. Näiden vikojen estäminen asianmukaisella materiaalivalinnalla pitää laitoksen sujuvana ja vähentää huolto-osaston taakkaa.
Katastrofaaliset pakkauspurkaukset päästävät korkean lämpötilan höyryä tai vaarallisia kemikaaleja suoraan työympäristöön. Tämä aiheuttaa vakavia turvallisuusriskejä laitoksen henkilöstölle. Altistuminen 900°F:n höyrylle aiheuttaa välittömiä, kuolemaan johtavia vammoja. Myrkyllisten kemikaalien päästöt vaativat kasvien evakuointia ja hätätoimia. Turvallisuuden lisäksi jatkuvat vuodot tarkoittavat suoraa tuottohäviötä. Jokainen kiloa karkaavaa höyryä vaatii lisäpolttoainetta kattilassa korvattavaksi. Jokainen gallona kadonnutta prosessinestettä vähentää lopputuotteen määrää. Näiden vuotojen pysäyttäminen parantaa suoraan laitoksen lämpötehokkuutta ja suojaa työvoimaa vaarallisilta altistuksilta.
Erittäin puhtaat ja hapettumista kestävät grafiittimateriaalit voivat parantaa pakkauksen kestävyyttä vaativissa korkean lämpötilan venttiilisovelluksissa. Materiaalin valinnassa tulee ottaa huomioon hapettumisenkestävyys, grafiitin puhtaus, vahvistus ja käyttöolosuhteet.
Esimerkiksi, SGL Carbonin SIGRAFLEX-grafiittimateriaaleja venttiilien tiivistykseen ovat erikoistuneet grafiittifoliolangat ja vahvistetut materiaalit, jotka on kehitetty vaativiin tiivistysympäristöihin.
Parannettu hapettumisenkestävyys ei kuitenkaan poista lämpötilarajoituksia. Insinöörien tulee tarkistaa materiaalin julkaistut suorituskykytiedot ja sen soveltuvuus venttiilin käyttöolosuhteisiin.
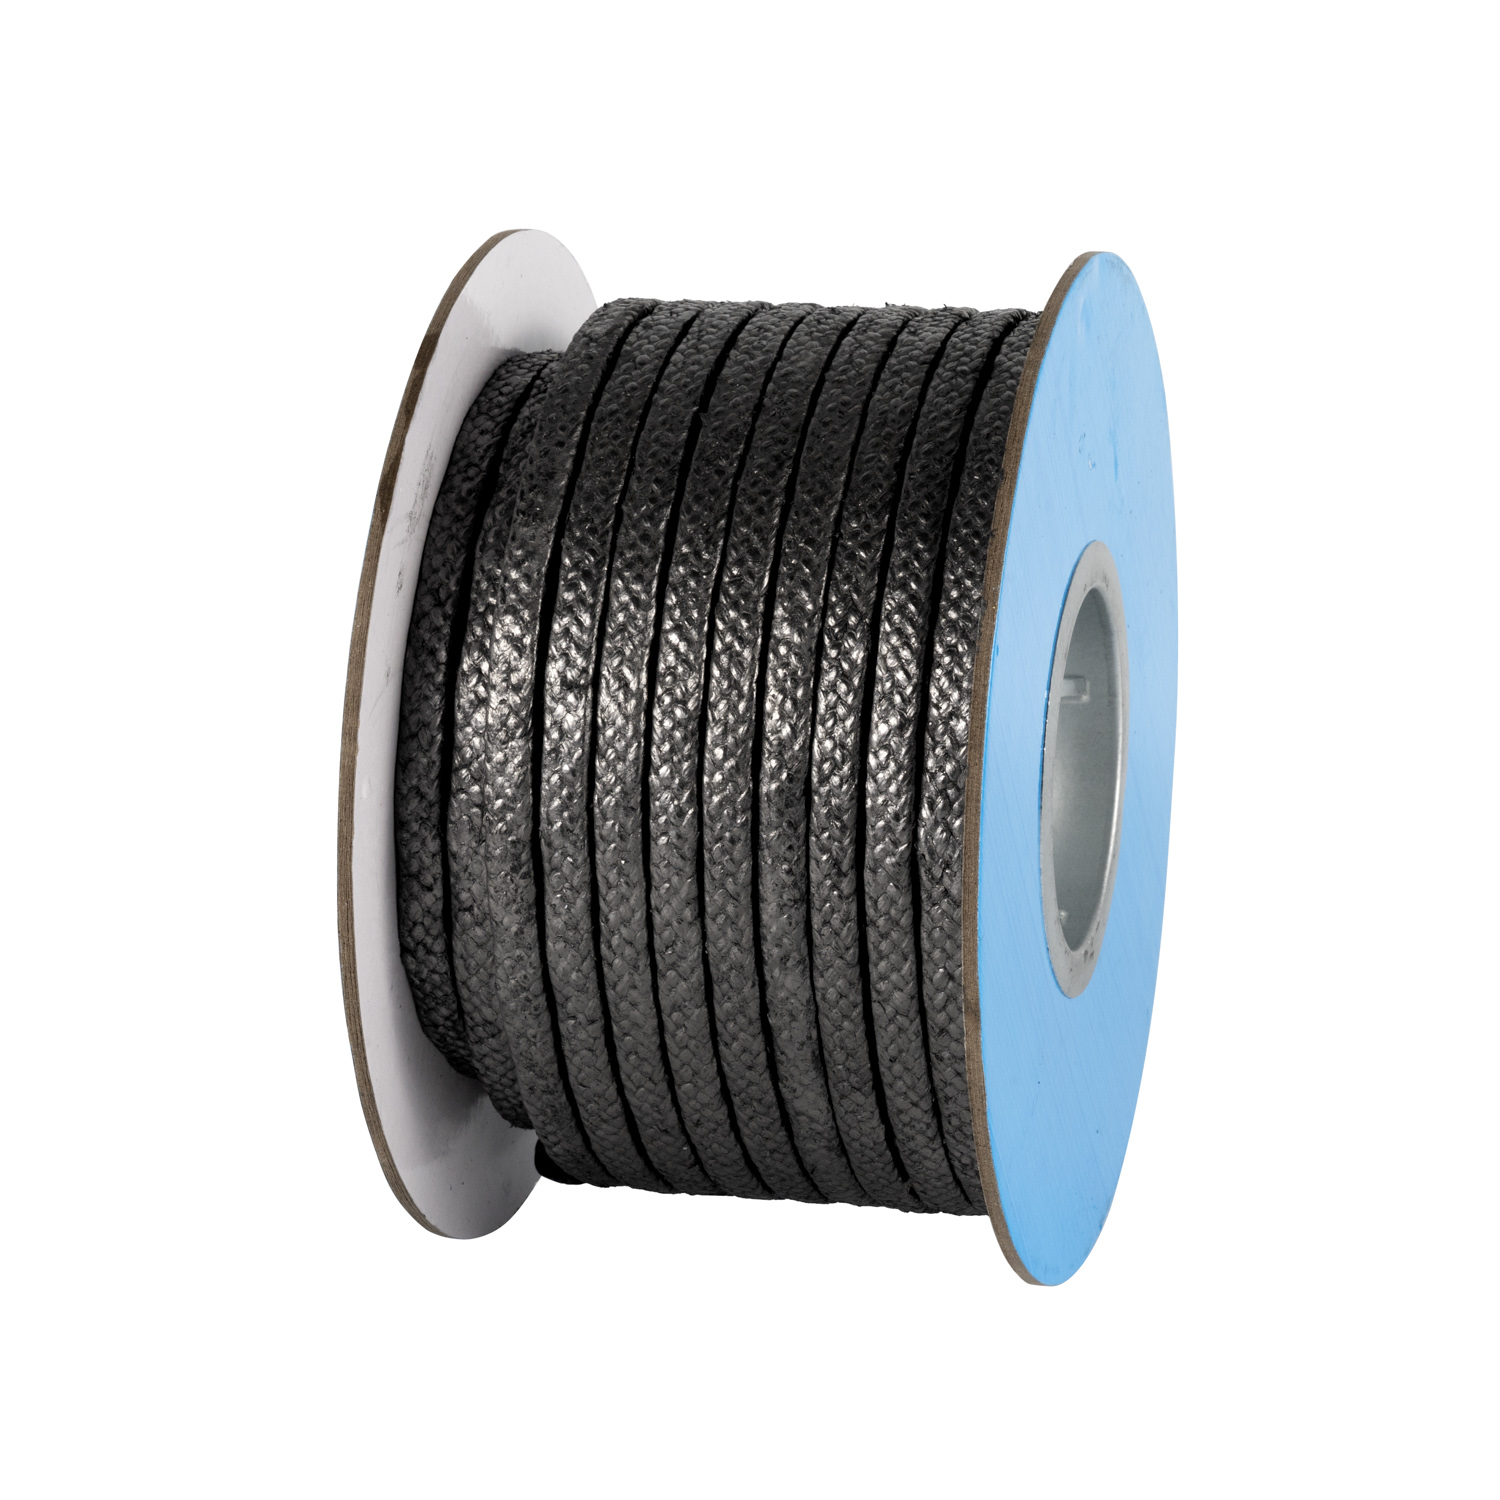
Pelkästään tavalliseen punottuun grafiittiin luottaminen houkuttelee suulakepuristusta. Korkeapainesovellukset vaativat lankavahvisteiset punotut päätyrenkaat. Valmistajat kutovat hienoja Inconel- tai ruostumattomia teräslankoja suoraan grafiittilankaan. Näillä vahvistetuilla renkailla on valtava mekaaninen lujuus. Tiivisteholkin ylä- ja alaosaan sijoitettuna ne toimivat läpäisemättöminä esteinä. Ne estävät pehmeitä, muotoiltuja keskirenkaita pursuutumasta ulos välysrakojen läpi. Muotoillut keskirenkaat tarjoavat matalakitkaisen ja tiheän tiivisteen vartta vasten, kun taas lankavahvisteiset päätyrenkaat muodostavat rakenteellisen häkin. Tämä yhdistelmä käsittelee yli 4500 psi:n paineita.
Lämpökierto saa venttiilikomponentit laajenemaan ja supistumaan. Tämä liike rentouttaa tiivisteen muttereihin kohdistetun alkuperäisen vääntömomentin. Live-lataus ratkaisee tämän ongelman. Asennat pinon Belleville-jousialuslevyjä laipan muttereiden alle. Nämä suunnitellut jouset varastoivat mekaanista energiaa. Kun tiiviste tiivistyy tai venttiili jäähtyy ja supistuu, jouset laajenevat. Ne ylläpitävät jatkuvaa, laskettua puristusvoimaa tiivisteen seuraajaan. Live-kuormaus kompensoi käytön rentoutumista. Se eliminoi manuaalisen kiristyksen tarpeen ja estää lämpötransienttien aiheuttamat vuodot. Voit pinota aluslevyt sarjaan lisätäksesi liikettä tai rinnakkain lisätäksesi kuormaa.
Galvaanisen korroosion estämiseksi premium-tiivistesarjat sisältävät passiivisia korroosionestoaineita. Valmistajat upottavat aktiivista sinkkipölyä tai levittävät patentoituja anodisia pinnoitteita suoraan grafiittimatriisiin. Sinkki on vähemmän jaloa kuin sekä grafiitti että ruostumattomasta teräksestä valmistettu venttiilin varsi. Kun kosteutta pääsee tiivistepesään, sinkki toimii uhrautuvana anodina. Galvaaninen reaktio hyökkää sinkkiin venttiilin varren sijaan. Tämä uhrautuva suoja säilyttää varren sileän pinnan. Se estää täplän muodostumisen, joka muuten repiisi tiivistettä venttiilin käytön aikana. Tämä on erityisen tärkeää venttiileille, jotka ovat tyhjäkäynnillä hydrotestauksen jälkeen.
Oikean pakkauksen valitseminen vaatii ristiinviittauksen kolmeen muuttujaan: enimmäiskäyttölämpötilaan, järjestelmän paineeseen ja väliaineen kemiaan. Älä koskaan luota keskimääräisiin käyttöolosuhteisiin. Sinun on määritettävä tiiviste venttiilin kokemien transienttipiikkien enimmäismäärän perusteella. Selvitä, onko väliaine hapettava vai pelkistävä. Korkea paine vaatii langan vahvistusta. Korkeat lämpötilat hapettavassa väliaineessa vaativat inhibiittoreita. Jos näitä kolmea muuttujaa ei pystytä yhdistämään pakkausspesifikaatioihin, taataan ennenaikainen epäonnistuminen. Luo laitoksellesi standardoitu matriisi, joka sanelee tarkasti, mikä pakkausmateriaali vastaa tiettyjä lämpötila- ja paineluokkia.
Venttiilitoiminto määrää tiivistyskokoonpanon. Eristysventtiilit pysyvät staattisina pitkiä aikoja. Ne toimivat vain täysin auki tai kokonaan kiinni. Nämä venttiilit kestävät suuria tiivistysvoimia ja tiheitä tiivistesarjoja. Säätöventtiilit säätelevät jatkuvasti virtausta. Ne vaativat pitkälle suunniteltuja, vähäkitkaisia tiivistesarjoja. Ohjausventtiilin suuri kitka aiheuttaa luiston. Toimilaite kamppailee liikuttaakseen vartta ja ylittää sitten yhtäkkiä kohdeasennon. Säätöventtiilin tiivisteen on tasapainotettava riittävä radiaalinen laajeneminen minimaalisella varren vastusella varmistaakseen tarkan prosessin ohjauksen. Et voi käyttää samaa tiivistejärjestelyä molemmille venttiilityypeille.
Insinöörit tasapainottavat jatkuvasti tiivistettävyyttä kitkaa vastaan. Täysin vuotottoman tiivisteen saavuttaminen vaatii suurta aksiaalista puristusta. Korkea puristus puristaa grafiitin tiukemmin vartta vasten, mikä lisää kitkaa. Jos kiristät tiivisteen liikaa, venttiilin toimilaite voi pysähtyä. Varsi saattaa kieltäytyä liikkumasta tai moottori saattaa palaa yrittäessään voittaa vastuksen. Sinun on laskettava toimilaitteen käytettävissä oleva työntövoima. Valitse tiivistekokoonpano, joka tiivistää tehokkaasti tietyn venttiilin toimilaitteen suurimman sallitun kitkakynnyksen alapuolelle. Joskus tämä vaatii tiivisterenkaiden määrän vähentämistä karan kokonaisvastuksen pienentämiseksi.
Venttiilin tiivistysvaatimusten vertailu |
||
Parametri |
Eristysventtiilit (portti/pallo) |
Säätöventtiilit (moduloiva) |
|---|---|---|
Ensisijainen toiminto |
On/Off eristys |
Tarkka virtauksen säätö |
Kitkan sietokyky |
Korkea |
Erittäin alhainen (On vältettävä tartuntaliukumista) |
Tyypillinen renkaiden määrä |
5-7 soittoa |
3-5 rengasta (minimoi vastuksen) |
Konsolidointivoima |
Korkea puristus hyväksyttävä |
Tarkkaan laskettu pakkaus |
Live-lataus |
Suositellaan lämpöpyöräilyyn |
Pakollinen tasaisen kitkan takaamiseksi |
Tarkista korkean lämpötilan venttiilisi käyttämällä EPA-menetelmää 21 tunnistaaksesi ja dokumentoidaksesi kaikki nykyiset hajapäästövuodot.
Päivitä materiaalitietosi vaatimaan hapettumista estävää grafiittia kaikkiin hapetuspalveluihin, jotka toimivat yli 850 °F:n lämpötilassa.
Asenna Belleville-jousen kuormitusjärjestelmät kaikkiin venttiileihin, jotka altistuvat usein lämpöjaksoille tai nopeille painetransienteille.
Varusta huoltohenkilöstösi kalibroiduilla momenttiavaimilla ja varmista dokumentoidut, monivaiheiset kiristystoimenpiteet jokaisessa asennuksessa.
Mittaa tiivisteholkin välykset seuraavan seisokkisi aikana ja koneista kaikki venttiilit, jotka ylittävät valmistajan enimmäispuristustoleranssit.
V: Höyry- tai pelkistysympäristöissä joustava grafiitti kestää jopa 650 °C:n lämpötiloja. Hapettavissa ympäristöissä, kuten ilmassa, tavallinen grafiitti hajoaa nopeasti 850 °F:ssa (454 °C). Sinun on määritettävä hapettumista estävä grafiitti ylittääksesi tämän kynnyksen turvallisesti ja estääksesi massahäviön.
V: Terminen hapetus on kemiallinen reaktio, jossa kiinteä hiili reagoi hapen kanssa korkeissa lämpötiloissa muodostaen hiilidioksidikaasua. Tämä saa grafiitin palamaan pois. Tuloksena oleva massahäviö jättää tiivistepesään tyhjiä paikkoja, mikä eliminoi puristuskuormituksen ja luo suoran vuodon.
V: Muovatut renkaat puristetaan joustavasta grafiittinauhasta tiheiksi, kiinteiksi renkaiksi, jotka muodostavat ensisijaisen läpäisemättömän tiivisteen. Punotut renkaat on kudottu grafiittilangasta, joka on usein vahvistettu langalla. Punotut renkaat toimivat ekstruusioesteinä pakkaussarjan ylä- ja alaosassa.
V: Teollisuuden standardi on 5-renkainen konfiguraatio, joka koostuu kahdesta punotusta päätyrenkaasta ja kolmesta muovatusta keskirenkaasta. 7 renkaan ylittämistä ei suositella. Lisärenkaat kärsivät vähentyneistä voimansiirron palautuksista ja lisäävät vain ei-toivottua kitkaa venttiilin varteen.
V: Estä suulakepuristus asentamalla tiheästi, lankavahvisteisia punottuja hiili- tai grafiittipäätyrenkaita pakkaussarjan ylä- ja alaosaan. Nämä vahvistetut renkaat toimivat fysikaalisina esteinä, tukkien välysraot ja pitämällä pehmeämmät muovatut tiivisterenkaat korkean paineen alaisena.
V: Asenna jännitteiset Belleville-jousialuslevyt venttiileihin, joissa esiintyy usein lämpöjaksoja, nopeita painepiikkejä tai voimakasta tärinää. Sitä suositellaan myös venttiileille, jotka sijaitsevat vaikeapääsyisillä alueilla, joissa huoltohenkilöstön suorittama manuaalinen kiristys on vaikeaa tai vaarallista.