


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-10-12 منبع: سایت


سیستم های بخار پرفشار حاشیه صفر را برای خطا در کف کارخانه باقی می گذارند. یک نشت جزئی فلنج به سرعت تبدیل به یک خطر شدید می شود که ایمنی محل کار را تهدید می کند، قابلیت اطمینان سیستم را به خطر می اندازد و باعث تلفات هنگفت انرژی می شود. مهندسان لوله کشی به طور معمول الف را مشخص می کنند واشر زخم مارپیچی برای محیط های خدماتی شدید زیرا این اجزا به طور موثر دماهای شدید و رسانه های تهاجمی را کنترل می کنند. با این حال، فوران های زودرس و چکه های مداوم هنوز به طور منظم در سراسر تاسیسات صنعتی رخ می دهد. این پارادوکس به دلیل نامناسب بودن مشخصات مواد، تکنیکهای نصب نامناسب، یا چرخه حرارتی کمنظیر در طول مراحل راهاندازی و خاموش شدن اتفاق میافتد. برای جلوگیری از این شکست ها به یک رویکرد ساختاریافته و آزمایش شده نیاز دارید. این راهنما یک ارزیابی فنی مستقیم از نشتی واشر زخم مارپیچی . ما رفتار فشرده سازی را تجزیه و تحلیل می کنیم، علل اصلی شکست را شناسایی می کنیم و پروتکل های تدارکات استانداردی را ایجاد می کنیم. شما یاد خواهید گرفت که چگونه شیوه های نصب دقیقی را اجرا کنید که عملکرد بهینه ضد نشتی را در کل شبکه لوله کشی بخار شما تضمین می کند.
شناسایی علت اصلی: بیشتر نشتی ها به جای ایجاد نقص در خود واشر، ناشی از بارگذاری نامناسب پیچ، شل شدن خزش حرارتی، یا حذف حلقه های داخلی است.
سازگاری مواد: گرافیت انعطاف پذیر پرکننده استاندارد برای بخار با دمای بالا است. به عنوان لایه نرمتر بین سیمپیچهای مارپیچی عمل میکند و برای جلوگیری از مسیرهای نشتی، ریز بینظمیهای روی سطوح فلنج را برطرف میکند.
ضرورت ساختاری: حلقههای داخلی در کاربردهای بخار برای جلوگیری از کمانش سیمپیچهای مارپیچی به سمت داخل و به عنوان یک توقف فشردهسازی اضافی بسیار مهم هستند.
دقت نصب: از بین بردن عیوب سطحی و رعایت توالی گشتاور متقارن و دقیق، الزامات غیرقابل مذاکره برای دستیابی به آب بندی قوی است.
فهرست مطالب
نشت واشر زخم مارپیچی زمانی رخ می دهد که فشرده سازی ناکافی یا بیش از حد مانع از حفظ مهر و موم قابل اعتماد واشر شود. نصب صحیح نیاز به بارهای پیچ متعادل، شرایط فلنج مناسب و بازیابی کافی واشر در طول تغییرات فشار و دما دارد.
واشرهای مارپیچی سیم پیچ فلزی و مواد پرکننده نرم را ترکیب می کنند تا یک مانع آب بندی انعطاف پذیر ایجاد کنند.
سیم پیچ فلزی: استحکام ساختاری و بازیابی الاستیک را فراهم می کند.
پرکننده های نرم: برای جلوگیری از نشتی، به شکل بی نظمی سطح فلنج فشرده می شوند.
بار پیچ: فشرده سازی مورد نیاز برای آب بندی موثر را ایجاد می کند.
حلقه راهنمای بیرونی: به کنترل فشرده سازی واشر کمک می کند و از تراز کردن پشتیبانی می کند.
علت نشتی |
چگونه بر آب بندی تاثیر می گذارد |
|---|---|
کم فشرده سازی |
نشستن واشر ناکافی مسیرهای نشت احتمالی را ایجاد می کند |
فشرده سازی بیش از حد |
نیروی بیش از حد می تواند به سیم پیچ ها آسیب برساند و بازیابی الاستیک را کاهش دهد |
چرخه حرارتی |
انبساط و انقباض مکرر می تواند تنش آب بندی را کاهش دهد |
نوسانات فشار |
تغییرات فشار ناگهانی می تواند عملکرد آب بندی واشر را به چالش بکشد |
بارگذاری ناهموار پیچ |
فشرده سازی ناهموار مناطق آب بندی ضعیفی ایجاد می کند |
فشرده سازی صحیح به سیم پیچ های فلزی اجازه می دهد تا بازیابی الاستیک را حفظ کنند در حالی که پرکننده عیوب فلنج میکروسکوپی را مهر و موم می کند.
برای برخی از واشرهای مارپیچی استاندارد، ضخامت اسمی تقریباً 0.175 اینچ (4.5 میلی متر) و ضخامت فشرده در حدود 0.125-0.130 اینچ (3.2-3.3 میلی متر) است. الزامات فشرده سازی واقعی به ساخت واشر و مشخصات سازنده بستگی دارد.
بررسی شرایط فلنج: پایان سطح، تراز و آسیب دیدگی را بررسی کنید.
اعمال گشتاور پیچ و مهره مناسب: از توالی سفت کردن مشخص شده و بار پیچ استفاده کنید.
از فشرده سازی بیش از حد اجتناب کنید: از محدودیت های تراکم سازنده واشر پیروی کنید.
چرخه حرارتی را در نظر بگیرید: مواد واشر مناسب برای دما و فشار عملیاتی را انتخاب کنید.
نکته کلیدی: آب بندی واشر زخم مارپیچی قابل اعتماد به حفظ فشرده سازی کافی و بازیابی الاستیک در طول شرایط عملیاتی بستگی دارد.
گشتاور اولیه ناکافی مقصر اصلی خرابی مفصل در میدان است. اگر پیچ و مهره ها را تا میزان بازده مورد نظر خود کش ندهید، عنصر آب بندی نمی تواند به درستی قرار بگیرد. مواد پرکننده سطحی می ماند و هرگز به سطح فلنج نفوذ نمی کند. این امر باعث ایجاد مسیرهای نشتی میکروسکوپی در سراسر سطح آب بندی می شود. بخار با سرعت بالا به راحتی این مسیرها را پیدا می کند و مواد پرکننده را در طول زمان فرسایش می دهد، فرآیندی که به عنوان کشش سیم شناخته می شود. شما باید بار کافی برای فشرده سازی سیم پیچ ها به ضخامت مهندسی شده خود اعمال کنید.
سفت شدن ناهموار باعث خرد شدن موضعی می شود. بارگذاری نقطهای یک طرف فلنج، سیمپیچها را به شدت فشرده میکند و اغلب پروفیل شورون را کاملاً صاف میکند. طرف مقابل شل و فشرده نشده باقی می ماند. مایع قسمت شل را به راحتی دور می زند. بار ناهموار پیچ همچنین فلنج ها را خم می کند، به خصوص در لوله های با قطر بزرگتر. این اعوجاج یک شکاف دائمی ایجاد می کند که هیچ مقداری از سفت شدن بعدی نمی تواند آن را برطرف کند. مکانیک ها اغلب با سفت کردن پیچ ها در یک الگوی دایره ای بلافاصله با یک آچار ضربه ای، به جای استفاده از یک دنباله الگوی متقاطع مناسب و اندازه گیری شده، باعث این امر می شوند.
علائم بصری در واشر برداشته شده |
علت اصلی احتمالی |
اقدام اصلاحی برای مونتاژ مجدد |
|---|---|---|
سیم پیچ ها از یک طرف صاف و از طرف دیگر شل می شوند |
گشتاور ناهموار پیچ / فلنج های نامناسب |
از آچار گشتاور مدرج و الگوی ستاره ای دقیق استفاده کنید. لوله ها را قبل از پیچ و مهره تراز کنید. |
مواد پرکننده در یک کانال خاص شسته شده است |
بار اولیه پیچ ناکافی (طراحی سیم) |
مقادیر صحیح گشتاور را برای دستیابی به حداقل تنش نشستن محاسبه کنید. |
سیم پیچ های داخلی به داخل سوراخ لوله فشار داده می شود |
کمانش به سمت داخل / حلقه داخلی وجود ندارد |
با یک حلقه فلزی داخلی جامد به پیکربندی CGI ارتقا دهید. |
ضخامت واشر به طور یکنواخت بیش از 0.130 اینچ است |
فشار کم در کل مفصل |
استحکام تسلیم پیچ را بررسی کنید و گشتاور هدف را به طور مناسب افزایش دهید. |
آرامش خزش اغلب در لوله کشی بخار با دمای بالا اتفاق می افتد. فلزات هنگام گرم شدن منبسط می شوند و وقتی سرد می شوند منقبض می شوند. چرخه حرارتی مداوم باعث کشش پیچ می شود. فلنج ها به مرور زمان به دلیل اختلاف دما بین بالا و پایین لوله کمی انحراف پیدا می کنند. خود عنصر آب بندی تحت فشار و حرارت ثابت تغییرات ریز ساختاری را تجربه می کند. این عوامل ترکیبی منجر به کاهش تدریجی و اجتناب ناپذیر بار فشاری روی مفصل می شود.
با شل شدن پیچ ها، مفصل انرژی ذخیره شده خود را از دست می دهد. نشت تاخیری هفته ها یا ماه ها پس از راه اندازی اولیه ظاهر می شود. اتصال تست اولیه هیدرولیک را به خوبی پشت سر گذاشت. با این حال، چرخه های حرارتی به آرامی نیروی گیره را کاهش دادند. هنگامی که نیروی گیره به کمتر از حداقل تنش نشستن میرسد، بخار خارج میشود. شما باید با انتخاب مواد پیچ و مهره با استحکام بالا، مانند ASTM A193 Grade B7، و استفاده از مقادیر گشتاور مناسب که آرامش عملیاتی را به حساب میآورند، آرامش خزش را در نظر بگیرید.

از لحاظ تاریخی، بسیاری از امکانات از تنظیمات نوع CG بدون حلقه های داخلی برای صرفه جویی در هزینه استفاده می کردند. این عمل منجر به خرابی فاجعه بار در خطوط بخار می شود. نیروهای شعاعی و فشار سیال مستقیماً بر روی قطر داخلی سیم پیچ ها تأثیر می گذارد. بدون حلقه داخلی برای حمایت از آنها، سیم پیچ ها به سمت داخل کمانش می کنند. آنها مستقیماً به داخل سوراخ لوله فشار می آورند، پدیده ای که اغلب به آن 'لانه سازی پرنده' می گویند.
کمانش به داخل فورا مهر و موم را از بین می برد. نوارهای فلزی را باز می کند و تلاطم شدید جریان در داخل لوله ایجاد می کند. این آشفتگی فرسایش را در پایین دست تسریع می کند و به دریچه ها و ابزار دقیق آسیب می رساند. مهمتر از آن، فوران، بخار پرفشار را در جو آزاد می کند. این امر ایمنی محل کار را به خطر می اندازد و نیاز به اقدامات فوری خاموش کردن اضطراری دارد. حلقه های داخلی پشتیبانی مکانیکی لازم برای مقاومت در برابر این نیروهای شعاعی را فراهم می کنند و سیم پیچ ها را در جای خود قفل نگه می دارند.
پرداخت سطح فلنج موفقیت مهر و موم را تعیین می کند. یک استاندارد واشر زخم مارپیچی به روکش 125-250 میکرواینچ Ra (ارتفاع متوسط زبری محاسباتی) نیاز دارد. این زبری خاص به پرکننده نرم اجازه می دهد تا فلز را گاز بگیرد. این یک مهر و موم هزارتویی ایجاد می کند که مایع را به دام می اندازد. اگر روکش خیلی صاف باشد (زیر 125 Ra)، قطعه فاقد اصطکاک است و ممکن است تحت فشار منفجر شود. اگر بیش از حد ناصاف باشد (بالاتر از 250 Ra)، پرکننده نمی تواند شیارهای عمیق را پر کند و مسیرهای نشت مارپیچی را باقی می گذارد.
خراش ها، سوراخ های عمیق، یا شیارهای فونوگرافیک نادرست، مهر و موم را کاملاً مختل می کند. لایه نرمتر نمیتواند برجهای عمیق یا خراشهای شعاعی را از بین ببرد. شکاف های میکروسکوپی باز می مانند و بخار به راحتی این مسیرها را پیدا می کند. یک خراش منفرد از قطر داخلی به قطر خارجی، صرف نظر از میزان گشتاوری که اعمال می کنید، باعث نشتی دائمی می شود. شما باید قبل از مونتاژ، سطوح فلنج را با مشخصات صحیح بازرسی و ماشین آلات انجام دهید.
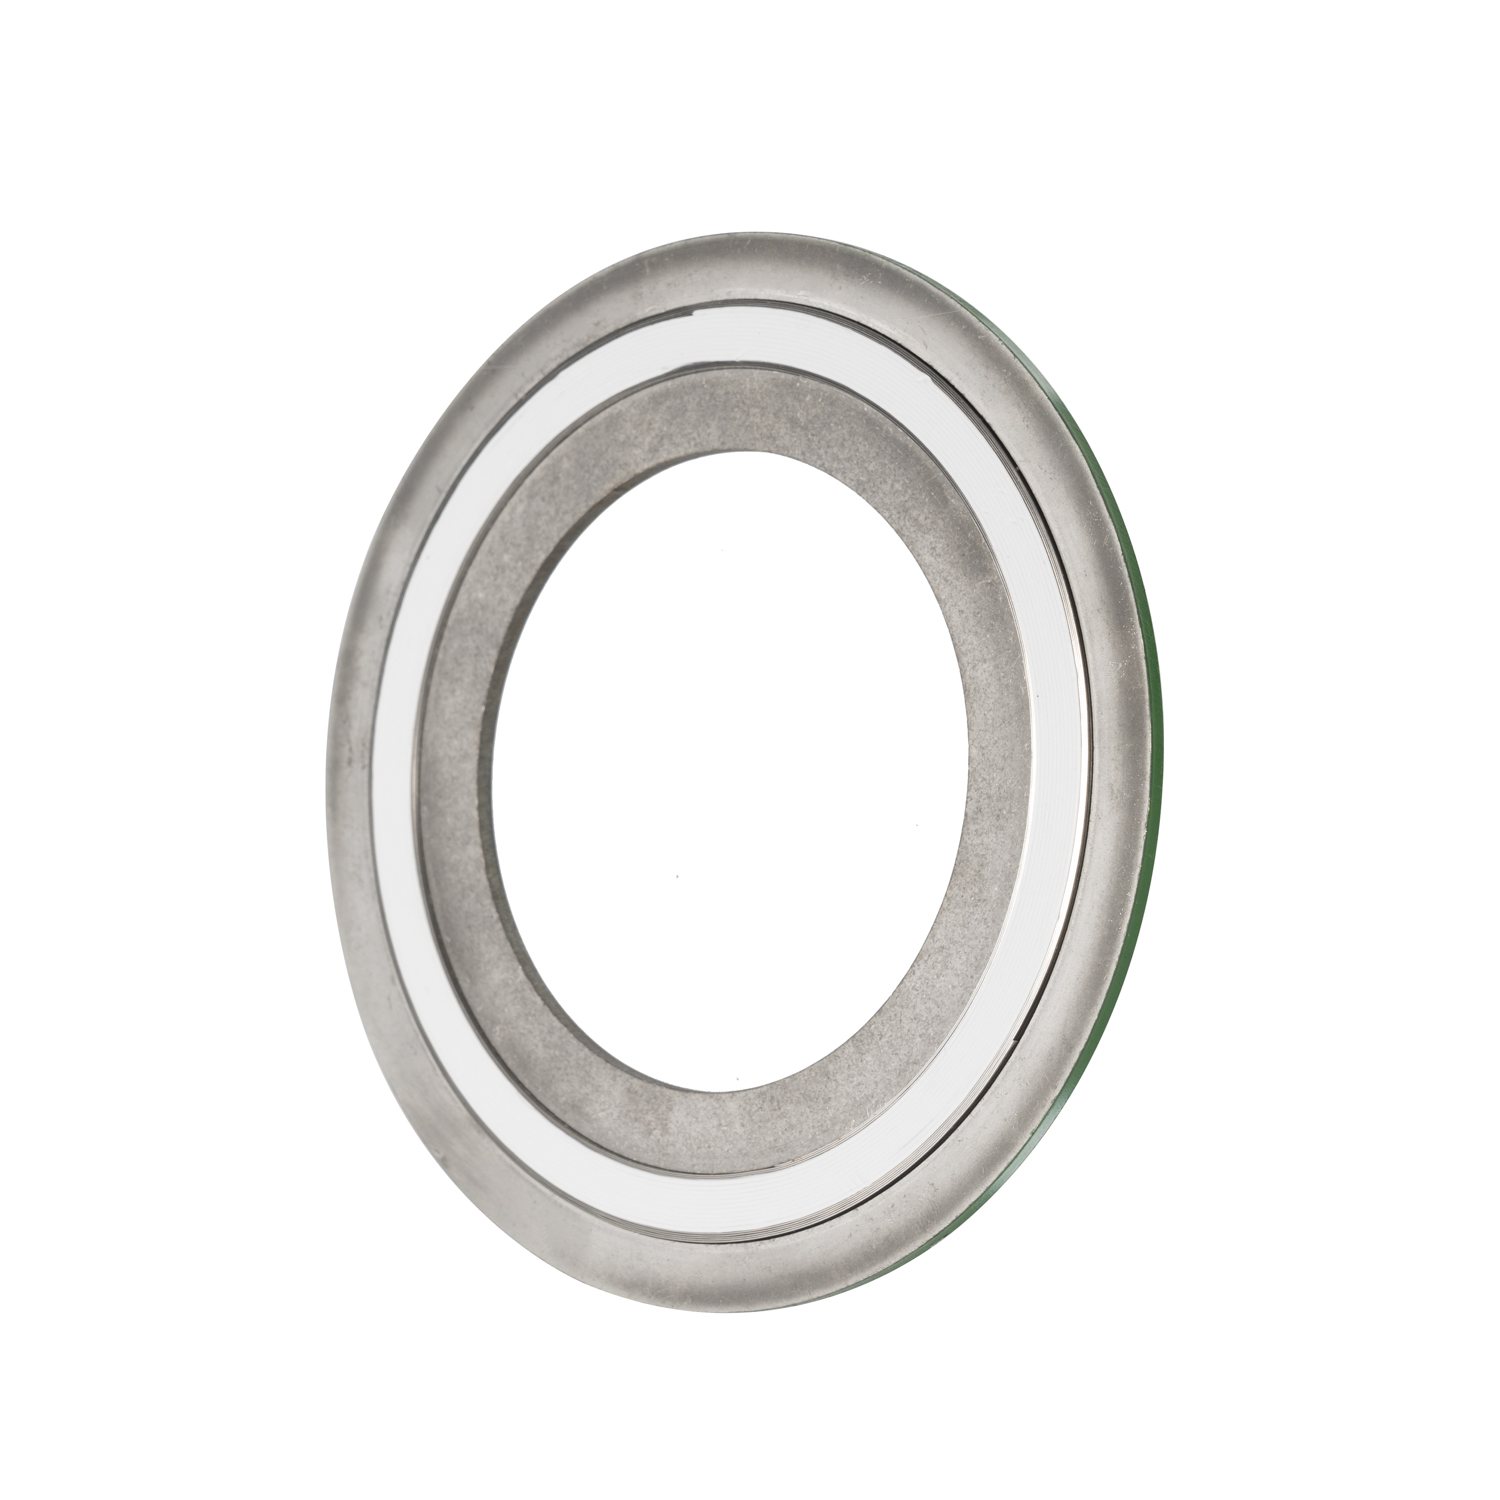
شما باید جزء آب بندی را با پیکربندی فلنج لوله خاص مطابقت دهید. فلنج های Raised Face (RF) بار پیچ را روی ناحیه کوچکتری متمرکز می کنند. این امر دستیابی به تنش لازم برای فشرده سازی سیم پیچ های فلزی را آسان تر می کند. فلنج های Flat Face (FF) بار را در ناحیه بسیار وسیع تری پخش می کنند. آنها به بار پیچ و مهره بسیار بیشتری نیاز دارند تا مواد مشابه را فشرده کنند.
از طرح های استاندارد زخم مارپیچی روی فلنج های چدنی Flat Face استفاده نکنید. بار بالای پیچ مورد نیاز برای فشرده کردن سیمپیچهای فلزی، چدن شکننده را ترک میکند یا منحرف میکند. چدن نمی تواند ممان خمشی ایجاد شده توسط پیچ و مهره با گشتاور بالا را تحمل کند. اگر فلنجهای FF دارید، باید از مواد نرمتر یا طراحی کمتنش مهندسی شده برای جلوگیری از آسیبدیدگی تجهیزات استفاده کنید. همیشه قبل از تعیین مهر و موم، مواد فلنج و رو به رو را بررسی کنید.
مواد پرکننده مقاومت دما و سازگاری شیمیایی را دیکته می کند. شما باید پرکننده مناسب برای بخار را انتخاب کنید تا از تخریب و فوران سریع جلوگیری کنید.
مواد پرکننده |
حداکثر دما |
مناسب برای سیستم های بخار |
|---|---|---|
گرافیت انعطاف پذیر |
850 درجه فارنهایت (اکسید کننده) / 1200 درجه فارنهایت + (بخار) |
عالی آرامش خزش کم، به خوبی با نواقص مطابقت دارد، چرخه حرارتی را کنترل می کند. |
PTFE (تفلون) |
500 درجه فارنهایت |
بیچاره از جریان سرد تحت فشار رنج می برد. به راحتی در بخار با دمای بالا اکسترود می شود. |
میکا / فیلوسیلیکات |
1800 درجه فارنهایت + |
موقعیتی. فقط در محیط های اکسید کننده با دمای شدید که گرافیت می سوزد استفاده کنید. |
گرافیت انعطاف پذیر به عنوان انتخاب برتر برای کاربردهای بخار می باشد. پایداری حرارتی بالایی را ارائه می دهد و در مقایسه با پلیمرها آرامش خزش بسیار کم را نشان می دهد. عیوب میکرو را کاملاً می پوشاند. از PTFE در سیستم های بخار پرفشار اجتناب کنید. PTFE از جریان سرد تحت فشار رنج می برد و دارای محدودیت های شدید دما است. بخار باعث می شود PTFE از سیم پیچ ها بیرون بیاید و منفجر شود و منجر به شکست فوری مفصل شود.
حلقه مرکزی بیرونی جزء را در دایره پیچ وصل می کند. این اطمینان را ایجاد می کند که عنصر آب بندی کاملاً با سطح برجسته فلنج هماهنگ است. همچنین به عنوان یک توقف فشرده سازی اولیه عمل می کند. از سفت کردن بیش از حد پیچ ها و خرد کردن سیم پیچ ها بیش از ضخامت هدف 0.125 اینچی توسط مکانیک ها جلوگیری می کند. حلقه بیرونی تقریباً در تمام طرح های مدرن استاندارد است، معمولاً از فولاد کربن ساخته شده و برای شناسایی رنگ می شود.
حلقه داخلی از کمانش به سمت داخل جلوگیری می کند. این سیم پیچ ها را از فرسایش مستقیم بخار محافظت می کند و تجمع میعانات را در حفره بین فلنج ها کاهش می دهد. استانداردهای ASME B16.20 حلقه های داخلی را برای کلاس های فشار خاص و انواع پرکننده الزامی می کند. به عنوان مثال، تمام اجزای پر شده با PTFE به حلقه های داخلی نیاز دارند. همه کلاس های 900 و بالاتر نیاز به حلقه های داخلی دارند. همیشه پیکربندی های CGI (حلقه های داخلی و خارجی) را برای سرویس بخار مشخص کنید تا پایداری سازه تحت فشار تضمین شود.
فلز سیم پیچ را با مواد فلنج و محیط فرآیند مطابقت دهید. فولاد ضد زنگ استاندارد 304SS یا 316L برای اکثر برنامه های کاربردی بخار کار می کند. از Inconel یا Monel برای شرایط شدید یا محیط های شیمیایی بسیار خورنده استفاده کنید. مواد سیم پیچ باید در برابر مشخصات خورنده خاص سیستم برگشت بخار و میعانات، که اغلب حاوی اکسیژن محلول یا اسید کربنیک است، مقاومت کند.
فلزات نامشابه نامناسب باعث خوردگی گالوانیکی می شوند. اگر یک فلز کمتر نجیب را در برابر فلنج بسیار نجیب در حضور الکترولیتی مانند میعانات قرار دهید، سیم پیچ به سرعت خورده می شود. انبساط حرارتی تفاضلی بین فلزات نامتناسب نیز باعث از بین رفتن آب بندی می شود. سیم پیچ باید با سرعتی مشابه با فلنج منبسط و منقبض شود تا فشار تماس ثابت در طول چرخه حرارتی حفظ شود.
برنامه مدیریت فلنج فعلی خود را بررسی کنید تا مطمئن شوید که مکانیک ها از آچارهای گشتاور کالیبره شده، روان کننده های مناسب و دنباله های محکم سفت کردن متقاطع استفاده می کنند.
مشخصات تدارکات تاسیسات خود را بهروزرسانی کنید تا پیکربندیهای CGI دارای حلقههای داخلی و خارجی با پرکننده گرافیتی انعطافپذیر برای همه کاربردهای بخار باشد.
تمام سطوح فلنج را از نظر پرداخت سطح مناسب 125-250 میکرو اینچ Ra بررسی کنید و صافی فلنج را در طول قطعی تعمیر و نگهداری برنامه ریزی شده بعدی خود بررسی کنید.
برای جلوگیری از تاب برداشتن فلنج و از بین بردن صدمات ناشی از بخار، تمام پرسنل تعمیر و نگهداری را در روش تخلیه متقارن برای جدا کردن ایمن آموزش دهید.
پاسخ: نشتی پس از شروع سرد معمولاً نشان دهنده ناکافی بودن بار اولیه پیچ یا شل شدن خزش حرارتی است. هنگامی که سیستم گرم می شود، فلزات منبسط می شوند. وقتی خنک شد، منقبض می شوند. اگر پیچ ها در حین کار شل شوند، اتصال بار فشاری را در مرحله خنک شدن از دست می دهد. این افت در نیروی گیره باعث خروج بخار و میعانات می شود.
پاسخ: خیر، اما ASME B16.20 حلقه های داخلی را برای کاربردهای خاص الزامی می کند. شما باید آنها را برای تمام قطعات پر شده با PTFE، همه کلاس 900 و بالاتر، و همه اندازه های 24 اینچ و بزرگتر استفاده کنید. حلقه های داخلی برای کلیه سرویس های بخار برای جلوگیری از کمانش و فرسایش به داخل به شدت توصیه می شود.
پاسخ: هرگز از این نوع مهر و موم مجدد استفاده نکنید. پس از فشرده شدن، سیمپیچهای فلزی خرد میشوند و پرکننده نرم بهطور دائم تغییر شکل میدهد تا با صفحه فلنج خاص مطابقت داشته باشد. انرژی الاستیک ذخیره شده و قابلیت بازیابی خود را از دست می دهد. استفاده مجدد از آن نشت پس از فشار مجدد را تضمین می کند.
پاسخ: استاندارد مورد نیاز سطحی بین 125 تا 250 میکرواینچ Ra است. این ناهمواری خاص به مواد پرکننده نرم اجازه میدهد تا به صفحه فلنج گاز بزنند و یک مهر و موم لابیرنتی محکم بدون اجازه عبور مایع از شیارهای عمیق ایجاد کنند.
ج: چرخه حرارتی باعث انبساط و انقباض مداوم فلنج ها و پیچ ها می شود. این حرکت منجر به کشش پیچ و خزش می شود. با گذشت زمان، نیروی گیره به کمتر از حداقل تنش نشستن مورد نیاز برای سفت نگه داشتن مفصل میرسد و در نتیجه نشتی به تأخیر میافتد.
A: نوع CG فقط دارای یک حلقه مرکزی بیرونی و عنصر آب بندی است. یک نوع CGI شامل حلقه بیرونی، عنصر آب بندی و یک حلقه فلزی داخلی است. حلقه داخلی مقاومت فشاری بیشتری را ایجاد میکند، از کمانش سیمپیچها به داخل جلوگیری میکند و آببند را از فرسایش سیال محافظت میکند.


