


Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-10-12 Opprinnelse: nettsted


Høytrykksdampsystemer gir null margin for feil på anleggsgulvet. En mindre flenslekkasje eskalerer raskt til en alvorlig fare, truer sikkerheten på arbeidsplassen, kompromitterer systemets pålitelighet og forårsaker enorme energitap. Røringeniører spesifiserer rutinemessig en Spiral viklet pakning for alvorlige servicemiljøer fordi disse komponentene håndterer ekstreme temperaturer og aggressive medier effektivt. Likevel forekommer for tidlige utblåsninger og vedvarende drypp fortsatt regelmessig på tvers av industrianlegg. Dette paradokset oppstår på grunn av feiljusterte materialspesifikasjoner, feil installasjonsteknikker eller ubegrenset termisk sykling under oppstarts- og avstengningsfasene. Du trenger en strukturert, felttestet tilnærming for å forhindre disse feilene. Denne veiledningen gir en direkte teknisk vurdering av Lekkasje av spiralviklet pakning . Vi analyserer kompresjonsatferd, identifiserer rotårsaker til feil og etablerer standardiserte innkjøpsprotokoller. Du vil lære hvordan du implementerer nøyaktig installasjonspraksis som sikrer optimal lekkasjetett ytelse på tvers av hele damprørnettverket.
Identifikasjon av rotårsak: De fleste lekkasjer stammer fra feil boltbelastning, termisk krypavslapning eller utelatelse av indre ringer, i stedet for produksjonsfeil i selve pakningen.
Materialkompatibilitet: Fleksibel grafitt er standardfyllstoffet for høytemperaturdamp; fungerer som det mykere laget mellom spiralviklingene, og adresserer mikrouregelmessigheter på flensoverflater for å forhindre lekkasjebaner.
Strukturell nødvendighet: Innerringer er kritiske i dampapplikasjoner for å forhindre innoverspenning av spiralviklingene og for å tjene som en ekstra kompresjonsstopp.
Installasjonspresisjon: Eliminering av overflatedefekter og overholdelse av strenge, symmetriske momentsekvenser er ikke-omsettelige krav for å oppnå en robust tetning.
Innholdsfortegnelse
Lekkasje av spiralviklet pakning oppstår når utilstrekkelig eller overdreven kompresjon hindrer pakningen i å opprettholde en pålitelig tetning. Riktig installasjon krever balansert boltbelastning, passende flensforhold og tilstrekkelig pakningsgjenvinning under trykk- og temperaturendringer.
Spiralviklede pakninger kombinerer metallviklinger og myke fyllmaterialer for å skape en fleksibel tetningsbarriere.
Metallviklinger: Gir strukturell styrke og elastisk gjenoppretting.
Myke fyllstoffer: Press inn i flensoverflateuregelmessigheter for å forhindre lekkasje.
Boltbelastning: Genererer kompresjonen som trengs for effektiv tetning.
Ytre guidering: Hjelper med å kontrollere pakningens kompresjon og støtter justering.
Lekkasje Årsak |
Hvordan det påvirker forseglingen |
|---|---|
Underkomprimering |
Utilstrekkelige pakningsplasser etterlater potensielle lekkasjebaner |
Overkomprimering |
Overdreven kraft kan skade viklinger og redusere elastisk gjenoppretting |
Termisk sykling |
Gjentatt ekspansjon og sammentrekning kan redusere tetningsspenningen |
Trykksvingninger |
Plutselige trykkendringer kan utfordre pakningens tetningsytelse |
Ujevn boltbelastning |
Ujevn kompresjon skaper svake tetningsområder |
Riktig kompresjon gjør at metallviklingene opprettholder elastisk gjenvinning mens fyllstoffet forsegler mikroskopiske flensfeil.
For noen standard spiralviklede pakninger er den nominelle tykkelsen omtrent 0,175 tommer (4,5 mm), med en komprimert tykkelse rundt 0,125–0,130 tommer (3,2–3,3 mm). Faktiske kompresjonskrav avhenger av pakningskonstruksjon og produsentens spesifikasjoner.
Bekreft flensforhold: Sjekk overflatefinish, innretting og skade.
Påfør riktig boltsmoment: Bruk spesifisert tiltrekkingssekvens og boltbelastning.
Unngå overkompresjon: Følg pakningsprodusentens kompresjonsgrenser.
Vurder termisk syklus: Velg pakningsmaterialer som er egnet for driftstemperaturer og trykk.
Nøkkeluttak: Pålitelig spiralviklet pakning avhenger av å opprettholde tilstrekkelig kompresjon og elastisk gjenoppretting gjennom driftsforholdene.
Utilstrekkelig startmoment er fortsatt den primære årsaken til leddsvikt i feltet. Hvis du ikke strekker boltene til målkapasiteten, kan ikke tetningselementet sitte ordentlig. Fyllmaterialet forblir overfladisk og trenger aldri gjennom flensens overflatefinish. Dette etterlater mikroskopiske lekkasjebaner over tetningsflaten. Høyhastighetsdamp finner lett disse banene og eroderer fyllmaterialet over tid, en prosess kjent som trådtrekking. Du må bruke nok belastning til å komprimere viklingene til deres konstruerte tykkelse.
Ujevn tiltrekking forårsaker lokal knusing. Punktbelastning av den ene siden av flensen klemmer viklingene kraftig, og flater ofte chevronprofilen helt ut. Den motsatte siden forblir løs og ukomprimert. Væske omgår den løse delen lett. Ujevn boltbelastning bøyer også flensene, spesielt på rør med større diameter. Denne forvrengningen skaper et permanent gap som ingen etterfølgende stramming kan fikse. Mekanikk forårsaker ofte dette ved å stramme bolter i et sirkulært mønster umiddelbart med en slagnøkkel, i stedet for å bruke en riktig, målt kryssmønstersekvens.
Visuelt symptom på fjernet pakning |
Sannsynlig rotårsak |
Korrigerende tiltak for gjenmontering |
|---|---|---|
Viklinger knust flat på den ene siden, løse på den andre |
Ujevn tiltrekking av bolter / feiljusterte flenser |
Bruk en kalibrert momentnøkkel og strengt stjernemønster. Rett inn rør før bolting. |
Fyllmateriale vasket ut i en bestemt kanal |
Utilstrekkelig innledende boltbelastning (wiretegning) |
Beregn riktige dreiemomentverdier for å oppnå minimal setebelastning. |
Indre viklinger skjøvet inn i rørboringen |
Innoverspenning / Mangler innerring |
Oppgrader til en CGI-konfigurasjon med en solid indre metallring. |
Pakningstykkelsen overstiger 0,130 tommer jevnt |
Underkomprimering over hele leddet |
Bekreft boltens flytestyrke og øk momentmålet på riktig måte. |
Krypeavslapning forekommer ofte i høytemperaturdamprør. Metaller utvider seg når de varmes opp og trekker seg sammen når de avkjøles. Kontinuerlig termisk sykling forårsaker boltstrekking. Flenser forvrenges litt over tid på grunn av temperaturforskjellen mellom toppen og bunnen av røret. Selve tetningselementet gjennomgår mikrostrukturelle endringer under konstant varme og trykk. Disse kombinerte faktorene fører til et gradvis, uunngåelig tap av trykkbelastning på leddet.
Skjøten mister sin lagrede energi når boltene slapper av. Forsinket lekkasje manifesterer seg uker eller måneder etter første oppstart. Skjøten besto den første kalde hydrotesten perfekt. Imidlertid reduserte de termiske syklusene sakte klemkraften. Når klemkraften faller under minimumssetespenningen, slipper dampen ut. Du må ta hensyn til krypeavslapning ved å velge passende høyfaste boltmaterialer, som ASTM A193 Grade B7, og bruke riktige dreiemomentverdier som står for driftsavslapning.

Historisk sett brukte mange anlegg CG-type konfigurasjoner uten indre ringer for å spare penger. Denne praksisen fører til katastrofal svikt i dampledninger. Radielle krefter og væsketrykk virker direkte på viklingenes indre diameter. Uten en indre ring for å støtte dem, spenner viklingene innover. De skyver direkte inn i rørboringen, et fenomen som ofte kalles «fuglhekking».
Knekking innover ødelegger forseglingen umiddelbart. Den løser opp metallstrimlene, og skaper kraftig strømningsturbulens inne i røret. Denne turbulensen akselererer erosjon nedstrøms, og skader ventiler og instrumentering. Enda viktigere er at utblåsningen frigjør høytrykksdamp til atmosfæren. Dette kompromitterer sikkerheten på arbeidsplassen og krever umiddelbare nødavstengningsprosedyrer. Innerringer gir den mekaniske støtten som er nødvendig for å motstå disse radielle kreftene og holde viklingene låst på plass.
Flensoverflatefinish dikterer suksessen til tetningen. En standard Spiral Wound Pakning krever en 125-250 mikrotommers Ra (Aritmetic Average Roughness Height) finish. Denne spesifikke ruheten gjør at det myke fyllstoffet kan bite seg fast i metallet. Det skaper en labyrintforsegling som fanger væsken. Hvis finishen er for glatt (under 125 Ra), mangler komponenten friksjon og kan blåse ut under trykk. Hvis det er for grovt (over 250 Ra), kan ikke fyllstoffet fylle de dype sporene, og etterlater spirallekkasjebaner.
Riper, dype groper eller feil fonografisk rilling forstyrrer forseglingen fullstendig. Det mykere laget kan ikke bygge bro over dype huler eller radiale riper. Mikroskopiske hull forblir åpne, og damp finner lett disse banene. En enkelt ripe som går fra den indre diameteren til den ytre diameteren vil forårsake en vedvarende lekkasje, uavhengig av hvor mye dreiemoment du bruker. Du må inspisere og bearbeide flensflatene til de riktige spesifikasjonene før montering.
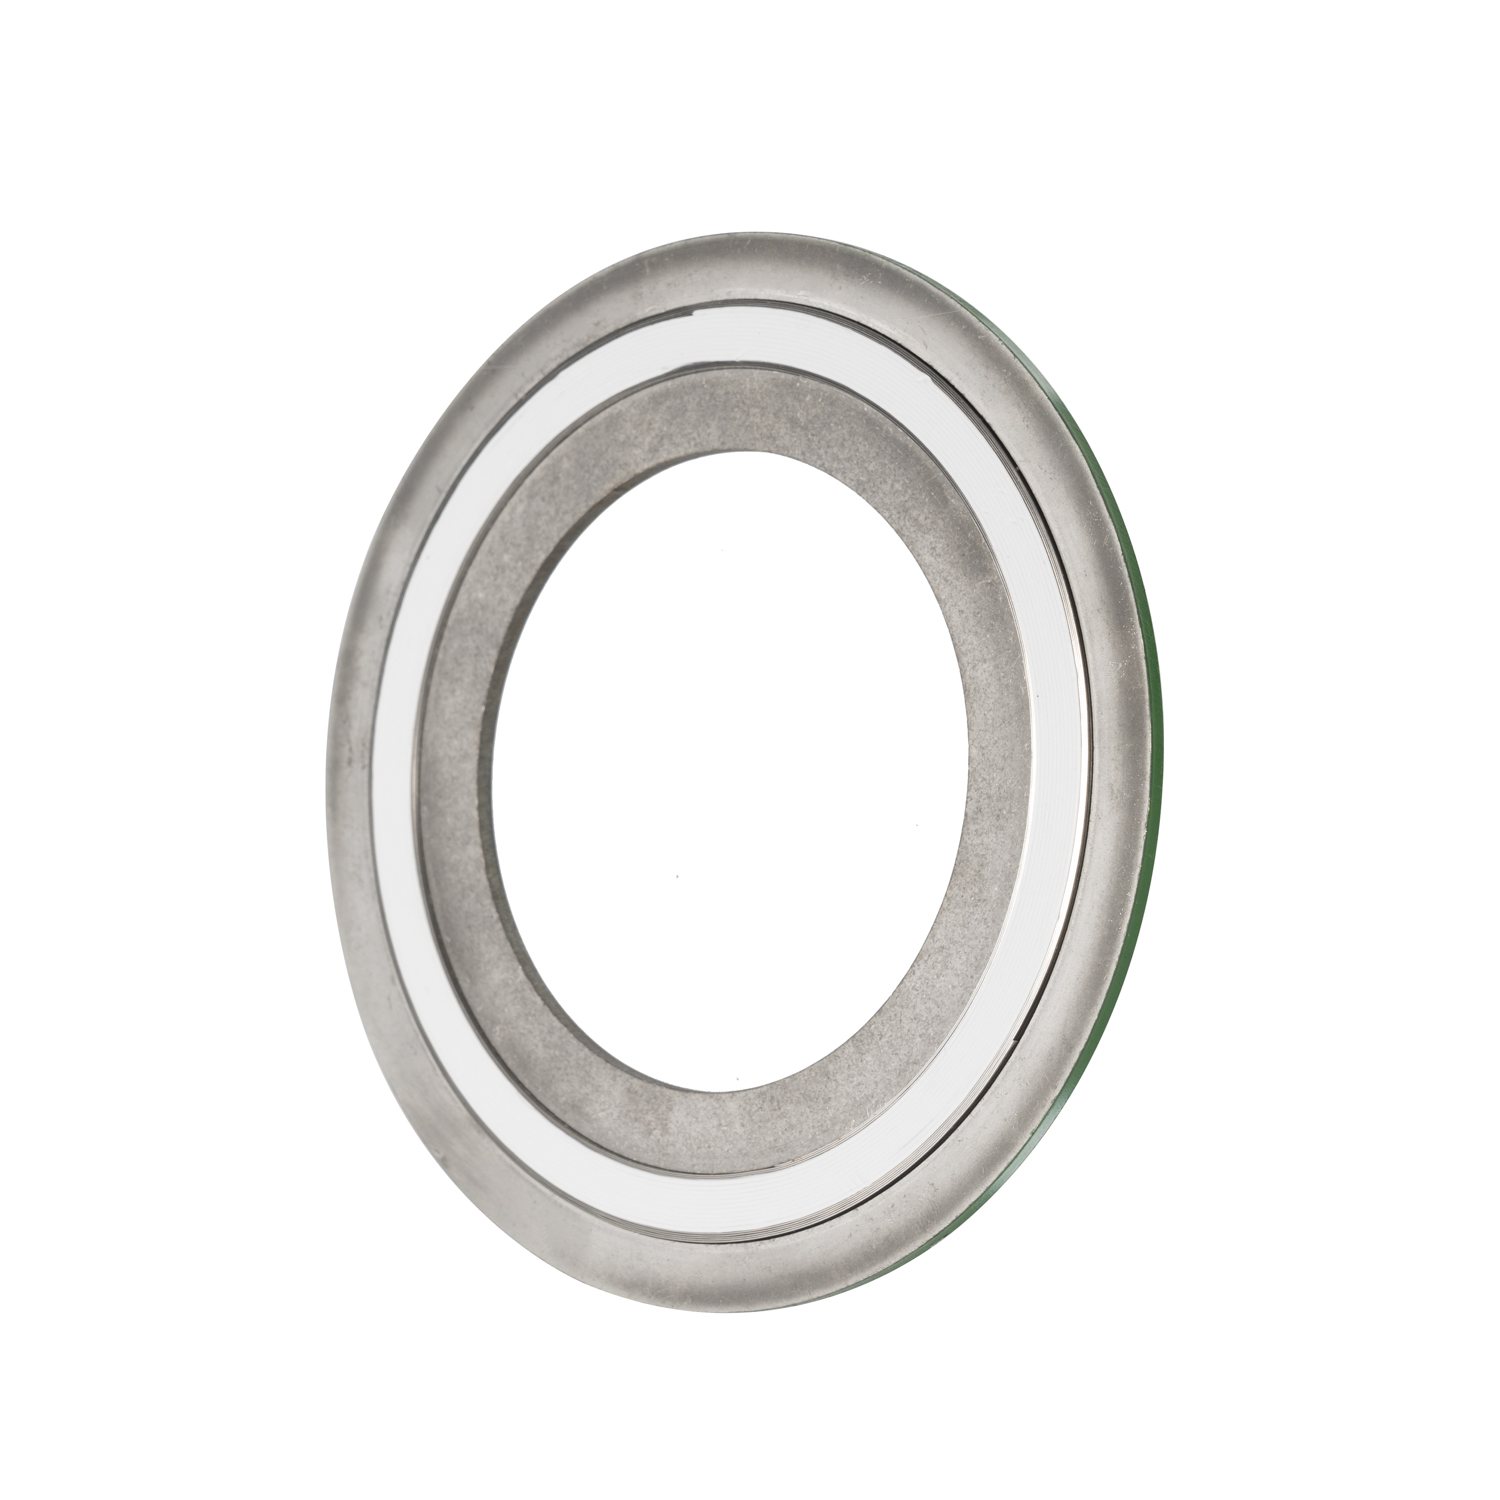
Du må tilpasse tetningskomponenten til den spesifikke rørflenskonfigurasjonen. Raised Face (RF) flenser konsentrerer boltbelastningen på et mindre område. Dette gjør det lettere å oppnå den nødvendige sittespenningen for å komprimere metallviklingene. Flat Face (FF) flenser sprer belastningen over et mye bredere område. De krever betydelig mer boltbelastning for å komprimere det samme materialet.
Ikke bruk standard spiralviklede design på Flat Face støpejernsflenser. Den høye boltbelastningen som kreves for å komprimere metallviklingene vil knekke eller vri det sprø støpejernet. Støpejern tåler ikke bøyemomentene som genereres av bolting med høyt dreiemoment. Hvis du har FF-flenser, må du bruke et mykere materiale eller en spesialkonstruert lavspenningsdesign for å forhindre skade på utstyret. Kontroller alltid flensmaterialet og overflaten før du spesifiserer tetningen.
Fyllmateriale dikterer temperaturbestandighet og kjemisk kompatibilitet. Du må velge riktig fyllstoff for damp for å unngå rask nedbrytning og utblåsning.
Fyllmateriale |
Maksimal temperatur |
Egnethet for Steam-systemer |
|---|---|---|
Fleksibel grafitt |
850°F (oksiderende) / 1200°F+ (damp) |
Glimrende. Lav krypavslapning, tilpasser seg ufullkommenheter, takler termisk sykling. |
PTFE (teflon) |
500°F |
Fattig. Lider av kald strømning under trykk. Ekstruderer lett i høytemperaturdamp. |
Glimmer / fyllosilikater |
1800°F+ |
Situasjonsmessig. Bruk kun i oksiderende miljøer med ekstreme temperaturer der grafitt brenner av. |
Fleksibel grafitt står som det fremste valget for dampapplikasjoner. Den gir høy termisk stabilitet og viser ekstremt lav krypeavslapning sammenlignet med polymerer. Den forsegler mikro-ufullkommenheter perfekt. Unngå PTFE i høytrykksdampsystemer. PTFE lider av kald flyt under trykk og har strenge temperaturgrenser. Damp vil få PTFE til å ekstrudere fra viklingene og blåse ut, noe som fører til umiddelbar sammenbrudd.
Den ytre sentreringsringen sentrerer komponenten innenfor boltsirkelen. Det sikrer at tetningselementet er perfekt på linje med den hevede overflaten av flensen. Den fungerer også som et primært kompresjonsstopp. Det forhindrer mekanikere i å overstramme boltene og knuse viklingene utover deres 0,125-tommers måltykkelse. Den ytre ringen er standard på nesten alle moderne design, typisk laget av karbonstål og malt for identifikasjon.
Den indre ringen forhindrer innoverspenning. Det skjermer viklingene mot direkte damperosjon og reduserer kondensatakkumulering i hulrommet mellom flensene. ASME B16.20 standarder pålegger indre ringer for spesifikke trykkklasser og fylltyper. For eksempel krever alle PTFE-fylte komponenter indre ringer. Alle klasse 900 og høyere krever indre ringer. Spesifiser alltid CGI-konfigurasjoner (både indre og ytre ringer) for dampservice for å garantere strukturell stabilitet under trykk.
Tilpass viklingsmetallet til flensmaterialet og prosessmediet. Standard 304SS eller 316L rustfritt stål fungerer for de fleste bruksområder med damp. Bruk Inconel eller Monel for ekstreme forhold eller svært korrosive kjemiske miljøer. Viklematerialet må motstå den spesifikke korrosive profilen til ditt damp- og kondensatretursystem, som ofte inneholder oppløst oksygen eller karbonsyre.
Uriktige forskjellige metaller forårsaker galvanisk korrosjon. Hvis du plasserer et mindre edelt metall mot en svært edel flens i nærvær av en elektrolytt som kondensat, vil viklingen korrodere raskt. Differensiell termisk ekspansjon mellom ikke-tilpassede metaller ødelegger også tetningen. Viklingen må ekspandere og trekke seg sammen med samme hastighet som flensen for å opprettholde konstant kontakttrykk under termisk syklus.
Overvåk ditt nåværende flensstyringsprogram for å sikre at mekanikere bruker kalibrerte momentnøkler, riktige smøremidler og strenge kryssmønsterstrammingssekvenser.
Oppdater anskaffelsesspesifikasjonene for anlegget for å kreve CGI-konfigurasjoner med både indre og ytre ringer med fleksibelt grafittfyllstoff for alle dampapplikasjoner.
Inspiser alle flensflater for riktig 125-250 mikrotommers Ra-overflatefinish og bekreft flensflaten under neste planlagte vedlikeholdsbrudd.
Lær alt vedlikeholdspersonell på den symmetriske lossemetoden for sikker fjerning for å forhindre flensforvrengning og eliminere dampeksponeringsskader.
A: Lekkasjer etter en kaldstart indikerer vanligvis utilstrekkelig initial boltbelastning eller termisk krypavslapning. Når systemet varmes opp, utvider metaller seg. Når det avkjøles trekker de seg sammen. Hvis boltene slappet av under drift, mister skjøten trykkbelastning under avkjølingsfasen. Dette fallet i klemkraft gjør at damp og kondensat slipper ut.
A: Nei, men ASME B16.20 pålegger indre ringer for spesifikke bruksområder. Du må bruke dem for alle PTFE-fylte komponenter, alle klasse 900 og over, og alle størrelser 24 tommer og større. Innerringer anbefales på det sterkeste for alle damptjenester for å forhindre innoverspenning og erosjon.
A: Aldri gjenbruk denne typen tetninger. Når de er komprimert, knuses metallviklingene og det myke fyllstoffet deformeres permanent for å matche den spesifikke flensflaten. Den mister sin lagrede elastiske energi og gjenopprettingsevne. Gjenbruk av den garanterer en lekkasje ved repressurization.
Svar: Standardkravet er en overflatefinish mellom 125 og 250 mikrotommer Ra. Denne spesifikke ruheten gjør at det myke fyllmaterialet kan bite seg inn i flensflaten, og skaper en tett labyrintforsegling uten å la væske passere gjennom dype spor.
A: Termisk sykling forårsaker kontinuerlig utvidelse og sammentrekning av flensene og boltene. Denne bevegelsen fører til boltstrekning og krypavslapning. Over tid synker klemkraften under minimum setespenning som kreves for å holde skjøten tett, noe som resulterer i forsinket lekkasje.
A: En CG-type har bare en ytre sentreringsring og tetningselementet. En CGI-type inkluderer den ytre ringen, tetningselementet og en indre metallring. Den indre ringen gir ekstra kompresjonsmotstand, forhindrer innoverbukking av viklingene og beskytter tetningen mot væskeerosjon.


