


Visualizações: 0 Autor: Editor do site Horário de publicação: 12/10/2026 Origem: Site


Os sistemas de vapor de alta pressão deixam margem zero para erros no chão de fábrica. Um pequeno vazamento no flange rapidamente se transforma em um perigo grave, ameaçando a segurança no local de trabalho, comprometendo a confiabilidade do sistema e causando enormes perdas de energia. Os engenheiros de tubulação especificam rotineiramente um Junta espiralada para ambientes de serviço severos porque esses componentes suportam temperaturas extremas e meios agressivos de maneira eficaz. No entanto, explosões prematuras e gotejamentos persistentes ainda ocorrem regularmente em instalações industriais. Este paradoxo acontece devido a especificações de materiais desalinhadas, técnicas de instalação inadequadas ou ciclos térmicos absolutos durante as fases de inicialização e desligamento. Você precisa de uma abordagem estruturada e testada em campo para evitar essas falhas. Este guia fornece uma avaliação técnica direta de Vazamento na junta espiralada . Analisamos o comportamento da compressão, identificamos as causas principais das falhas e estabelecemos protocolos de aquisição padronizados. Você aprenderá como implementar práticas de instalação precisas que garantem desempenho ideal à prova de vazamentos em toda a sua rede de tubulação de vapor.
Identificação da causa raiz: A maioria dos vazamentos decorre de carregamento inadequado do parafuso, relaxamento de fluência térmica ou omissão de anéis internos, e não de defeitos de fabricação na própria gaxeta.
Compatibilidade de material: A grafite flexível é o enchimento padrão para vapor de alta temperatura; atuando como a camada mais macia entre os enrolamentos em espiral, ele aborda microirregularidades nas superfícies dos flanges para evitar caminhos de vazamento.
Necessidade estrutural: Os anéis internos são essenciais em aplicações de vapor para evitar a deformação interna dos enrolamentos espirais e para servir como uma parada de compressão adicional.
Precisão de instalação: Eliminar defeitos superficiais e aderir a sequências de torque rigorosas e simétricas são requisitos inegociáveis para obter uma vedação robusta.
Índice
O vazamento da gaxeta em espiral ocorre quando a compressão insuficiente ou excessiva impede que a gaxeta mantenha uma vedação confiável. A instalação adequada requer cargas equilibradas nos parafusos, condições de flange adequadas e recuperação suficiente da junta durante mudanças de pressão e temperatura.
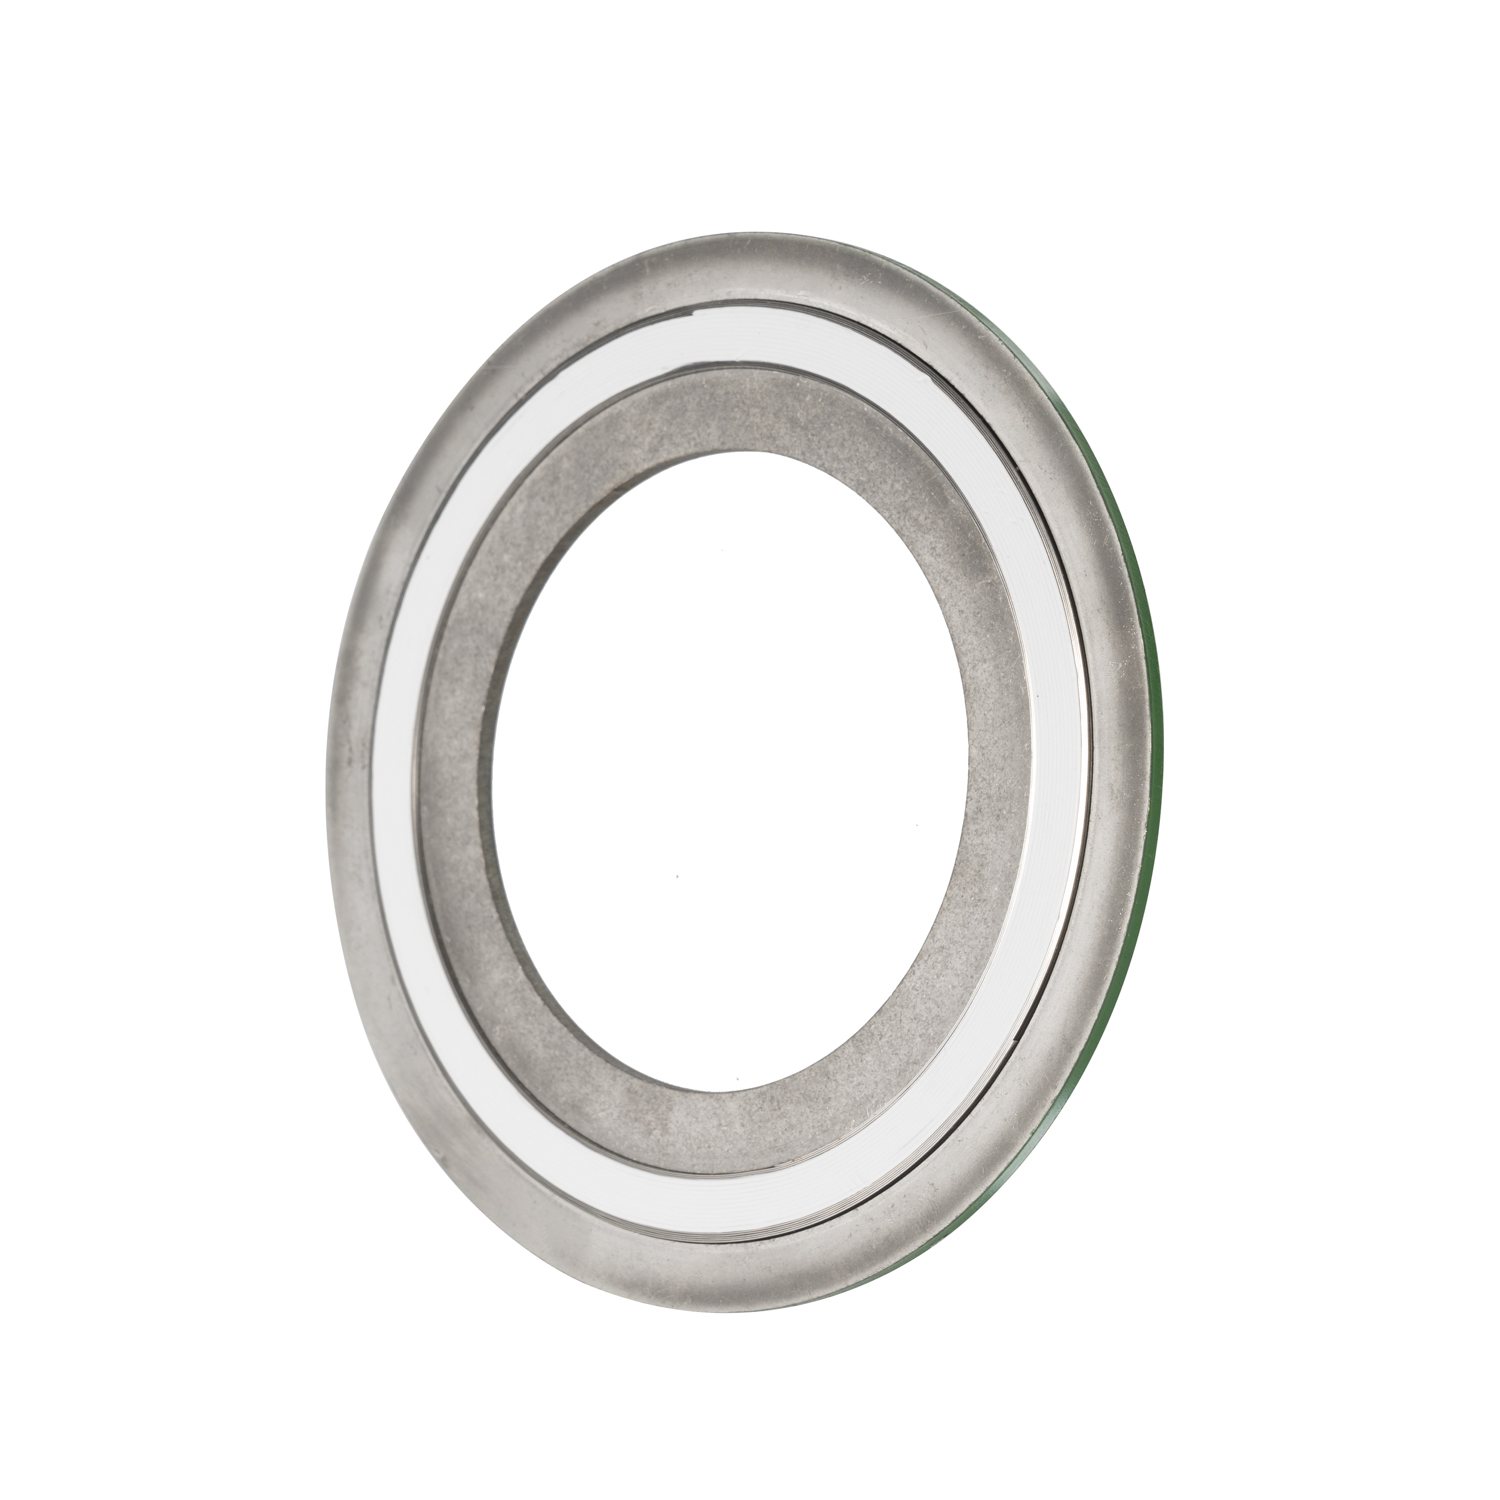
As juntas em espiral combinam enrolamentos metálicos e materiais de enchimento macios para criar uma barreira de vedação flexível.
Enrolamentos Metálicos: Fornecem resistência estrutural e recuperação elástica.
Enchimentos macios: Comprima nas irregularidades da superfície do flange para evitar vazamentos.
Carga do parafuso: Gera a compressão necessária para uma vedação eficaz.
Anel Guia Externo: Ajuda a controlar a compressão da junta e apoia o alinhamento.
Causa de vazamento |
Como isso afeta a vedação |
|---|---|
Subcompressão |
Assento insuficiente da junta deixa possíveis caminhos de vazamento |
Excesso de compressão |
Força excessiva pode danificar os enrolamentos e reduzir a recuperação elástica |
Ciclismo Térmico |
Expansão e contração repetidas podem reduzir o estresse de vedação |
Flutuações de pressão |
Mudanças repentinas de pressão podem prejudicar o desempenho da vedação da junta |
Carregamento irregular de parafusos |
A compressão irregular cria áreas de vedação fracas |
A compressão correta permite que os enrolamentos metálicos mantenham a recuperação elástica enquanto o enchimento veda imperfeições microscópicas do flange.
Para algumas juntas enroladas em espiral padrão, a espessura nominal é de aproximadamente 0,175 polegadas (4,5 mm), com uma espessura comprimida em torno de 0,125–0,130 polegadas (3,2–3,3 mm). Os requisitos reais de compressão dependem da construção da junta e das especificações do fabricante.
Verifique as condições do flange: Verifique o acabamento superficial, o alinhamento e os danos.
Aplique o torque adequado no parafuso: Use a sequência de aperto e a carga do parafuso especificadas.
Evite compressão excessiva: Siga os limites de compressão do fabricante da junta.
Considere a ciclagem térmica: Selecione materiais de vedação adequados para temperaturas e pressões operacionais.
Principal vantagem: A vedação confiável da junta espiralada depende da manutenção da compressão adequada e da recuperação elástica durante as condições de operação.
O torque inicial insuficiente continua sendo o principal culpado pela falha da junta no campo. Se você não esticar os parafusos até o rendimento desejado, o elemento de vedação não poderá assentar corretamente. O material de enchimento permanece superficial e nunca penetra no acabamento superficial do flange. Isso deixa caminhos microscópicos de vazamento na face de vedação. O vapor de alta velocidade encontra facilmente esses caminhos e corrói o material de enchimento ao longo do tempo, um processo conhecido como trefilação. Você deve aplicar carga suficiente para comprimir os enrolamentos até a espessura projetada.
O aperto desigual causa esmagamento localizado. A carga pontual em um lado do flange comprime severamente os enrolamentos, muitas vezes achatando completamente o perfil chevron. O lado oposto permanece solto e descomprimido. O fluido contorna facilmente a seção solta. A carga irregular dos parafusos também dobra os flanges, especialmente em tubos de diâmetro maior. Essa distorção cria uma lacuna permanente que nenhum aperto subsequente pode corrigir. Os mecânicos geralmente causam isso apertando os parafusos em um padrão circular imediatamente com uma chave de impacto, em vez de usar uma sequência de padrão cruzado medida e adequada.
Sintoma visual na junta removida |
Provável causa raiz |
Ação Corretiva para Remontagem |
|---|---|---|
Enrolamentos achatados de um lado e soltos do outro |
Torque irregular dos parafusos/flanges desalinhados |
Use uma chave de torque calibrada e um padrão de estrela estrito. Alinhe os tubos antes de aparafusar. |
Material de preenchimento lavado em um canal específico |
Carga inicial insuficiente do parafuso (trefilagem) |
Calcule os valores corretos de torque para atingir a tensão mínima de assentamento. |
Enrolamentos internos empurrados para dentro do furo do tubo |
Flambagem interna/Anel interno ausente |
Atualize para uma configuração CGI com um anel de metal interno sólido. |
A espessura da junta excede 0,130 polegadas uniformemente |
Subcompressão em toda a junta |
Verifique o limite de escoamento do parafuso e aumente o torque alvo adequadamente. |
O relaxamento de fluência ocorre frequentemente em tubulações de vapor de alta temperatura. Os metais expandem quando aquecidos e contraem quando resfriados. A ciclagem térmica contínua causa estiramento do parafuso. Os flanges distorcem ligeiramente com o tempo devido ao diferencial de temperatura entre a parte superior e inferior do tubo. O próprio elemento de vedação sofre alterações microestruturais sob calor e pressão constantes. Esses fatores combinados levam a uma perda gradual e inevitável da carga compressiva na junta.
A junta perde a energia armazenada à medida que os parafusos relaxam. O vazamento tardio se manifesta semanas ou meses após a inicialização. A junta passou perfeitamente no teste hidrostático inicial a frio. No entanto, os ciclos térmicos reduziram lentamente a força de fixação. Quando a força de fixação cai abaixo da tensão mínima de assentamento, o vapor escapa. Você deve considerar o relaxamento de fluência selecionando materiais apropriados para parafusos de alta resistência, como ASTM A193 Grau B7, e utilizando valores de torque adequados que levem em conta o relaxamento operacional.

Historicamente, muitas instalações usavam configurações do tipo CG sem anéis internos para economizar dinheiro. Esta prática leva a falhas catastróficas nas linhas de vapor. As forças radiais e a pressão do fluido atuam diretamente no diâmetro interno dos enrolamentos. Sem um anel interno para apoiá-los, os enrolamentos dobram-se para dentro. Eles empurram diretamente para dentro do tubo, um fenômeno muitas vezes chamado de “nidificação de pássaros”.
A flambagem interna destrói a vedação instantaneamente. Ele desenrola as tiras de metal, criando forte turbulência no fluxo dentro do tubo. Esta turbulência acelera a erosão a jusante, danificando válvulas e instrumentação. Mais importante ainda, a explosão libera vapor de alta pressão na atmosfera. Isto compromete a segurança no local de trabalho e requer procedimentos imediatos de desligamento de emergência. Os anéis internos fornecem o suporte mecânico necessário para resistir a essas forças radiais e manter os enrolamentos travados no lugar.
O acabamento da superfície do flange determina o sucesso da vedação. Um padrão A junta enrolada em espiral requer um acabamento Ra (altura média aritmética de rugosidade) de 125-250 micropolegadas. Essa rugosidade específica permite que o enchimento macio penetre no metal. Ele cria uma vedação em labirinto que retém o fluido. Se o acabamento for muito liso (abaixo de 125 Ra), o componente não terá atrito e poderá explodir sob pressão. Se for muito áspero (acima de 250 Ra), o enchimento não consegue preencher os sulcos profundos, deixando caminhos de vazamento em espiral.
Arranhões, corrosão profunda ou ranhuras fonográficas incorretas prejudicam totalmente a vedação. A camada mais macia não consegue superar sulcos profundos ou arranhões radiais. As lacunas microscópicas permanecem abertas e o vapor encontra facilmente esses caminhos. Um único arranhão do diâmetro interno ao diâmetro externo causará um vazamento persistente, independentemente de quanto torque você aplicar. Você deve inspecionar e usinar as faces do flange de acordo com as especificações corretas antes da montagem.
Você deve combinar o componente de vedação com a configuração específica do flange do tubo. Os flanges de face elevada (RF) concentram a carga do parafuso em uma área menor. Isto torna mais fácil atingir a tensão de assentamento necessária para comprimir os enrolamentos metálicos. Os flanges de face plana (FF) distribuem a carga por uma área muito mais ampla. Eles exigem uma carga significativamente maior no parafuso para comprimir o mesmo material.
Não use designs enrolados em espiral padrão em flanges de ferro fundido de face plana. A alta carga do parafuso necessária para comprimir os enrolamentos metálicos irá rachar ou deformar o frágil ferro fundido. O ferro fundido não suporta os momentos fletores gerados por parafusos de alto torque. Se você tiver flanges FF, deverá usar um material mais macio ou um projeto especialmente projetado de baixa tensão para evitar danos ao equipamento. Sempre verifique o material e o revestimento do flange antes de especificar a vedação.
O material de enchimento determina a resistência à temperatura e a compatibilidade química. Você deve selecionar o enchimento correto para vapor para evitar rápida degradação e explosão.
Material de enchimento |
Temperatura Máxima |
Adequação para sistemas Steam |
|---|---|---|
Grafite Flexível |
850°F (Oxidante) / 1200°F+ (Vapor) |
Excelente. Relaxamento de baixa fluência, adapta-se bem às imperfeições, lida com ciclos térmicos. |
PTFE (Teflon) |
500°F |
Pobre. Sofre de fluxo frio sob pressão. Extrusa facilmente em vapor de alta temperatura. |
Mica / Filossilicatos |
1800°F+ |
Situacional. Use apenas em ambientes oxidantes de temperaturas extremas onde o grafite queima. |
O grafite flexível é a principal escolha para aplicações de vapor. Oferece alta estabilidade térmica e exibe relaxamento de fluência extremamente baixo em comparação com polímeros. Sela perfeitamente as microimperfeições. Evite PTFE em sistemas de vapor de alta pressão. O PTFE sofre fluxo frio sob pressão e possui limites rígidos de temperatura. O vapor fará com que o PTFE seja extrudado dos enrolamentos e explodido, levando à falha imediata da junta.
O anel de centralização externo centraliza o componente dentro do círculo do parafuso. Garante que o elemento de vedação se alinhe perfeitamente com a face elevada do flange. Também atua como uma parada de compressão primária. Ele evita que os mecânicos apertem demais os parafusos e esmaguem os enrolamentos além da espessura alvo de 0,125 polegadas. O anel externo é padrão em quase todos os designs modernos, normalmente feito de aço carbono e pintado para identificação.
O anel interno evita flambagem interna. Protege os enrolamentos da erosão direta do vapor e reduz o acúmulo de condensado na cavidade entre os flanges. Os padrões ASME B16.20 exigem anéis internos para classes de pressão e tipos de enchimento específicos. Por exemplo, todos os componentes preenchidos com PTFE requerem anéis internos. Todas as classes 900 e superiores requerem anéis internos. Sempre especifique configurações CGI (anéis interno e externo) para serviço de vapor para garantir a estabilidade estrutural sob pressão.
Combine o metal do enrolamento com o material do flange e o meio do processo. O aço inoxidável 304SS ou 316L padrão funciona para a maioria das aplicações de vapor utilitário. Use Inconel ou Monel para condições extremas ou ambientes químicos altamente corrosivos. O material do enrolamento deve resistir ao perfil corrosivo específico do seu sistema de retorno de vapor e condensado, que geralmente contém oxigênio dissolvido ou ácido carbônico.
Metais diferentes inadequados causam corrosão galvânica. Se você colocar um metal menos nobre contra um flange altamente nobre na presença de um eletrólito como condensado, o enrolamento irá corroer rapidamente. A expansão térmica diferencial entre metais incompatíveis também destrói a vedação. O enrolamento deve expandir e contrair a uma taxa semelhante à do flange para manter a pressão de contato constante durante o ciclo térmico.
Audite seu programa atual de gerenciamento de flanges para garantir que os mecânicos usem torquímetros calibrados, lubrificantes adequados e sequências rigorosas de aperto de padrão cruzado.
Atualize as especificações de aquisição de suas instalações para exigir configurações CGI com anéis internos e externos com enchimento de grafite flexível para todas as aplicações de vapor.
Inspecione todas as faces do flange para obter o acabamento de superfície Ra de 125-250 micropolegadas adequado e verifique o nivelamento do flange durante sua próxima interrupção de manutenção programada.
Treine todo o pessoal de manutenção sobre o método de descarga simétrica para remoção segura, evitando empenamento do flange e eliminando lesões por exposição ao vapor.
R: Vazamentos após uma partida a frio geralmente indicam carga inicial insuficiente no parafuso ou relaxamento de fluência térmica. Quando o sistema aquece, os metais se expandem. Quando esfria, eles se contraem. Se os parafusos relaxarem durante a operação, a junta perde carga compressiva durante a fase de resfriamento. Esta queda na força de fixação permite que o vapor e o condensado escapem.
R: Não, mas a ASME B16.20 exige anéis internos para aplicações específicas. Você deve usá-los para todos os componentes preenchidos com PTFE, todos da classe 900 e superiores e todos os tamanhos de 24 polegadas e maiores. Os anéis internos são altamente recomendados para todos os serviços de vapor para evitar empenamento interno e erosão.
R: Nunca reutilize este tipo de vedação. Uma vez comprimidos, os enrolamentos metálicos esmagam-se e o enchimento macio deforma-se permanentemente para corresponder à face específica do flange. Ele perde a energia elástica armazenada e as capacidades de recuperação. A reutilização garante vazamento na repressurização.
R: O requisito padrão é um acabamento superficial entre 125 e 250 micropolegadas Ra. Essa rugosidade específica permite que o material de enchimento macio penetre na face do flange, criando uma vedação em labirinto apertada, sem permitir que o fluido passe pelas ranhuras profundas.
R: O ciclo térmico causa expansão e contração contínuas dos flanges e parafusos. Esse movimento leva ao alongamento do parafuso e ao relaxamento da fluência. Com o tempo, a força de fixação cai abaixo da tensão mínima de assentamento necessária para manter a junta estanque, resultando em vazamento retardado.
R: Um tipo CG possui apenas um anel de centralização externo e o elemento de vedação. Um tipo CGI inclui o anel externo, o elemento de vedação e um anel metálico interno. O anel interno fornece resistência extra à compressão, evita empenamento interno dos enrolamentos e protege a vedação contra erosão por fluidos.


