Visualizações: 0 Autor: Editor do site Horário de publicação: 09/07/2026 Origem: Site
A integridade da tubulação a longo prazo depende fundamentalmente do isolamento eficaz de correntes elétricas parasitas e da otimização dos sistemas de proteção catódica (CP). Sem isolamento elétrico confiável, as tubulações enfrentam corrosão acelerada, ameaçando a segurança e a continuidade operacional de infraestruturas críticas. Depender de kits de isolamento flangeados (FIKs) tradicionais apresenta riscos operacionais e financeiros significativos. Esses kits são altamente propensos a erros humanos de instalação, degradação mecânica, entrada ambiental e eventual curto-circuito elétrico. Quando um FIK falha, isso leva à corrosão localizada, vazamentos perigosos e tempo de inatividade não planejado dispendioso.
As juntas de isolamento monolítico servem como alternativa padrão da indústria e livre de manutenção aos kits de flange tradicionais. Este guia fornece uma avaliação técnica para especificar, avaliar e instalar essas juntas em infraestruturas críticas de petróleo e gás, água e petroquímica para garantir proteção catódica permanente e à prova de falhas.
Isolamento permanente: As juntas de isolamento monolítico eliminam as responsabilidades de manutenção dos kits de flange tradicionais, fornecendo uma barreira dielétrica montada em fábrica, sem parafusos e permanentemente selada.
Eliminação de mangas e arruelas vulneráveis: Ao contrário dos FIKs, os MIJs utilizam um design soldado 'verdadeiramente monolítico', eliminando o risco de extrusão da junta, fluxo frio ou danos às delicadas mangas e arruelas de isolamento.
Conformidade estrita com padrões: A especificação adequada exige adesão a códigos internacionais rigorosos, incluindo ASME (B31.3/B31.4/B31.8), ASTM, NACE/AMPP e ASME Seção VIII Div 1/2 para contenção de pressão.
Proteção contra surtos e raios: Transientes de alta tensão (raios, indução CA) podem perfurar selos dielétricos; a instalação de proteção contra sobretensão (centelhadores ou desacopladores de estado sólido) não é negociável.
Testes obrigatórios de fábrica: A aquisição confiável depende da verificação da garantia de qualidade (QA) do fabricante, especificamente testes 100% hidrostáticos, de rigidez dielétrica e de resistência elétrica antes do envio.
Sensibilidade de instalação: Embora a pós-instalação livre de manutenção, os materiais dielétricos internos são altamente sensíveis a danos térmicos durante a soldagem em campo, exigindo protocolos rígidos de dissipação de calor.
O isolamento das seções da tubulação evita a perda de corrente CP para estruturas não protegidas. Isto garante que a corrente protetora permaneça concentrada no ativo pretendido. O isolamento eficaz também bloqueia correntes parasitas de sistemas de trânsito ou linhas paralelas de alta tensão, evitando perdas rápidas e localizadas de metal nos pontos de descarga. Os engenheiros de campo sabem que um sistema CP é tão forte quanto o seu ponto de isolamento mais fraco. Se a corrente vazar através de um flange mal isolado, a saída do retificador deverá ser aumentada, o que pode causar o descolamento do revestimento próximo ao leito anódico, deixando seções distantes da tubulação desprotegidas.
As linhas aéreas de transmissão de alta tensão que partilham os direitos de passagem dos gasodutos representam uma grave ameaça de interferência CA. As correntes CA induzidas podem causar corrosão rápida e representar riscos à segurança do pessoal que trabalha em válvulas ou estações de teste. As juntas de isolamento monolítico atuam como barreiras físicas para segmentar a tubulação. Eles limitam a propagação de correntes CA induzidas, prevenindo efetivamente a corrosão CA acelerada e mantendo a integridade do sistema CP. Ao interromper a continuidade elétrica, essas juntas garantem que as tensões induzidas não atinjam níveis perigosos em longos trechos de tubulação.
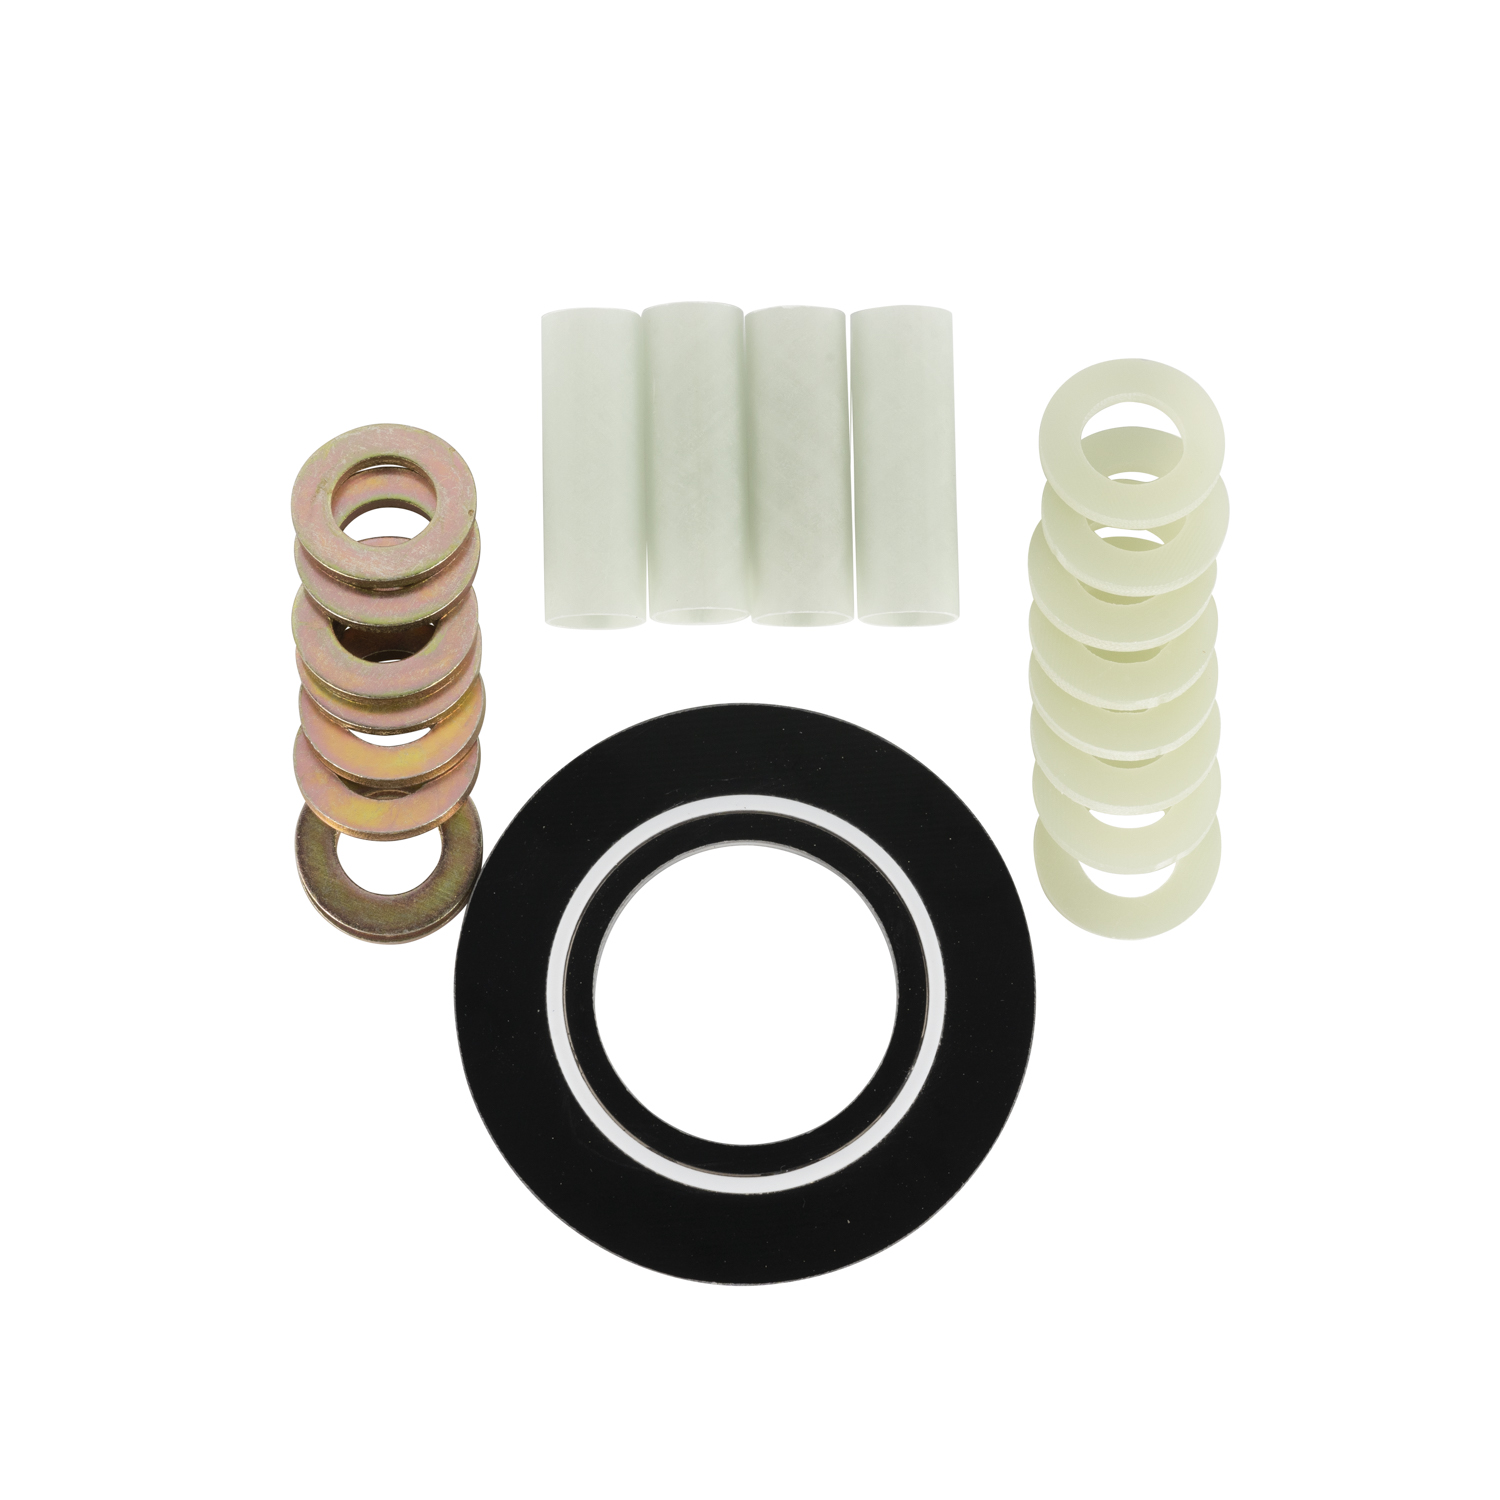
Os FIKs oferecem custos iniciais de componentes mais baixos, mas apresentam alta variabilidade de instalação. Eles exigem torque preciso dos parafusos e são suscetíveis a sobrecarga de manutenção e falhas devido a tensão irregular ou entrada de umidade. Um único parafuso com torque excessivo pode quebrar uma arruela de isolamento, causando curto-circuito instantâneo em todo o conjunto. Os MIJs apresentam uma construção totalmente soldada e montada em fábrica. Isso elimina parafusos, porcas, buchas e arruelas externas, removendo os pontos de falha comuns associados aos FIKs.
Recurso |
Kits de isolamento de flange (FIK) |
Juntas de Isolamento Monolítico (MIJ) |
|---|---|---|
Instalação |
Requer montagem, torque e alinhamento precisos em campo. Alto risco de erro humano. |
Montado de fábrica. Requer soldagem de campo padrão. Baixo risco de erro mecânico. |
Manutenção |
Requer inspeção periódica, reaperto e substituição de buchas/arruelas degradadas. |
Pós-instalação sem manutenção. Sistema totalmente selado. |
Risco de caminho de vazamento |
Alto. As juntas podem extrusar ou falhar sob ciclos de pressão e momentos de flexão. |
Zero. O anel de fechamento externo totalmente soldado evita qualquer vazamento de fluido. |
Confiabilidade Elétrica |
Propenso a curto-circuito devido a sujeira, entrada de umidade ou arruelas rachadas. |
Barreira dielétrica permanente protegida do ambiente externo. |
O design monolítico transfere o custo para despesas de capital iniciais. No entanto, reduz drasticamente as despesas operacionais e o risco ambiental ao longo de um ciclo de vida de 30 a 50 anos. A vedação permanente garante desempenho dielétrico consistente sem a necessidade de reaperto ou substituição periódica.
Estas juntas são obrigatórias em diversas aplicações críticas. Os principais locais incluem cabeças de poços, estações de medição, transições entre gasodutos onshore e offshore, terminais de distribuição de gás e conexões com redes de aterramento. Qualquer ponto onde o isolamento elétrico seja necessário para proteger o ativo requer um MIJ confiável. Por exemplo, isolar uma tubulação de aço carbono revestida de uma rede de tubulação de aço inoxidável evita a formação de células de corrosão galvânica maciças.
A anatomia de um MIJ inclui anéis de corpo de aço forjado, peças de filhote e o anel de fechamento externo. O anel de fechamento externo geralmente é projetado de acordo com os padrões da Seção VIII da ASME. É crucial combinar a metalurgia da peça filhote (por exemplo, API 5L Grau X52 a X70) e a espessura da parede com a tubulação hospedeira. Isso garante soldagem em campo perfeita e continuidade estrutural sob cargas operacionais. Se a peça filhote não corresponder ao limite de escoamento da tubulação, serão necessárias peças de transição ou procedimentos de soldagem especializados, complicando a execução em campo.
O sistema de vedação evita a entrada de meios de tubulação nas câmaras dielétricas. Configurações de vedação dupla, como anéis de vedação duplos autoenergizados ou vedações em forma de U, são padrão. Esses projetos evitam o fluxo a frio e a extrusão sob ciclos de pressão extrema, mantendo uma barreira à prova de vazamentos durante toda a vida útil da junta. A vedação primária controla a pressão da tubulação, enquanto a vedação secundária atua como reserva, garantindo que mesmo sob picos de pressão severos, o material dielétrico permaneça seco e eficaz.
Os componentes internos utilizam epóxi reforçado com fibra de vidro (FR4, G10 ou G11) para o anel isolante principal. Isto proporciona alta resistência à compressão e excelentes propriedades dielétricas. A composição do fluido determina a seleção dos elastômeros internos. Gás ácido, alto teor de H2S, CO2 úmido ou solventes químicos agressivos requerem materiais específicos como Viton, NBR ou PTFE. A compatibilidade do revestimento interno, como epóxi líquido ou revestimentos de cimento para tubulações de água, evita pontes elétricas internas por meio de incrustações ou fluidos condutores. Se o revestimento interno falhar, detritos condutores podem preencher a lacuna de isolamento, inutilizando a junta.
As juntas são projetadas para corresponder ou exceder a pressão operacional máxima permitida (MAOP) da tubulação. Eles cobrem classes de pressão padrão ASME da Classe 150 até a Classe 2500. Temperaturas operacionais extremas impactam a estabilidade do material dielétrico e a expansão térmica, exigindo uma seleção cuidadosa do material. Os MIJs devem suportar cargas externas da tubulação, incluindo assentamento do solo, atividade sísmica e expansão térmica, sem perder a integridade da vedação. Isto requer validação estrutural via Análise de Elementos Finitos (FEA). Os engenheiros devem levar em conta as tensões de flexão e torção durante a fase de projeto para evitar que o anel de fechamento externo ceda sob condições de campo.
A conformidade com ASME B31.3 (Tubulação de processo), B31.4 (Sistemas de transporte de dutos para líquidos) e B31.8 (Sistemas de tubulação de transmissão e distribuição de gás) é necessária para projeto estrutural e contenção de pressão. Esses códigos garantem que a junta possa lidar com segurança com as tensões operacionais do sistema de tubulação. Eles determinam a espessura mínima da parede, os valores de tensão permitidos e os fatores de segurança exigidos para a aplicação específica.
O fechamento externo da junta é normalmente projetado, calculado e fabricado de acordo com a Seção VIII, Divisão 1 ou Divisão 2 da ASME. Isso garante que o envelope que contém pressão atenda a rigorosos critérios de segurança e desempenho. A Divisão 2 requer uma análise de tensão mais rigorosa, mas permite seções de parede mais finas, o que pode ser vantajoso para juntas de grande diâmetro.
As matérias-primas devem atender a especificações rigorosas. Forjados e tubos devem estar em conformidade com os padrões ASTM A694, ASTM A105 ou API 5L. Isto garante as propriedades mecânicas e a soldabilidade dos componentes. O uso de materiais não certificados pode levar a falhas catastróficas sob pressão ou durante a soldagem em campo devido a incompatibilidades de equivalentes de carbono.
Ao especificar juntas para ambientes de serviço ácidos, a conformidade com NACE MR0175/ISO 15156 é obrigatória. Isto evita fissuras por tensão de sulfeto (SSC) e garante a longevidade da junta em meios agressivos. O teste de dureza de todos os componentes molhados e soldas é necessário para verificar se o material não se tornará quebradiço na presença de sulfeto de hidrogênio.
O teste de pressão da junta montada a 1,5x a pressão projetada é um requisito básico para garantir vazamento zero. Parâmetros de teste pneumático também são aplicados em juntas de serviço de gás para verificar a integridade da vedação sob condições de fluido compressível. O teste hidrostático deve ser realizado por um período específico, normalmente de 15 a 60 minutos, enquanto os inspetores verificam qualquer queda de pressão ou vazamento visível nas soldas de fechamento.
O teste de resistência elétrica padrão (Megger) normalmente requer >25 Megaohms, muitas vezes atingindo Giga-ohms, testado em 1.000 V ou 5.000 V CC. O teste de rigidez dielétrica (Hipot) garante que a junta possa suportar 5.000 Vca ou 10.000 Vca a 50 Hz por um minuto sem formação de arco, quebra ou vazamento de corrente. Estes testes confirmam que os anéis dielétricos internos e as vedações foram montados corretamente, sem qualquer contaminação condutiva.
Os protocolos NDE necessários para todas as soldas de fábrica incluem 100% de testes ultrassônicos (UT) ou testes radiográficos (RT) para defeitos volumétricos. Isto é complementado pela Inspeção de Partículas Magnéticas (MPI) ou Inspeção de Corante Penetrante (DPI) para defeitos de superfície. Os compradores devem exigir documentação completa de NDE, gráficos hidrostáticos e Relatórios de Teste de Materiais (MTRs) para todos os componentes que contêm pressão.
Inspeção Visual: Verifique anomalias superficiais, dimensões corretas e aplicação adequada do revestimento.
NDE volumétrico: Execute RT ou UT em todas as soldas de penetração total para garantir que não haja vazios internos ou falta de fusão.
NDE de superfície: Execute MPI ou DPI nos passes de solda raiz e final para detectar microfissuras.
Teste Hidrostático: Pressurize a junta com água até 1,5x MAOP e segure para verificar a integridade estrutural.
Teste Elétrico: Realize testes Megger e Hipot para confirmar as capacidades de isolamento dielétrico.
O principal risco da instalação é a destruição do isolamento interno de epóxi/fibra de vidro devido ao calor excessivo durante a ligação da tubulação. As estratégias de mitigação incluem a manutenção de limites de distância específicos para a zona de solda e o monitoramento da temperatura da junta. Mantenha o corpo da junta abaixo de 90°C/194°F usando lápis de cor indicadores de temperatura ou câmeras térmicas. Utilize envoltórios úmidos, braçadeiras de dissipador de calor ou jaquetas de resfriamento para dissipar o calor.
Verifique se o comprimento da peça do filhote é suficiente para manter a zona afetada pelo calor da solda longe das vedações internas.
Aplique giz de cera indicador de temperatura no corpo externo da junta próximo à solda de fechamento.
Enrole o corpo articular com cobertores pesados e encharcados de água.
Solde em passes curtos, permitindo que o tubo esfrie entre os passes.
Monitore continuamente a temperatura, interrompendo imediatamente as operações de soldagem se o corpo se aproximar de 90°C.
Transientes de sobretensão causados por raios ou falhas na linha de energia CA podem perfurar o espaçador dielétrico interno. É necessária a instalação de centelhadores à prova de explosão ou desacopladores de surto de estado sólido (por exemplo, células de polarização ou PCRs) em toda a junta. Esses dispositivos desviam com segurança as correntes de surto para o terra sem comprometer o isolamento CC. Sem esta proteção, um único raio próximo pode formar um arco através da lacuna interna, destruindo permanentemente as propriedades isolantes da junta.
É necessária a aplicação de revestimentos anticorrosivos de campo sobre o exterior da junta. Mangas termorretráteis, epóxis líquidos ou fitas aplicadas a frio evitam a formação de pontes externas nas seções isoladas por meio da umidade do solo, salinidade do solo ou água parada. O revestimento de campo deve se sobrepor ao revestimento de fábrica e à solda do tubo descoberto para criar uma barreira contínua e livre de férias contra o ambiente do solo.
Danos mecânicos nas extremidades chanfradas ou nas vedações internas durante o transporte representam um risco significativo. Enfatize a necessidade de tampas protetoras e procedimentos de elevação adequados usando eslingas de náilon em vez de correntes de aço. O alinhamento preciso da tubulação durante a instalação é fundamental para evitar a introdução de momentos de flexão excessivos e não calculados na junta durante a soldagem. Forçar um tubo desalinhado na posição usando escavadeiras ou acessórios pode deformar permanentemente a junta e comprometer as vedações internas.
Audite suas taxas atuais de falhas de isolamento de CP para identificar FIKs vulneráveis que exigem substituição imediata.
Consulte suas especificações de engenharia para futuros projetos de gasodutos para obrigar MIJs onde o isolamento permanente for necessário.
Solicite desenhos técnicos detalhados, relatórios FEA e amostras de MTR de possíveis fabricantes conjuntos para verificar a conformidade e a qualidade.
Implemente protocolos rígidos de soldagem em campo, incluindo métodos obrigatórios de dissipação de calor, para proteger os materiais dielétricos durante a instalação.
Como principal inovador global em integridade de ativos críticos e proteção de dutos de fluidos de alto desempenho, A Dongheng fabrica juntas de isolamento monolítico (MIJs) em conformidade com o código, projetadas para bloquear correntes parasitas destrutivas e otimizar totalmente a eficiência da proteção catódica. Ao integrar anéis isolantes de epóxi reforçado com vidro (GRE) de alta resistência, geometrias de vedação dupla autoenergizadas e configurações de soldagem com zero defeito que atendem estritamente aos padrões ASME e NACE, a empresa fornece barreiras dielétricas altamente confiáveis, com alto momento de flexão e permanentemente isentas de manutenção para infraestrutura de transmissão de petróleo, gás e água em todo o mundo.
R: Uma junta de isolamento monolítico é um componente de tubulação soldado montado em fábrica usado para isolar eletricamente seções de uma tubulação. Impede o fluxo de correntes elétricas parasitas e garante a eficácia dos sistemas de proteção catódica sem a necessidade de parafusos externos ou manutenção.
R: Os MIJs eliminam as despesas gerais de manutenção e os riscos de falha associados aos FIKs. Eles fornecem uma vedação permanente e à prova de vazamentos que não é suscetível a erros de instalação, torque irregular dos parafusos ou entrada de umidade ambiental.
R: Fabricantes respeitáveis realizam testes 100% de pressão hidrostática, testes de resistência elétrica (Megger) e testes de rigidez dielétrica (Hipot). Além disso, o exame não destrutivo (NDE) de todas as soldas é obrigatório.
R: Os materiais dielétricos internos são sensíveis ao calor. Os soldadores devem monitorar a temperatura do corpo da junta, mantendo-a abaixo de 90°C (194°F), e usar métodos de dissipação de calor, como envoltórios úmidos ou camisas de resfriamento durante a instalação.
R: Sim. Transientes de alta tensão podem perfurar a vedação dielétrica. A instalação de pára-raios ou desacopladores de estado sólido na junta é necessária para desviar com segurança a sobretensão para o terra, mantendo o isolamento CC.
R: Sim, desde que sejam projetados com materiais compatíveis com NACE MR0175. Os elastômeros internos e peças forjadas de aço devem ser selecionados especificamente para resistir à fissuração por tensão de sulfeto e à degradação química.