Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-09 Origine : Site
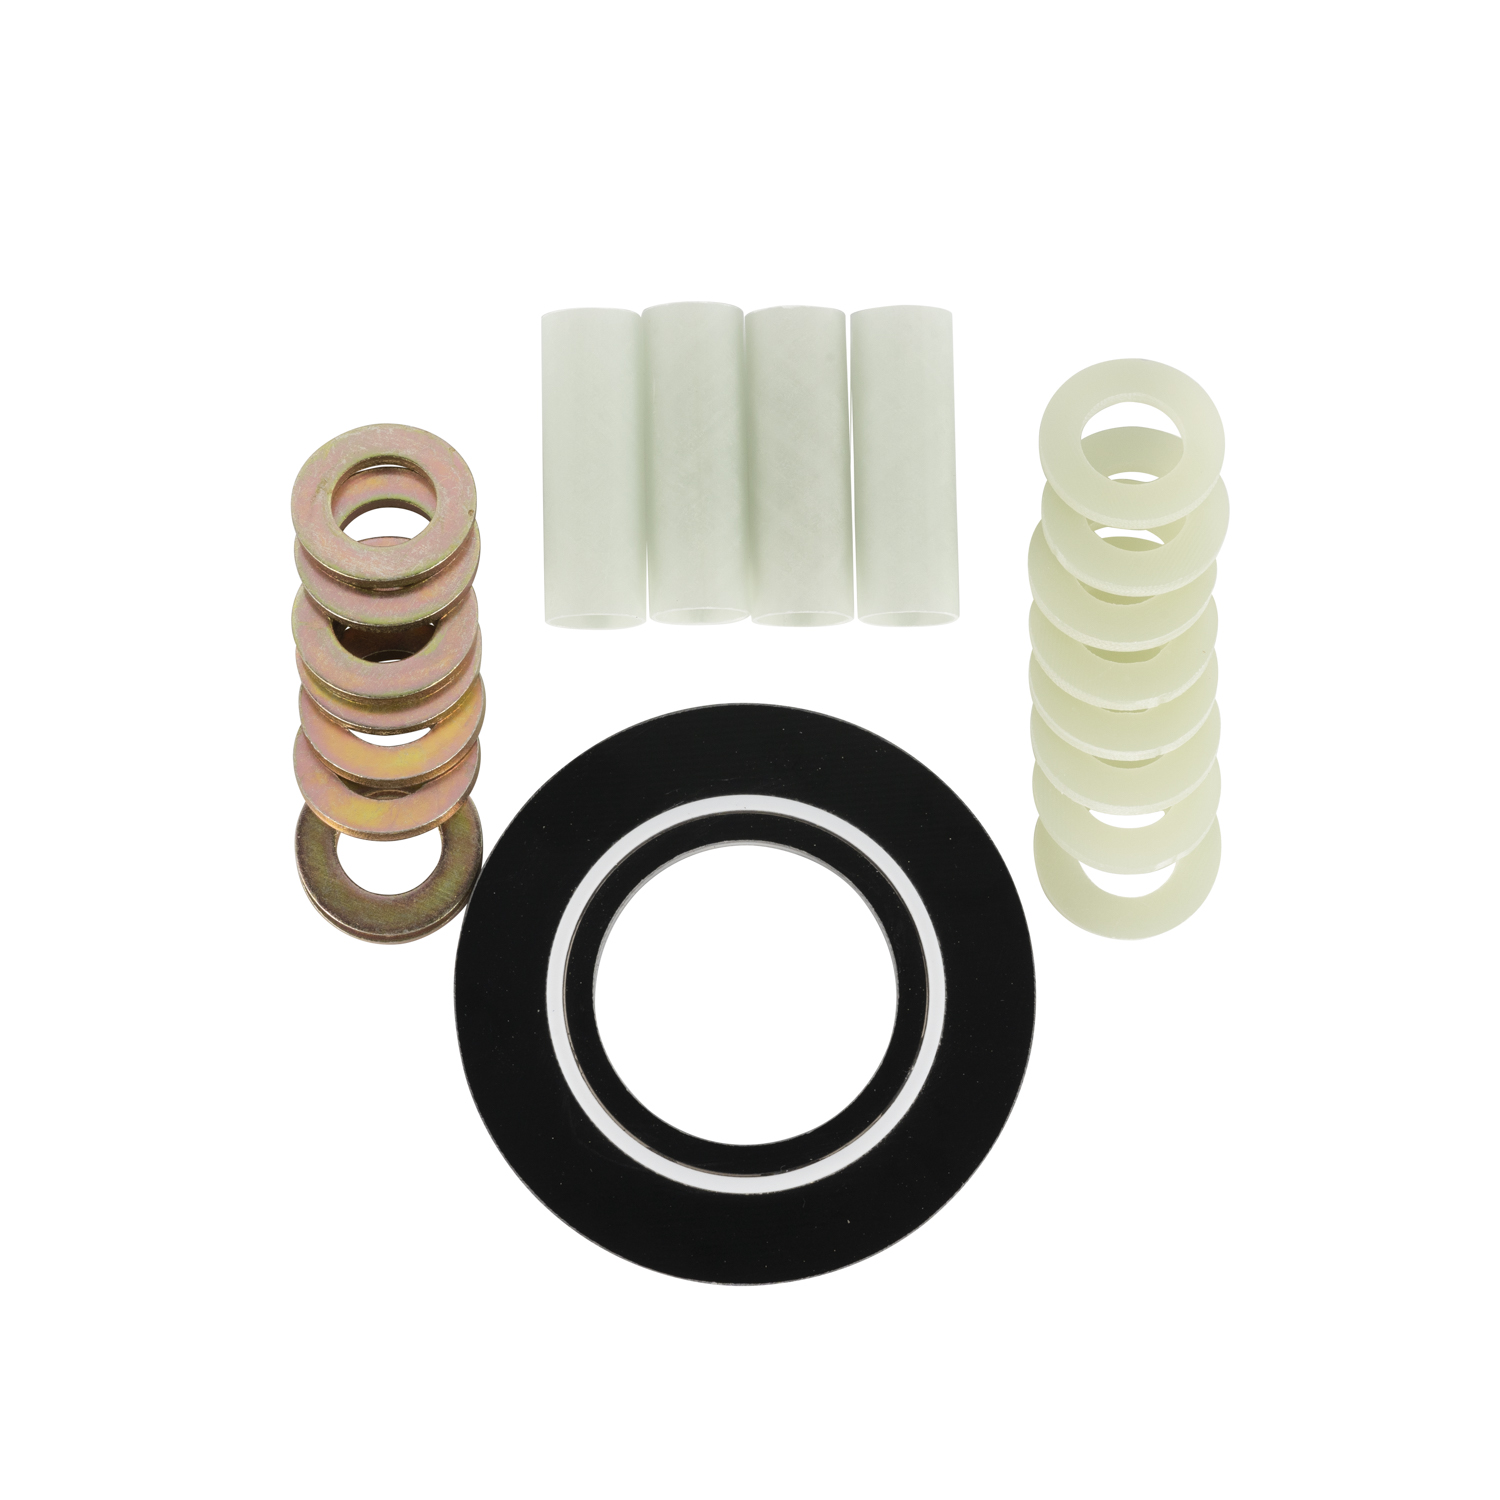
L’intégrité des pipelines à long terme dépend fondamentalement de l’isolation efficace des courants électriques vagabonds et de l’optimisation des systèmes de protection cathodique (CP). Sans isolation électrique fiable, les pipelines sont confrontés à une corrosion accélérée, menaçant la sécurité et la continuité opérationnelle des infrastructures critiques. Le recours aux kits d'isolation à brides (FIK) traditionnels introduit des risques opérationnels et financiers importants. Ces kits sont très sujets aux erreurs humaines d’installation, à la dégradation mécanique, à la pénétration dans l’environnement et à d’éventuels courts-circuits électriques. Lorsqu'un FIK tombe en panne, cela entraîne une corrosion localisée, des fuites dangereuses et des temps d'arrêt imprévus coûteux.
Les joints d'isolation monolithiques constituent l'alternative standard de l'industrie et sans entretien aux kits de brides traditionnels. Ce guide fournit une évaluation technique pour spécifier, évaluer et installer ces joints dans les infrastructures critiques du pétrole et du gaz, de l'eau et de la pétrochimie afin de garantir une protection cathodique permanente et à sécurité intégrée.
Isolation permanente : les joints d'isolation monolithiques éliminent les exigences de maintenance des kits de brides traditionnels en fournissant une barrière diélectrique assemblée en usine, sans boulons et scellée de manière permanente.
Élimination des manchons et rondelles vulnérables : contrairement aux FIK, les MIJ utilisent une conception soudée « véritablement monolithique », éliminant le risque d'extrusion du joint, d'écoulement à froid ou d'endommagement des manchons et rondelles isolants délicats.
Conformité stricte aux normes : une spécification appropriée nécessite le respect de codes internationaux rigoureux, notamment ASME (B31.3/B31.4/B31.8), ASTM, NACE/AMPP et ASME Section VIII Div 1/2 pour le confinement sous pression.
Protection contre les surtensions et la foudre : les transitoires à haute tension (foudre, induction CA) peuvent percer les joints diélectriques ; l'installation d'une protection contre les surtensions (éclateurs ou découpleurs statiques) n'est pas négociable.
Tests obligatoires en usine : un approvisionnement fiable repose sur la vérification de l'assurance qualité (AQ) du fabricant, en particulier des tests à 100 % de rigidité hydrostatique, diélectrique et de résistance électrique avant l'expédition.
Sensibilité de l'installation : Bien qu'ils ne nécessitent aucun entretien après l'installation, les matériaux diélectriques internes sont très sensibles aux dommages thermiques lors du soudage sur site, nécessitant des protocoles stricts de dissipation thermique.
L'isolation des sections de pipeline empêche la perte de courant CP vers des structures non protégées. Cela garantit que le courant de protection reste concentré sur l’actif prévu. Une isolation efficace bloque également les courants vagabonds provenant des systèmes de transit ou des lignes à haute tension parallèles, empêchant ainsi une perte de métal rapide et localisée aux points de décharge. Les ingénieurs de terrain savent qu'un système CP est aussi solide que son point d'isolation le plus faible. En cas de fuite de courant à travers une bride mal isolée, la puissance du redresseur doit être augmentée, ce qui peut provoquer un décollement du revêtement près du lit d'anode tout en laissant les sections de pipeline éloignées sans protection.
Les lignes aériennes de transport à haute tension partageant l’emprise des pipelines présentent une grave menace d’interférence CA. Les courants alternatifs induits peuvent provoquer une corrosion rapide et présenter des risques pour la sécurité du personnel travaillant sur les vannes ou les stations de test. Les joints d'isolation monolithiques agissent comme des barrières physiques pour segmenter le pipeline. Ils limitent la propagation des courants alternatifs induits, empêchant ainsi efficacement la corrosion accélérée du courant alternatif et préservant l'intégrité du système CP. En rompant la continuité électrique, ces joints garantissent que les tensions induites n'atteignent pas des niveaux dangereux sur de longues sections de canalisations.
Les FIK offrent des coûts initiaux de composants inférieurs mais présentent une grande variabilité d'installation. Ils nécessitent un serrage précis des boulons et sont sensibles aux frais de maintenance et aux défaillances dues à une tension inégale ou à la pénétration d'humidité. Un seul boulon trop serré peut casser une rondelle d'isolation, court-circuitant instantanément l'ensemble de l'assemblage. Les MIJ présentent une construction entièrement soudée et assemblée en usine. Cela élimine les boulons, écrous, manchons et rondelles externes, supprimant ainsi les points de défaillance courants associés aux FIK.
Fonctionnalité |
Kits d'isolation de bride (FIK) |
Joints d'isolation monolithiques (MIJ) |
|---|---|---|
Installation |
Nécessite un assemblage, un serrage et un alignement précis sur le terrain. Risque élevé d'erreur humaine. |
Assemblé en usine. Nécessite un soudage sur site standard. Faible risque d’erreur mécanique. |
Entretien |
Nécessite une inspection périodique, un resserrage et le remplacement des manchons/rondelles dégradés. |
Post-installation sans entretien. Système entièrement scellé. |
Risque de chemin de fuite |
Haut. Les joints peuvent s’extruder ou se briser sous l’effet des cycles de pression et des moments de flexion. |
Zéro. L'anneau de fermeture extérieur entièrement soudé empêche toute fuite de liquide. |
Fiabilité électrique |
Sujet aux courts-circuits dus à la saleté, à la pénétration d'humidité ou aux rondelles fissurées. |
Barrière diélectrique permanente protégée de l’environnement extérieur. |
La conception monolithique déplace le coût vers les dépenses d’investissement initiales. Cependant, cela réduit considérablement les dépenses opérationnelles et les risques environnementaux sur un cycle de vie de 30 à 50 ans. Le joint permanent garantit des performances diélectriques constantes sans nécessiter de resserrage ou de remplacement périodique.
Ces joints sont obligatoires dans diverses applications critiques. Les emplacements clés comprennent les têtes de puits, les stations de comptage, les transitions entre les pipelines terrestres et offshore, les terminaux de distribution de gaz et les connexions aux réseaux de mise à la terre. Tout point où une isolation électrique est nécessaire pour protéger l’actif nécessite un MIJ fiable. Par exemple, isoler un pipeline en acier au carbone revêtu d’un réseau de canalisations nues en acier inoxydable empêche la formation de cellules de corrosion galvanique massives.
L'anatomie d'un MIJ comprend des anneaux de corps en acier forgé, des pièces de chiot et l'anneau de fermeture externe. L'anneau de fermeture extérieur est souvent conçu selon les normes ASME Section VIII. Il est crucial de faire correspondre la métallurgie des pièces de base (par exemple, API 5L Grade X52 à X70) et l'épaisseur de la paroi du pipeline hôte. Cela garantit un soudage sur site sans faille et une continuité structurelle sous les charges de fonctionnement. Si la pièce initiale ne correspond pas à la limite d'élasticité du pipeline, des pièces de transition ou des procédures de soudage spécialisées sont nécessaires, ce qui complique l'exécution sur le terrain.
Le système d'étanchéité empêche la pénétration des fluides du pipeline dans les chambres diélectriques. Les configurations à double joint, telles que des joints toriques jumelés auto-alimentés ou des joints en forme de U, sont standard. Ces conceptions empêchent l'écoulement à froid et l'extrusion sous des cycles de pression extrême, maintenant une barrière étanche tout au long de la durée de vie du joint. Le joint primaire gère la pression du pipeline, tandis que le joint secondaire agit comme un joint de secours, garantissant que même en cas de pics de pression importants, le matériau diélectrique reste sec et efficace.
Les composants internes utilisent de l'époxy renforcé de fibre de verre (FR4, G10 ou G11) pour l'anneau isolant principal. Cela offre une résistance élevée à la compression et d’excellentes propriétés diélectriques. La composition du fluide dicte la sélection des élastomères internes. Les gaz acides, les teneurs élevées en H2S, le CO2 humide ou les solvants chimiques agressifs nécessitent des matériaux spécifiques comme le Viton, le NBR ou le PTFE. La compatibilité des revêtements internes, tels que les revêtements en époxy liquide ou en ciment pour les conduites d'eau, empêche les ponts électriques internes via du tartre ou des fluides conducteurs. Si le revêtement interne échoue, des débris conducteurs peuvent combler l’espace d’isolation, rendant le joint inutile.
Les joints sont conçus pour correspondre ou dépasser la pression de fonctionnement maximale autorisée (MAOP) du pipeline. Ils couvrent les classes de pression standard ASME de la classe 150 à la classe 2500. Les températures de fonctionnement extrêmes ont un impact sur la stabilité du matériau diélectrique et la dilatation thermique, ce qui nécessite une sélection minutieuse des matériaux. Les MIJ doivent résister aux charges externes des canalisations, notamment le tassement du sol, l'activité sismique et la dilatation thermique, sans perdre l'intégrité de l'étanchéité. Cela nécessite une validation structurelle via une analyse par éléments finis (FEA). Les ingénieurs doivent tenir compte des contraintes de flexion et de torsion pendant la phase de conception pour empêcher l'anneau de fermeture externe de céder dans les conditions de terrain.
La conformité aux normes ASME B31.3 (Piping de processus), B31.4 (Systèmes de transport par pipeline pour liquides) et B31.8 (Systèmes de tuyauterie de transport et de distribution de gaz) est nécessaire pour la conception structurelle et le confinement de la pression. Ces codes garantissent que le joint peut gérer en toute sécurité les contraintes opérationnelles du système de pipelines. Ils dictent l'épaisseur minimale de paroi, les valeurs de contrainte admissibles et les facteurs de sécurité requis pour l'application spécifique.
La fermeture extérieure du joint est généralement conçue, calculée et fabriquée conformément à la norme ASME Section VIII, Division 1 ou Division 2. Cela garantit que l'enveloppe contenant la pression répond à des critères rigoureux de sécurité et de performance. La division 2 nécessite une analyse des contraintes plus rigoureuse mais autorise des sections de paroi plus minces, ce qui peut être avantageux pour les joints de grand diamètre.
Les matières premières doivent répondre à un cahier des charges strict. Les pièces forgées et les tuyaux doivent être conformes aux normes ASTM A694, ASTM A105 ou API 5L. Cela garantit les propriétés mécaniques et la soudabilité des composants. L'utilisation de matériaux non certifiés peut entraîner une défaillance catastrophique sous pression ou lors du soudage sur site en raison de disparités d'équivalent carbone.
Lors de la spécification de joints pour environnements de service acides, la conformité à la norme NACE MR0175 / ISO 15156 est obligatoire. Cela évite la fissuration sous contrainte par sulfure (SSC) et garantit la longévité du joint dans des milieux agressifs. Des tests de dureté de tous les composants et soudures en contact avec le fluide sont nécessaires pour vérifier que le matériau ne deviendra pas cassant en présence de sulfure d'hydrogène.
Tester la pression du joint assemblé à 1,5 fois la pression de conception est une exigence de base pour garantir l’absence de fuite. Les paramètres d'essai pneumatique sont également appliqués aux joints de service de gaz afin de vérifier l'intégrité du joint dans des conditions de fluide compressible. L'essai hydrostatique doit être effectué pendant une durée spécifique, généralement de 15 à 60 minutes, pendant que les inspecteurs vérifient toute chute de pression ou suintement visible au niveau des soudures de fermeture.
Le test de résistance électrique standard (Megger) nécessite généralement >25 mégohms, atteignant souvent des giga-ohms, testés à 1 000 V ou 5 000 V CC. Le test de rigidité diélectrique (Hipot) garantit que le joint peut résister à 5 000 V CA ou 10 000 V CA à 50 Hz pendant une minute sans arc, panne ou fuite de courant. Ces tests confirment que les anneaux diélectriques internes et les joints ont été correctement assemblés sans aucune contamination conductrice.
Les protocoles NDE requis pour toutes les soudures en usine incluent des tests par ultrasons (UT) ou des tests radiographiques (RT) à 100 % pour les défauts volumétriques. Ceci est complété par un contrôle par particules magnétiques (MPI) ou par ressuage (DPI) pour les défauts de surface. Les acheteurs doivent exiger une documentation NDE complète, des tableaux hydrostatiques et des rapports de test de matériaux (MTR) pour tous les composants contenant de la pression.
Inspection visuelle : vérifiez les anomalies de surface, les dimensions correctes et la bonne application du revêtement.
NDE volumétrique : effectuez une RT ou une UT sur toutes les soudures à pénétration totale pour garantir l'absence de vides internes ou de manque de fusion.
NDE de surface : exécutez MPI ou DPI sur les passes de soudure de base et finales pour détecter les microfissures.
Test hydrostatique : pressurisez le joint avec de l'eau à 1,5x MAOP et maintenez-le pour vérifier l'intégrité structurelle.
Tests électriques : effectuez des tests Megger et Hipot pour confirmer les capacités d'isolation diélectrique.
Le principal risque d’installation est la destruction de l’isolation interne en époxy/fibre de verre par une chaleur excessive lors du raccordement du pipeline. Les stratégies d'atténuation comprennent le maintien de limites de distance spécifiques pour la zone de soudure et la surveillance de la température des joints. Maintenez le corps articulaire en dessous de 90°C/194°F à l’aide de crayons indicateurs de température ou de caméras thermiques. Utilisez des enveloppes humides, des pinces pour dissipateur thermique ou des vestes de refroidissement pour dissiper la chaleur.
Vérifiez que la longueur du petit morceau est suffisante pour maintenir la zone affectée par la chaleur de la soudure éloignée des joints internes.
Appliquez des crayons indicateurs de température sur le corps extérieur du joint, près de la soudure de fermeture.
Enveloppez le corps articulaire avec des couvertures épaisses et imbibées d'eau.
Souder par passes courtes, permettant au tuyau de refroidir entre les passes.
Surveiller en permanence la température, en arrêtant immédiatement les opérations de soudage si le corps approche 90°C.
Les surtensions transitoires dues à la foudre ou à des défauts de ligne électrique CA peuvent percer l'espaceur diélectrique interne. L'installation d'éclateurs antidéflagrants ou de découpleurs de surtension à semi-conducteurs (par exemple, cellules de polarisation ou PCR) à travers le joint est nécessaire. Ces dispositifs dérivent en toute sécurité les courants de surtension vers la terre sans compromettre l'isolation CC. Sans cette protection, un seul coup de foudre à proximité peut traverser l'espace interne, détruisant de manière permanente les propriétés isolantes du joint.
L’application de revêtements anticorrosion de qualité terrain sur l’extérieur du joint est nécessaire. Les manchons thermorétractables, les époxy liquides ou les rubans appliqués à froid empêchent le pontage externe des sections isolées par l'humidité du sol, la salinité du sol ou l'eau stagnante. Le revêtement sur place doit chevaucher le revêtement d'usine et la soudure nue du tuyau pour créer une barrière continue et sans vacances contre l'environnement du sol.
Les dommages mécaniques aux extrémités biseautées ou aux joints internes pendant le transport constituent un risque important. Insistez sur la nécessité de capuchons de protection et de procédures de levage appropriées utilisant des élingues en nylon plutôt que des chaînes en acier. Un alignement précis des canalisations pendant l’installation est essentiel pour éviter d’introduire des moments de flexion excessifs et non calculés à travers le joint pendant le soudage. Forcer un tuyau mal aligné en place à l'aide d'excavatrices ou de véhicules peut déformer le joint de manière permanente et compromettre les joints internes.
Vérifiez vos taux de défaillance d’isolation CP actuels pour identifier les FIK vulnérables qui nécessitent un remplacement immédiat.
Consultez vos spécifications techniques pour les projets de pipelines à venir afin de rendre obligatoires les MIJ là où une isolation permanente est nécessaire.
Demandez des dessins techniques détaillés, des rapports FEA et des échantillons MTR aux fabricants de joints potentiels pour vérifier la conformité et la qualité.
Mettez en œuvre des protocoles de soudage sur site stricts, y compris des méthodes de dissipation thermique obligatoires, pour protéger les matériaux diélectriques pendant l'installation.
En tant que premier innovateur mondial en matière d’intégrité des actifs critiques et de protection haute performance des pipelines de fluides, Dongheng fabrique sur mesure des joints d'isolation monolithiques (MIJ) conformes au code, conçus pour bloquer les courants vagabonds destructeurs et optimiser pleinement l'efficacité de la protection cathodique. En intégrant des anneaux isolants en époxy renforcé de verre (GRE) à haute résistance, des géométries à double joint auto-alimentées et des configurations de soudage sans défaut qui satisfont strictement aux normes ASME et NACE, l'entreprise fournit des barrières diélectriques hautement fiables, à moment de flexion élevé et sans entretien permanent pour les infrastructures de transport de pétrole, de gaz et d'eau dans le monde entier.
R : Un joint d'isolation monolithique est un composant de tuyauterie soudé, assemblé en usine, utilisé pour isoler électriquement des sections d'un pipeline. Il empêche la circulation des courants électriques vagabonds et garantit l’efficacité des systèmes de protection cathodique sans avoir recours à des boulons externes ni à une maintenance.
R : Les MIJ éliminent les frais de maintenance et les risques de panne associés aux FIK. Ils fournissent un joint permanent et étanche qui n'est pas sensible aux erreurs d'installation, au couple inégal des boulons ou à la pénétration de l'humidité ambiante.
R : Des fabricants réputés effectuent des tests de pression hydrostatique à 100 %, des tests de résistance électrique (Megger) et des tests de rigidité diélectrique (Hipot). De plus, un examen non destructif (END) de toutes les soudures est obligatoire.
R : Les matériaux diélectriques internes sont sensibles à la chaleur. Les soudeurs doivent surveiller la température du corps du joint, en la maintenant en dessous de 90 °C (194 °F), et utiliser des méthodes de dissipation de la chaleur comme des enveloppes humides ou des enveloppes de refroidissement pendant l'installation.
R : Oui. Les transitoires haute tension peuvent percer le joint diélectrique. L'installation de parafoudres ou de découpleurs à semi-conducteurs à travers le joint est nécessaire pour dériver en toute sécurité les surtensions vers la terre tout en maintenant l'isolation CC.
R : Oui, à condition qu'ils soient conçus avec des matériaux conformes à la NACE MR0175. Les élastomères internes et les pièces forgées en acier doivent être spécifiquement sélectionnés pour résister à la fissuration sous contrainte par les sulfures et à la dégradation chimique.