بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-31 منبع: سایت
آب بندی سیال صنعتی به تطابق متالورژیکی دقیق متکی است. یک شکست واشر در محیطهای پرفشار یا خورنده میتواند منجر به نشتهای فاجعهبار، توقف برنامهریزی نشده و خطرات ایمنی شدید شود. مهندسان و تیم های تدارکاتی اغلب در هنگام تعیین درجه های فولاد ضد زنگ برای واشرهای مارپیچی با ابهام مواجه می شوند. انتخاب بین SS316 و SS316L بدون درک آستانه های کاربردی خاص منجر به مهندسی بیش از حد یا کم تعیین می شود که به ناچار باعث شکست زودرس می شود.
حل این مسئله مستلزم حرکت فراتر از برگه های داده مواد اولیه است. این راهنما تفاوتهای متالورژیکی دقیق، مبادلات عملکرد، و استراتژیهای کاهش ریسک را که برای مشخص کردن با اطمینان لازم است، تجزیه میکند. واشرهای مارپیچی SS316 در مقابل SS316L برای سیستم های لوله کشی حیاتی شما.
محتوای کربن عامل تعیین کننده است: وجه تمایز اصلی حداکثر محتوای کربن است (SS316 حداکثر 0.08٪ را مجاز می کند، در حالی که SS316L به 0.03٪ محدود می شود، که مستقیماً بر جوش پذیری و مقاومت در برابر خوردگی تأثیر می گذارد.
خطرات حساس شدن: SS316 مستعد بارش کاربید (حساس شدن) در دماهای بالا یا در حین جوشکاری است که می تواند منجر به خوردگی بین دانه ای شود. SS316L این خطر را کاهش می دهد.
ارتقاء از SS304: در حالی که SS304 یک خط پایه رایج است، SS316/SS316L به دلیل افزودن مولیبدن، مقاومت حفرهای حیاتی را ایجاد میکند و آن را به ارتقاء اجباری برای محیطهای غنی از کلرید یا محیطهای دریایی تبدیل میکند.
برابری مکانیکی در کاربردهای واشر : در حالی که استاندارد SS316 استحکام کششی کمی بالاتری در دمای اتاق دارد، این تفاوت تحت بارهای فشاری استاندارد فلنج در کاربردهای SWG ناچیز است.
واقعیت صدور گواهینامه دوگانه: بسیاری از تولیدکنندگان مدرن مواد 316/316L را با گواهینامه دوگانه عرضه میکنند که الزامات هر دو درجه را برآورده میکند و خرید را ساده میکند.
فهرست مطالب
ایجاد شیمی مواد اولیه تضمین میکند که سیمپیچ و حلقههای واشر میتوانند بدون تخریب در برابر محیط هدف مقاومت کنند. تفاوت اساسی بین SS316 و SS316L در ترکیب کربن آنها نهفته است. این متغیر منفرد نحوه رفتار فلز را تحت تنش حرارتی، روشهای جوشکاری و قرار گرفتن در معرض طولانی مدت شیمیایی در میدان دیکته میکند.
فولاد ضد زنگ استاندارد SS316 حاوی حداکثر 0.08 درصد کربن است. ماتریس آلیاژی آن شامل 16-18٪ کروم، 10-14٪ نیکل و 2-3٪ مولیبدن است. این ترکیب خاص در مقایسه با فولاد ضد زنگ استاندارد 304 مقاومت در برابر خوردگی عمومی عالی را ارائه می دهد. محتوای کربن بالاتر به استاندارد 316 یک لبه جزئی در استحکام کششی در دمای بالا می دهد، اگرچه این مزیت به ندرت به عملکرد بهتر در کاربردهای آب بندی استاتیک منجر می شود. وجود نیکل ساختار آستنیتی را تثبیت می کند و این اطمینان را می دهد که فلز حتی در دماهای پایین تر غیر مغناطیسی و انعطاف پذیر باقی می ماند.
'L' در SS316L نشان دهنده 'کربن کم' است که حداکثر محتوای کربن را به 0.03% محدود می کند. این دقیقا همان سطوح کروم، نیکل و مولیبدن را به عنوان استاندارد 316 حفظ می کند. این کاهش کربن به طور خاص برای جلوگیری از اتصال کربن با کروم در طول قرار گرفتن در معرض حرارت طراحی شده است. با نگه داشتن سطح کربن زیر 0.03 درصد، آلیاژ کروم خود را در ماتریس حفظ می کند و این اطمینان را ایجاد می کند که لایه اکسید غیرفعال حتی پس از قرار گرفتن در معرض دمای جوش یا گرمای طولانی در خطوط فرآیند دست نخورده باقی می ماند.
هر دو گرید از 2 تا 3 درصد مولیبدن برای مقاومت در برابر خوردگی حفره ای و شکافی استفاده می کنند. این امر بهویژه در محیطهای غنی از کلرید مانند سکوهای دریایی، پالایشگاههای ساحلی و کارخانههای شیمیایی که ترکیبات هالوژنه را مدیریت میکنند مرتبط است. مولیبدن لایه اکسید غیرفعال را تقویت می کند و از حملات موضعی کلرید که معمولاً فولادهای زنگ نزن آستنیتی استاندارد مانند 304 را از بین می برد، جلوگیری می کند.
هنگام ارزیابی مواد برای خدمات شیمیایی تهاجمی، مهندسان اغلب به عدد معادل مقاومت حفره ای (PREN) نگاه می کنند. فرمول به طور کلی به صورت PREN = %Cr + 3.3(%Mo) + 16(%N) بیان می شود. از آنجایی که هر دو 316 و 316 L حاوی مقادیر مشابهی از کروم و مولیبدن هستند، مقادیر PREN آنها تقریباً یکسان است، معمولاً بین 23 و 28 متغیر است. آب یا مایعات فرآیند اسیدی
درجه آلیاژ |
حداکثر کربن (%) |
کروم (%) |
نیکل (%) |
مولیبدن (%) |
PREN معمولی |
|---|---|---|---|---|---|
SS304 |
0.08 |
18.0 - 20.0 |
8.0 - 10.5 |
0.0 |
~ 18 |
SS316 |
0.08 |
16.0 - 18.0 |
10.0 - 14.0 |
2.0 - 3.0 |
23 - 28 |
SS316L |
0.03 |
16.0 - 18.0 |
10.0 - 14.0 |
2.0 - 3.0 |
23 - 28 |
تفاوت به ظاهر جزئی در محتوای کربن به طور چشمگیری نحوه عملکرد واشر در میدان را تغییر می دهد. واشرهای پیچ مارپیچی اجزایی بسیار مهندسی شده هستند و فرآیند تولید آنها ذاتاً شامل گرمایش موضعی است. درک چگونگی واکنش متالورژی به این گرما برای جلوگیری از شکست زودرس مفصل بسیار مهم است.
هنگامی که استاندارد SS316 در معرض منطقه خطر دما - معمولاً 425 درجه سانتیگراد تا 815 درجه سانتیگراد (800 درجه فارنهایت تا 1500 درجه فارنهایت) قرار می گیرد - کربن تا مرزهای دانه رسوب می کند. این فرآیند به عنوان حساس سازی شناخته می شود. کربن با کروم متصل می شود و کاربیدهای کروم را تشکیل می دهد. این امر مناطق مجاور کروم را تخلیه می کند و محتوای کروم محلی را به زیر آستانه 10.5 درصدی که برای حفظ لایه اکسید غیرفعال نیاز است کاهش می دهد. این فلز به طور موثر خاصیت ضد زنگ خود را در این مناطق میکروسکوپی از دست می دهد.
سیمپیچهای حساس SS316 زمانی که در معرض اسیدهای خورنده یا حلالهای شیمیایی قرار میگیرند در برابر حمله موضعی سریع بسیار آسیبپذیر میشوند. از آنجایی که کروم در مرزهای دانه تخلیه شده است، محیط تهاجمی به راحتی به ساختار فلز نفوذ می کند و باعث خوردگی بین دانه ای می شود. سیم پیچ واشر می تواند به معنای واقعی کلمه از داخل به بیرون فرو بریزد و منجر به از دست دادن ناگهانی بار پیچ و انفجار بعدی شود. SS316L یکپارچگی ساختاری و مقاومت در برابر خوردگی خود را در همین محیطها حفظ میکند، زیرا محتوای کربن پایینتر از بارش کاربید در وهله اول جلوگیری میکند.
ساخت یک واشر زخم مارپیچی نیاز به جوش نقطه ای در قطر داخلی و خارجی نوار سیم پیچ فلزی دارد. این امر از باز شدن لایه های متناوب فلز و پرکننده در حین جابجایی و نصب جلوگیری می کند. استاندارد SS316 حساسیت موضعی را در این نقاط جوش خاص به دلیل گرمای ورودی شدید تجربه می کند. SS316L این آسیب پذیری ناشی از پوسیدگی جوش را از بین می برد. با استفاده از نوع کم کربن، سازندگان اطمینان حاصل می کنند که کل سیم پیچ، از جمله جوش های پایانی بحرانی، به طور یکنواخت در برابر خوردگی مقاوم هستند.
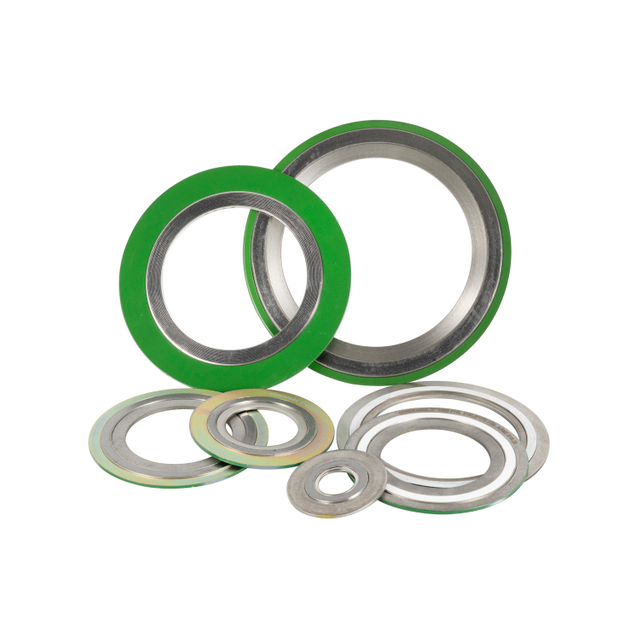
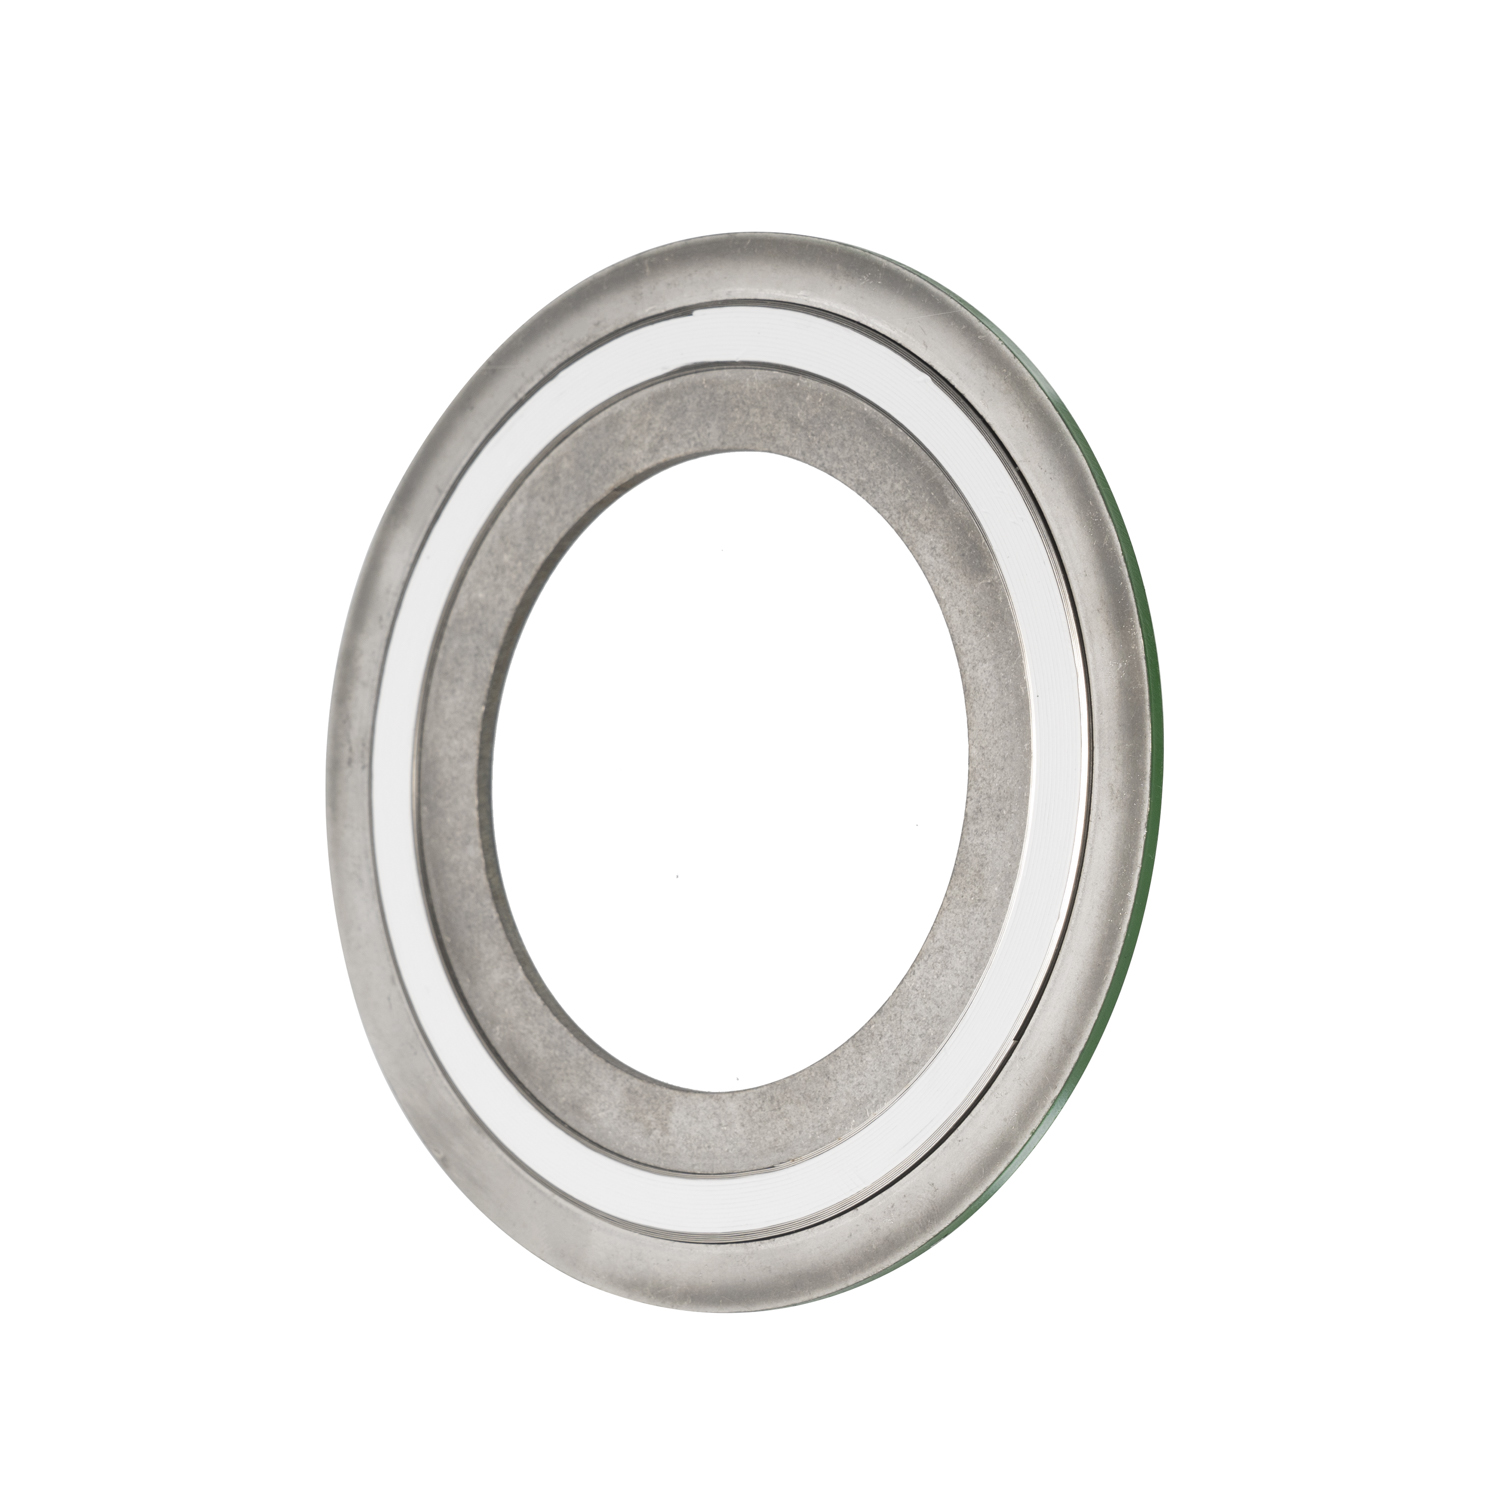
یک واشر زخم مارپیچی از اجزای متعددی تشکیل شده است: نوار سیم پیچ فلزی، مواد پرکننده نرم، حلقه داخلی و حلقه مرکزی بیرونی. متالورژی را می توان بسته به کاربرد برای بهینه سازی عملکرد مخلوط کرد. تمایز بین متالورژی این اجزا یک روش معمول است. به عنوان مثال، یک حلقه خارجی استاندارد فولاد کربنی (رنگ شده یا روکش شده برای مقاومت در برابر خوردگی جوی) اغلب با یک سیم پیچ SS316L و حلقه داخلی جفت می شود. حلقه و سیم پیچ داخلی تنها هستند قطعات مستقیماً با محیط فرآیند تماس دارند، بنابراین به متالورژی ارتقا یافته نیاز دارند، در حالی که حلقه بیرونی به سادگی برای مرکزیت واشر در دایره پیچ و جلوگیری از فشرده سازی بیش از حد عمل می کند.
انتخاب واشر مناسب مستلزم ارزیابی ابعاد عملیاتی متعدد برای اطمینان از یکپارچگی مفصل طولانی مدت است. مهندسان باید فراتر از خود فلز نگاه کنند و نحوه تعامل آن با مواد پرکننده، سطوح فلنج و شرایط فرآیند خاص را در نظر بگیرند.
مهندسان باید دماهای عملیاتی مداوم را در مقابل سنبله های متناوب ارزیابی کنند. در حالی که هر دو SS316 و SS316L گرمای بالایی را تحمل می کنند، باید درجه فلز را با محدودیت های مواد پرکننده مطابقت دهید. پرکننده تقریباً همیشه عامل محدود کننده در مجموعه واشر زخم مارپیچی است. جفت کردن سیم پیچ SS316L با دمای بالا با پرکننده PTFE، کل واشر را به آستانه PTFE محدود می کند، که معمولاً حدود 260 درجه سانتیگراد (500 درجه فارنهایت) است. اگر فرآیند از این دما فراتر رود، PTFE بدون توجه به قابلیت فلز، تحلیل میرود و از گاز خارج میشود. برعکس، استفاده از گرافیت منعطف به واشر اجازه می دهد تا از محدوده حرارتی کامل فولاد ضد زنگ استفاده کند، و محدودیت عملیاتی پیوسته را تا 454 درجه سانتیگراد (850 درجه فارنهایت) در محیط های اکسید کننده و در اتمسفرهای کاهش دهنده بسیار بیشتر کند.
ارزیابی غلظت محیط، سطوح pH و وجود کلریدها قبل از تعیین واشر الزامی است. SS316L خط پایه اجباری برای کاربردهای دارویی، دریایی و پردازش شیمیایی شدید است. مهندسان باید SS304 را به طور کامل دور بزنند و هنگامی که در معرض اتمسفر دریایی، آب شور یا اسیدهای ملایم قرار می گیرند، به SS316 یا SS316L برسند. فقدان مولیبدن در 304 منجر به ایجاد حفره و خوردگی سریع در زیر صفحه فلنج می شود. هنگامی که با اسیدهای سولفوریک یا فسفریک بسیار غلیظ سروکار داریم، حتی 316L ممکن است کافی نباشد و نیاز به یک پله بالاتر از آلیاژهای ویژه مانند آلیاژ 20 یا هاستلو داشته باشد.
یک تصور غلط رایج در این زمینه وجود دارد که SS316L به دلیل محتوای کربن پایین آن برای فلنجهای فشار قوی «بسیار ضعیف» است. در واقع، طراحی زخم مارپیچی و مواد پرکننده، تراکم پذیری و بازیابی مهر و موم را دیکته می کند. تفاوت اندک استحکام تسلیم بین استاندارد 316 و 316L در اکثر مجموعه های اتصال پیچی تحت بارهای فشاری استاندارد فلنج کاملاً بی ربط است. پروفیل V شکل سیم پیچ فلزی مانند فنر عمل می کند. هنگامی که پیچ و مهره ها می چرخند، سیم پیچ فشرده می شود و مواد پرکننده به ایرادات میکروسکوپی صفحه فلنج (معمولاً پرداخت 125-250 AARH) وارد می شود. هر دو 316 و 316L استحکام شعاعی بیش از حد کافی را برای جلوگیری از کمانش تحت بارهای استاندارد ASME B16.5 ارائه می دهند.
استانداردهای API 600 و ASME B16.20 کدگذاری رنگ مواد را برای واشرهای مارپیچی دیکته می کنند تا از نصب صحیح در میدان اطمینان حاصل شود. هر دو 316 و 316L با یک نوار سبز جامد در لبه بیرونی حلقه مرکزی مشخص شده اند. در مقابل، 304 از یک نوار زرد استفاده می کند. از آنجا که کدگذاری رنگ بصری برای 316 و 316L یکسان است، اطمینان از انطباق با مشخصات کلاس لوله کشی خاص، مستلزم تأیید مهرهای مواد حک شده به صورت فیزیکی روی حلقه بیرونی است. مواد پرکننده نیز با یک نوار ثانویه کد رنگی دارد. به عنوان مثال، یک نوار خاکستری نشان دهنده گرافیت انعطاف پذیر است، در حالی که یک نوار سفید نشان دهنده PTFE است.
استراتژی های تدارکات باید در دسترس بودن مواد و روندهای تولید را در نظر بگیرند تا اطمینان حاصل شود که جدول زمانی پروژه بدون به خطر انداختن کیفیت رعایت می شود. چشم انداز تولید فولاد ضد زنگ تغییر کرده است و انتخاب بین این دو درجه را برای امکانات مدرن بسیار ساده تر کرده است.
از لحاظ تاریخی، SS316L در مقایسه با استاندارد 316 یک ماده ممتاز با زمان تولید طولانیتر و در دسترس بودن محدود در نظر گرفته میشد. با این حال، فرآیندهای مدرن پالایش کربنزدایی با اکسیژن آرگون (AOD) تولید فولاد ضدزنگ کم کربن را بسیار آسانتر و کارآمدتر کرده است. امروزه، تولیدکنندگان بزرگ واشر موجودی های گسترده ای از SS316L را نگهداری می کنند. در بسیاری از مناطق، SS316L در واقع آسانتر از استاندارد SS316 با کربن بالا، بهویژه برای اندازههای استاندارد فلنج ASME در دسترس است.
اکثر کارخانه های فولاد با کیفیت بالا اکنون فولاد ضد زنگ تولید می کنند که هم محدودیت کربن کم 316 لیتر و هم مقاومت مکانیکی کمی بالاتر از 316 را برآورده می کند. مشخص کردن واشرهای دارای گواهی دوگانه، مدیریت موجودی را ساده می کند، ریسک خرید را کاهش می دهد و انطباق با طیف وسیع تری از مشخصات لوله کشی را تضمین می کند. با تهیه واشرهای دارای گواهی دوگانه، بخش های تعمیر و نگهداری می توانند موجودی خود را یکپارچه کنند و تعداد SKU های متمایز مورد نیاز برای مدیریت را کاهش دهند و در عین حال اطمینان حاصل کنند که مواد مناسب را برای کاربردهای با دمای بالا و بسیار خورنده دارند.
هنگام ارزیابی مشخصات واشرهای زخم مارپیچی، تمرکز باید روی قابلیت اطمینان طولانی مدت مفصل باقی بماند. تعیین استاندارد SS316 در برنامهای که چرخه حرارتی را تجربه میکند یا به جوشکاری تعمیر و نگهداری مکرر روی لولههای مجاور نیاز دارد، خطر غیرضروری را ایجاد میکند. هزینه فاجعه بار نشت فلنج، جریمه های زیست محیطی و کار تعمیر و نگهداری اضطراری بسیار بیشتر از تفاوت های حاشیه ای در تهیه مواد خام است. استانداردسازی بر روی SS316L یا مواد دارای گواهی دوگانه، خطر پوسیدگی جوش و خوردگی بین دانهای را از بین میبرد و حاشیه ایمنی گستردهتری برای تغییرات فرآیند فراهم میکند.
حتی با وجود مواد صحیح مشخص شده، نصب نادرست یا عوامل محیطی می تواند آب بندی را به خطر بیندازد. اجرای میدانی به اندازه انتخاب متالورژی حیاتی است.
جفت کردن واشرهای SS316/SS316L با متالورژی های فلنجی متفاوت در حضور الکترولیت یک سلول گالوانیکی ایجاد می کند. این منجر به خوردگی سریع فلز کمتر نجیب می شود. به عنوان مثال، نصب یک واشر 316 لیتری بین فلنج های استاندارد فولاد کربنی در یک محیط مرطوب و شور باعث می شود که سطوح فلنج فولاد کربنی به سرعت خورده شوند. کاهش نیاز به نقشه برداری مواد مناسب دارد. اگر پتانسیل گالوانیکی بین فلنج و واشر زیاد باشد، مهندسان باید از کیت های واشر جداکننده استفاده کنند یا از پوشش مناسب سیستم و محافظت در برابر رطوبت خارجی اطمینان حاصل کنند.
جفت کردن سیم پیچ SS316L با عملکرد بالا با مواد پرکننده نامناسب، مزایای متالورژیکی فولاد را نفی می کند. استفاده از پرکننده با دمای پایین مانند PTFE در کاربرد بخار با دمای بالا منجر به تخریب فوری فیلر و خرابی مفصل می شود. کاهش شامل ارجاع متقابل هر دو دمای فلز و پرکننده و محدودیت های شیمیایی در برابر داده های فرآیند واقعی است. برای ترکیب خاص سیم پیچ و پرکننده، همیشه به نمودارهای فشار و دما (PT) سازنده مراجعه کنید.
دریافت استاندارد 304 یا 316 پر کربن در زمانی که 316L مشخص شده بود می تواند منجر به خرابی فاجعه بار در خدمات حیاتی شود. زنجیره تامین جهانی در معرض مواد دارای برچسب اشتباه است. کاهش نیاز به روش های کنترل کیفیت دقیق در اسکله دریافت کننده دارد.
اجباری گزارشهای آزمایش مواد (MTRs) برای همه واشرهای خدماتی حیاتی قبل از حمل و نقل.
شناسایی مواد مثبت (PMI) را با استفاده از تحلیلگرهای XRF دستی بر روی نمونهبرداری تصادفی از واشرهای دریافتی انجام دهید.
مهر زنی حلقه بیرونی را به صورت بصری بررسی کنید تا مطمئن شوید که به صراحت '316L' را می خواند و با اسناد MTR مطابقت دارد.
بررسی کنید که کد رنگی ASME B16.20 (نوار سبز برای 316/316L) با علامت مهر شده مطابقت دارد.
در حالی که SS316 یک آلیاژ بسیار توانمند است، SS316L بیمه مهمی را در برابر پوسیدگی جوش و خوردگی بین دانه ای در محیط های شیمیایی با دمای بالا یا تهاجمی ارائه می دهد. برای کاربردهای استاندارد، غیر خورنده و با دمای پایین، SS316 یا حتی SS304 ممکن است کافی باشد. برای کاربردهای حیاتی، اجزای جوش داده شده، محیطهای پرکلرید یا محیطهای شدید، SS316L غیرقابل مذاکره است. در صورت شک، به طور پیش فرض 316/316L دارای گواهی دوگانه را پوشش دهید تا تمام پایه ها را پوشش دهد و از حداکثر قابلیت اطمینان در سیستم های لوله کشی خود اطمینان حاصل کنید.
با تکیه بر بیش از 20 سال صنعت مهر و موم، آب بندی Ningbo Dongheng راه حل های گرافیت، PTFE، واشر کامپوزیت، بسته بندی و ورق آب بندی را برای صنایع مکانیکی، شیمیایی، برق، دریایی، غذایی، دارویی، هوافضا، الکترونیک و صنایع مرتبط توسعه می دهد. قابلیت های OEM/ODM، مشاوره فنی، پشتیبانی از سفارش اضطراری و خدمات پس از فروش به خریداران صنعتی کمک می کند تا محصولات استاندارد قابل اعتماد و سفارشی سازی شده را برای آب بندی تهیه کنند.
مشخصات لوله کشی فعلی را مرور کنید تا مطمئن شوید که درجه مواد مطابق با الزامات رسانه فرآیند و دمای عملیاتی است.
موجودی واشر موجود را برای وضعیت گواهی دوگانه حسابرسی کنید تا سهام را یکپارچه کنید و SKUهای اضافی را حذف کنید.
برای بررسی سازگاری مواد پرکننده با درجه فولاد ضد زنگ انتخابی خود، با یک متخصص آب بندی مشورت کنید.
اجرای ردیابی MTR و تأیید PMI اجباری برای همه تأسیسات فلنج حیاتی.
پاسخ: بله، تقریباً در همه موارد. SS316L مقاومت در برابر خوردگی 316 را برآورده می کند یا از آن فراتر می رود و مواد دارای گواهی دوگانه الزامات مکانیکی هر دو را برآورده می کنند.
پاسخ: نه، مخفف «کربن کم» است. در واقع عملکرد را پس از قرار گرفتن در معرض دمای بالا با جلوگیری از بارش کاربید بهبود میبخشد.
پاسخ: SS316 و SS316L حاوی 2-3٪ مولیبدن هستند که در مقایسه با SS304 مقاومت در برابر خوردگی حفره ای و شکافی را در محیط های کلرید به طور قابل توجهی بهتر می کند. SS304 باید در خدمات شیمیایی دریایی یا بسیار خورنده اجتناب شود.
پاسخ: نه، آنها شبیه به هم هستند. هر دو با یک نوار سبز در حلقه بیرونی در ASME B16.20 کد رنگی دارند. راستیآزمایی نیاز به خواندن نام ماده مهر شده یا بررسی MTR دارد.
پاسخ: سیم پیچ فلزی معمولاً تا 815 درجه سانتیگراد (1500 درجه فارنهایت) را تحمل می کند، اما حداکثر دمای واقعی اغلب توسط مواد پرکننده تعیین می شود - به عنوان مثال، PTFE به 260 درجه سانتیگراد (500 درجه فارنهایت) محدود می شود، در حالی که گرافیت انعطاف پذیر می تواند بسیار بالاتر رود.
پاسخ: فولاد به منظور داشتن حداکثر محتوای کربن 0.03٪ (با مشخصات 316L) تصفیه می شود و در عین حال آلیاژ می شود تا حداقل تسلیم و استحکام کششی مورد نیاز برای استاندارد 316 را به دست آورد که هر دو استاندارد را به طور همزمان برآورده می کند.