Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio
El sellado de fluidos industriales depende de una coincidencia metalúrgica precisa. Una sola falla en una junta en ambientes corrosivos o de alta presión puede provocar fugas catastróficas, tiempos de inactividad no planificados y graves riesgos de seguridad. Los ingenieros y los equipos de adquisiciones se enfrentan con frecuencia a ambigüedades al especificar grados de acero inoxidable para juntas en espiral. Elegir entre SS316 y SS316L sin comprender los umbrales de aplicación específicos conduce a un exceso de ingeniería o a unas especificaciones insuficientes, lo que inevitablemente provoca fallos prematuros.
Resolver esto requiere ir más allá de las hojas de datos de materiales básicos. Esta guía desglosa las diferencias metalúrgicas exactas, las compensaciones de rendimiento y las estrategias de mitigación de riesgos necesarias para especificar con confianza Juntas enrolladas en espiral SS316 frente a SS316L para sus sistemas de tuberías críticos.
El contenido de carbono es el factor decisivo: la distinción principal es el contenido máximo de carbono (SS316 permite hasta 0,08%, mientras que SS316L está restringido a 0,03%), lo que afecta directamente la soldabilidad y la resistencia a la corrosión.
Riesgos de sensibilización: SS316 es susceptible a la precipitación de carburo (sensibilización) a altas temperaturas o durante la soldadura, lo que puede provocar corrosión intergranular. SS316L mitiga este riesgo.
La actualización del SS304: si bien el SS304 es una base común, el SS316/SS316L proporciona una resistencia crítica a las picaduras debido a la adición de molibdeno, lo que lo convierte en la actualización obligatoria para ambientes marinos o ricos en cloruro.
Paridad mecánica en Aplicaciones de juntas : si bien el SS316 estándar tiene una resistencia a la tracción ligeramente mayor a temperatura ambiente, esta diferencia es insignificante bajo cargas de compresión de bridas estándar en aplicaciones SWG.
Realidad de la certificación dual: Muchos fabricantes modernos suministran material 316/316L con certificación dual, lo que satisface los requisitos de ambos grados y simplifica la adquisición.
Tabla de contenido
Establecer una química básica del material garantiza que el devanado y los anillos de la junta puedan resistir el medio objetivo sin degradarse. La diferencia fundamental entre SS316 y SS316L radica en su composición de carbono. Esta única variable dicta cómo se comporta el metal bajo estrés térmico, procedimientos de soldadura y exposición química a largo plazo en el campo.
El acero inoxidable SS316 estándar contiene un máximo de 0,08% de carbono. Su matriz de aleación incluye entre un 16 y un 18 % de cromo, entre un 10 y un 14 % de níquel y entre un 2 y un 3 % de molibdeno. Esta mezcla específica proporciona una excelente resistencia a la corrosión general en comparación con el acero inoxidable 304 estándar. El mayor contenido de carbono le da al estándar 316 una ligera ventaja en resistencia a la tracción a altas temperaturas, aunque esta ventaja rara vez se traduce en un mejor rendimiento en aplicaciones de sellado estático. La presencia de níquel estabiliza la estructura austenítica, asegurando que el metal permanezca no magnético y dúctil incluso a temperaturas más bajas.
La 'L' en SS316L denota 'Bajo carbono', restringiendo el contenido máximo de carbono al 0,03%. Mantiene exactamente los mismos niveles de cromo, níquel y molibdeno que el estándar 316. Esta reducción de carbono está diseñada específicamente para evitar que el carbono se una al cromo durante la exposición térmica. Al mantener los niveles de carbono por debajo del 0,03 %, la aleación retiene su cromo en la matriz, lo que garantiza que la capa pasiva de óxido permanezca intacta incluso después de la exposición a temperaturas de soldadura o calor prolongado en líneas de proceso.
Ambos grados utilizan 2-3% de molibdeno para resistir la corrosión por picaduras y grietas. Esto es particularmente relevante en entornos ricos en cloruro, como plataformas marinas, refinerías costeras y plantas químicas que manipulan compuestos halogenados. El molibdeno fortalece la capa pasiva de óxido, evitando ataques localizados de cloruro que normalmente destruyen los aceros inoxidables austeníticos estándar como el 304.
Al evaluar materiales para servicios químicos agresivos, los ingenieros suelen observar el número equivalente de resistencia a las picaduras (PREN). La fórmula generalmente se expresa como PREN = %Cr + 3,3(%Mo) + 16(%N). Debido a que tanto el 316 como el 316L contienen las mismas cantidades de cromo y molibdeno, sus valores PREN son casi idénticos y generalmente oscilan entre 23 y 28. Esto supera significativamente al estándar SS304, que carece de molibdeno y tiene un PREN de alrededor de 18. Esta diferencia numérica se traduce directamente en la confiabilidad en el campo cuando las bridas están expuestas a agua de refrigeración salobre o fluidos de proceso ácidos.
Grado de aleación |
Carbono máximo (%) |
Cromo (%) |
Níquel (%) |
Molibdeno (%) |
PREN típico |
|---|---|---|---|---|---|
SS304 |
0.08 |
18,0 - 20,0 |
8,0 - 10,5 |
0.0 |
~18 |
SS316 |
0.08 |
16,0 - 18,0 |
10,0 - 14,0 |
2,0 - 3,0 |
23 - 28 |
SS316L |
0.03 |
16,0 - 18,0 |
10,0 - 14,0 |
2,0 - 3,0 |
23 - 28 |
La diferencia aparentemente menor en el contenido de carbono altera dramáticamente el desempeño de la junta en el campo. Las juntas enrolladas en espiral son componentes de alta ingeniería y su proceso de fabricación implica inherentemente un calentamiento localizado. Comprender cómo responde la metalurgia a este calor es fundamental para prevenir fallas prematuras de las juntas.
Cuando el SS316 estándar se expone a la zona de temperatura peligrosa (normalmente de 425 °C a 815 °C (800 °F a 1500 °F), el carbono se precipita en los límites de los granos. Este proceso se conoce como sensibilización. El carbono se une al cromo para formar carburos de cromo. Esto agota las áreas adyacentes de cromo, haciendo caer el contenido de cromo local por debajo del umbral del 10,5% requerido para mantener la capa de óxido pasiva. En estas zonas microscópicas, el metal pierde efectivamente sus propiedades inoxidables.
Los devanados sensibilizados SS316 se vuelven altamente vulnerables a ataques rápidos localizados cuando se exponen a ácidos corrosivos o solventes químicos. Debido a que el cromo se ha agotado en los límites de los granos, los medios agresivos penetran fácilmente en la estructura metálica, provocando corrosión intergranular. El devanado de la junta puede literalmente desmoronarse desde adentro hacia afuera, lo que provoca una pérdida repentina de carga del perno y una posterior explosión. SS316L mantiene su integridad estructural y resistencia a la corrosión exactamente en estos mismos entornos porque, en primer lugar, el menor contenido de carbono evita que se produzca la precipitación de carburo.
La construcción de una junta enrollada en espiral requiere soldadura por puntos en los diámetros interior y exterior de la tira metálica de enrollado. Esto evita que las capas alternas de metal y masilla se desenrollen durante la manipulación e instalación. El estándar SS316 experimenta sensibilización localizada en estos puntos de soldadura específicos debido a la intensa entrada de calor. SS316L elimina esta vulnerabilidad al deterioro de la soldadura. Al utilizar la variante baja en carbono, los fabricantes garantizan que todo el devanado, incluidas las soldaduras de terminación críticas, siga siendo uniformemente resistente a la corrosión.
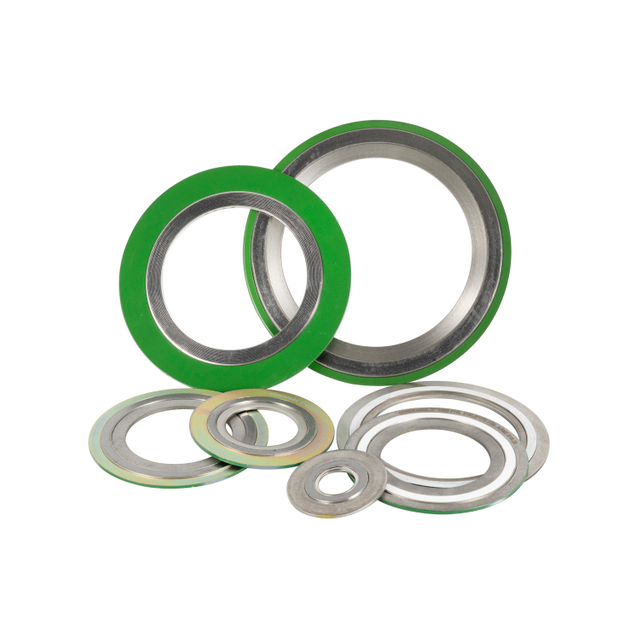
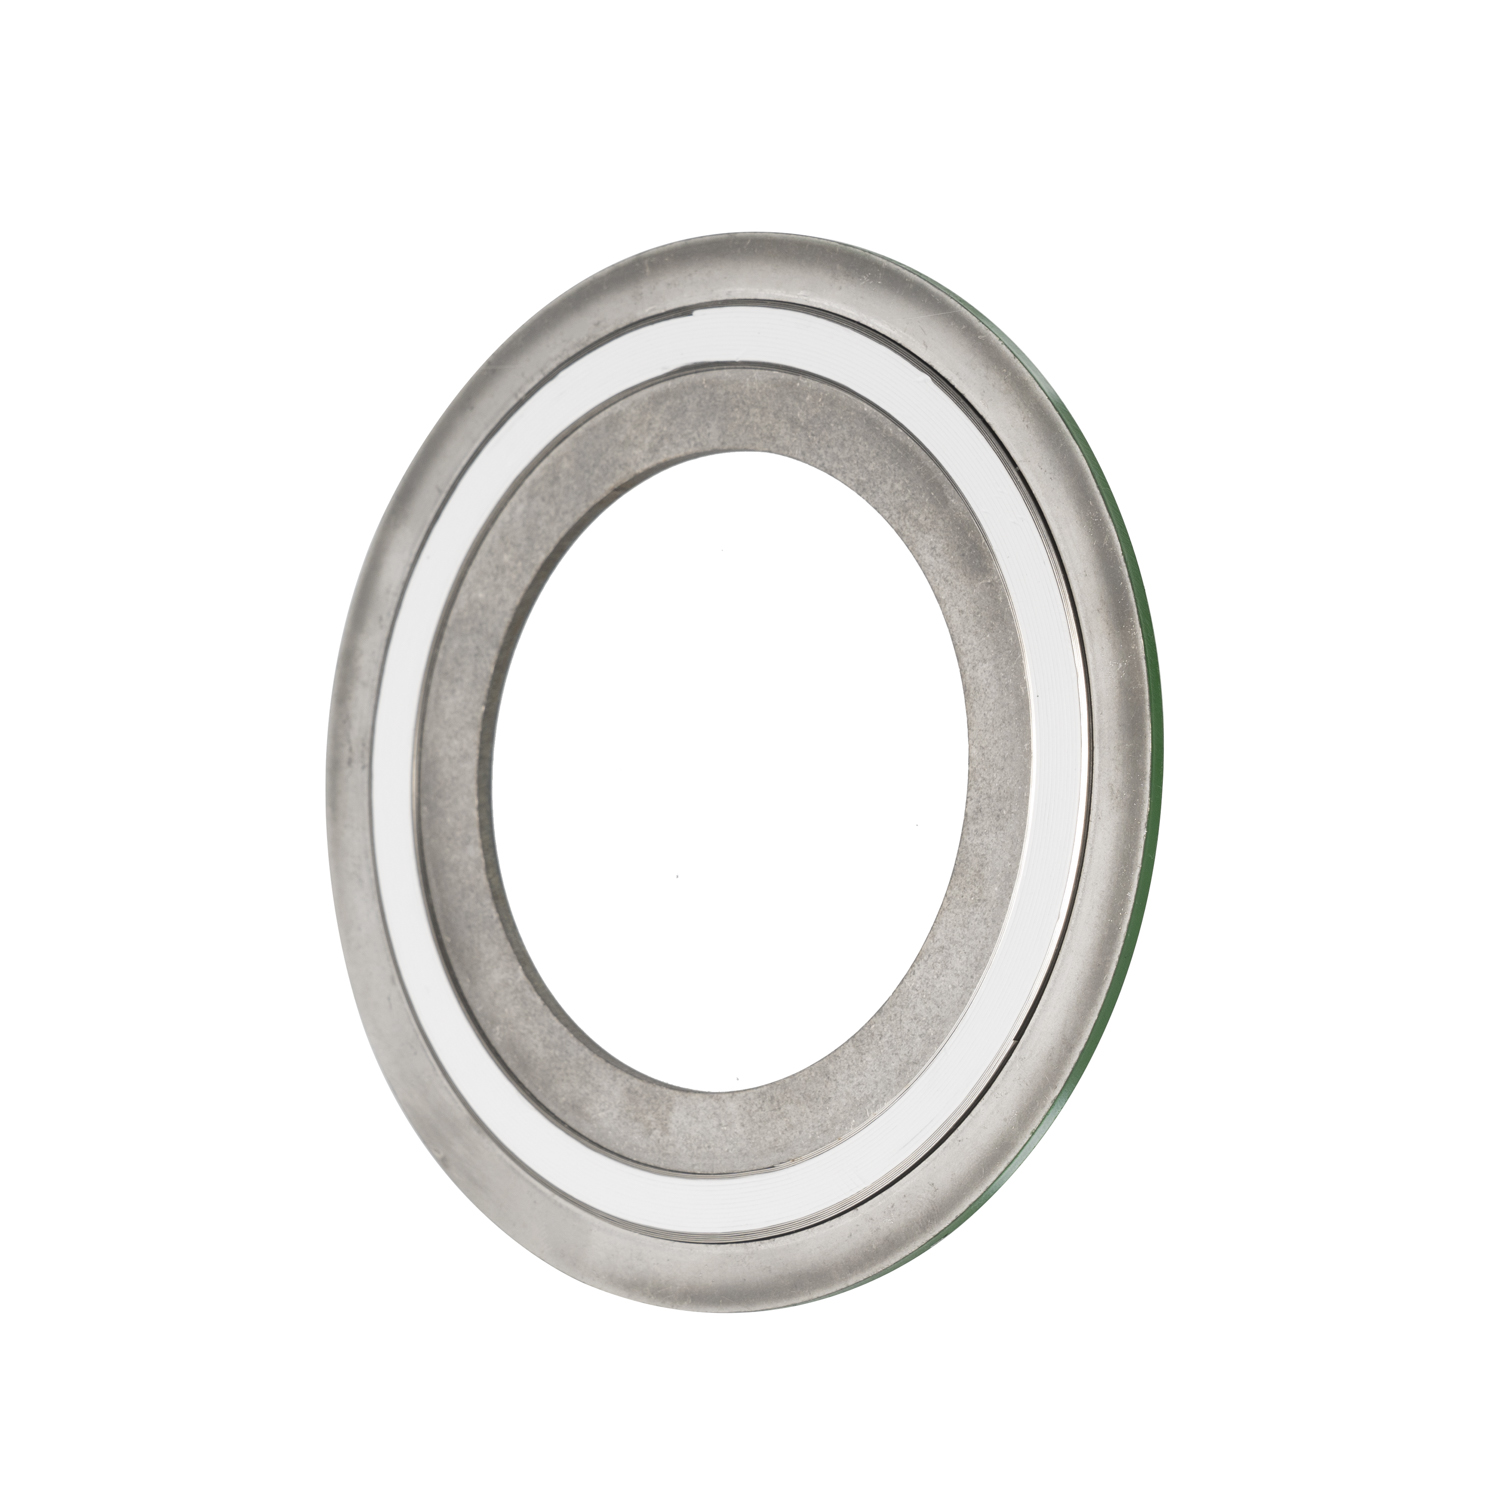
Una junta enrollada en espiral consta de varios componentes: la tira metálica para enrollar, el material de relleno blando, el anillo interior y el anillo de centrado exterior. La metalurgia se puede mezclar según la aplicación para optimizar el rendimiento. Es una práctica común diferenciar la metalurgia de estos componentes. Por ejemplo, un anillo exterior de acero al carbono estándar (pintado o recubierto para resistir la corrosión atmosférica) a menudo se combina con un devanado y un anillo interior SS316L. El anillo interior y el devanado son los únicos Los componentes están en contacto directo con el medio del proceso, por lo que requieren una metalurgia mejorada, mientras que el anillo exterior simplemente sirve para centrar la junta dentro del círculo de pernos y evitar la sobrecompresión.
Seleccionar la junta adecuada requiere evaluar múltiples dimensiones operativas para garantizar la integridad de la junta a largo plazo. Los ingenieros deben mirar más allá del metal mismo y considerar cómo interactúa con el material de relleno, las caras de las bridas y las condiciones específicas del proceso.
Los ingenieros deben evaluar las temperaturas de funcionamiento continuas frente a los picos intermitentes. Si bien tanto el SS316 como el SS316L soportan altas temperaturas, debe hacer coincidir el grado del metal con los límites del material de relleno. El relleno es casi siempre el factor limitante en un conjunto de junta enrollada en espiral. La combinación de un devanado SS316L de alta temperatura con un relleno de PTFE limita toda la junta al umbral de PTFE, que suele ser de alrededor de 260 °C (500 °F). Si el proceso excede esta temperatura, el PTFE se degradará y liberará gases, independientemente de la capacidad del metal. Por el contrario, el uso de grafito flexible permite que la junta utilice todo el rango térmico del acero inoxidable, elevando el límite de funcionamiento continuo hasta 454 °C (850 °F) en ambientes oxidantes y mucho más alto en atmósferas reductoras.
Es obligatorio evaluar la concentración del medio, los niveles de pH y la presencia de cloruros antes de especificar una junta. SS316L es la base obligatoria para aplicaciones de procesamiento de productos químicos severos, marinos y farmacéuticos. Los ingenieros deben omitir completamente el SS304 y pasar a SS316 o SS316L cuando estén expuestos a atmósferas marinas, agua salobre o ácidos suaves. La falta de molibdeno en el 304 provocará una rápida corrosión por picaduras y grietas debajo de la cara de la brida. Cuando se trata de ácidos sulfúricos o fosfóricos altamente concentrados, incluso el 316L puede no ser suficiente, lo que requiere un paso a aleaciones especiales como Alloy 20 o Hastelloy.
Existe una idea errónea común en el campo de que el SS316L es 'demasiado débil' para bridas de alta presión debido a su menor contenido de carbono. En realidad, el diseño en espiral y el material de relleno dictan la compresibilidad y recuperación del sello. La ligera diferencia en el límite elástico entre el estándar 316 y el 316L es completamente irrelevante en la mayoría de los conjuntos de juntas atornilladas bajo cargas de compresión de bridas estándar. El perfil en V del devanado metálico actúa como un resorte. Cuando se aprietan los pernos, el devanado se comprime y el material de relleno se introduce en las imperfecciones microscópicas de la cara de la brida (normalmente un acabado de 125-250 AARH). Tanto el 316 como el 316L proporcionan resistencia radial más que suficiente para evitar el pandeo bajo cargas de brida estándar ASME B16.5.
Las normas API 600 y ASME B16.20 dictan la codificación de colores de los materiales para las juntas enrolladas en espiral para garantizar una instalación correcta en el campo. Tanto 316 como 316L están designados por una franja verde sólida en el borde exterior del anillo central. Por el contrario, 304 utiliza una franja amarilla. Debido a que el código de color visual para 316 y 316L es idéntico, garantizar el cumplimiento de especificaciones de clase de tubería específicas requiere verificar los sellos de material grabados físicamente en el anillo exterior. El material de relleno también está codificado por colores con una franja secundaria; por ejemplo, una franja gris indica grafito flexible, mientras que una franja blanca indica PTFE.
Las estrategias de adquisiciones deben tener en cuenta la disponibilidad de materiales y las tendencias de fabricación para garantizar que se cumplan los plazos del proyecto sin comprometer la calidad. El panorama de la producción de acero inoxidable ha cambiado, lo que hace que la elección entre estos dos grados sea mucho más sencilla para las instalaciones modernas.
Históricamente, el SS316L se consideraba un material de primera calidad con plazos de entrega más prolongados y disponibilidad limitada en comparación con el estándar 316. Sin embargo, los procesos modernos de refinación de descarburación con oxígeno y argón (AOD) han hecho que la producción de acero inoxidable con bajo contenido de carbono sea mucho más fácil y eficiente. Hoy en día, los principales fabricantes de juntas mantienen amplios inventarios de SS316L. En muchas regiones, el SS316L en realidad está más disponible en el mercado que el SS316 estándar con alto contenido de carbono, especialmente para los tamaños de bridas estándar ASME.
La mayoría de las acerías de alta calidad ahora producen acero inoxidable que cumple tanto con el límite bajo en carbono del 316L como con los requisitos de resistencia mecánica ligeramente más altos del 316. Esto se conoce como material 316/316L con doble certificación. La especificación de juntas con doble certificación simplifica la gestión del inventario, reduce el riesgo de adquisición y garantiza el cumplimiento de una gama más amplia de especificaciones de tuberías. Al almacenar juntas con doble certificación, los departamentos de mantenimiento pueden consolidar su inventario, reduciendo la cantidad de SKU distintos que necesitan administrar y al mismo tiempo garantizar que tienen el material adecuado para aplicaciones de alta temperatura y altamente corrosivas.
Al evaluar las especificaciones de las juntas enrolladas en espiral, la atención debe permanecer en la confiabilidad de la junta a largo plazo. Especificar el estándar SS316 en una aplicación que experimenta ciclos térmicos o requiere soldaduras de mantenimiento frecuentes en tuberías adyacentes introduce un riesgo innecesario. El costo catastrófico de una fuga en una brida, las multas ambientales y la mano de obra de mantenimiento de emergencia superan con creces cualquier diferencia marginal en la adquisición de materia prima. La estandarización en SS316L o material con doble certificación elimina el riesgo de deterioro de la soldadura y corrosión intergranular, lo que proporciona un margen de seguridad más amplio para las variaciones del proceso.
Incluso con el material correcto especificado, una instalación inadecuada o factores ambientales pueden comprometer el sello. La ejecución en campo es tan crítica como la selección metalúrgica.
El emparejamiento de juntas SS316/SS316L con metalurgias de bridas diferentes en presencia de un electrolito crea una celda galvánica. Esto conduce a una corrosión acelerada del metal menos noble. Por ejemplo, instalar una junta 316L entre bridas de acero al carbono estándar en un ambiente húmedo y salado hará que las caras de las bridas de acero al carbono se corroan rápidamente. La mitigación requiere un mapeo de materiales adecuado. Si el potencial galvánico entre la brida y la junta es alto, los ingenieros deben utilizar kits de juntas aislantes o asegurarse de que el sistema esté adecuadamente recubierto y protegido de la humedad externa.
Combinar un devanado SS316L de alto rendimiento con un material de relleno inadecuado anula los beneficios metalúrgicos del acero. El uso de un relleno de baja temperatura como PTFE en una aplicación de vapor a alta temperatura dará como resultado una degradación inmediata del relleno y fallas en las juntas. La mitigación implica comparar los límites químicos y de temperatura del metal y del relleno con los datos reales del proceso. Consulte siempre las tablas de presión-temperatura (PT) del fabricante para conocer la combinación específica de bobinado y relleno.
Recibir estándar 304 o 316 con alto contenido de carbono cuando se especificó 316L puede provocar fallas catastróficas en servicios críticos. La cadena de suministro global es susceptible a materiales mal etiquetados. La mitigación requiere estrictos procedimientos de control de calidad en el muelle de recepción.
Exija informes de pruebas de materiales (MTR) para todas las juntas de servicio críticas antes del envío.
Realice una identificación positiva de materiales (PMI) utilizando analizadores XRF portátiles en un muestreo aleatorio de las juntas recibidas.
Inspeccione visualmente el estampado del anillo exterior para asegurarse de que diga explícitamente '316L' y coincida con la documentación MTR.
Verifique que el código de colores ASME B16.20 (franja verde para 316/316L) coincida con la designación estampada.
Si bien SS316 es una aleación de alta capacidad, SS316L proporciona un seguro crítico contra el deterioro de la soldadura y la corrosión intergranular en ambientes químicos agresivos o de alta temperatura. Para aplicaciones estándar, no corrosivas y de baja temperatura, SS316 o incluso SS304 pueden ser suficientes. Para aplicaciones críticas, componentes soldados, ambientes con alto contenido de cloro o medios severos, SS316L no es negociable. En caso de duda, opte por defecto por 316/316L con doble certificación para cubrir todas las bases y garantizar la máxima confiabilidad en todos sus sistemas de tuberías.
Basándose en más de 20 años de experiencia en sellado, Ningbo Dongheng Sealing desarrolla soluciones de grafito, PTFE, juntas compuestas, empaquetaduras y láminas de sellado para las industrias mecánica, química, energética, marina, alimentaria, farmacéutica, aeroespacial, electrónica y afines. Sus capacidades OEM/ODM, consulta técnica, soporte para pedidos de emergencia y servicio posventa ayudan a los compradores industriales a obtener productos de sellado estándar y personalizados confiables.
Revise las especificaciones de tuberías actuales para garantizar que los grados de los materiales coincidan con los requisitos de los medios de proceso y las temperaturas de funcionamiento.
Audite el inventario de juntas existente para verificar el estado de certificación dual para consolidar el stock y eliminar SKU redundantes.
Consulte con un especialista en sellado para verificar la compatibilidad del material de relleno con el grado de acero inoxidable elegido.
Implementar seguimiento MTR obligatorio y verificación PMI para todas las instalaciones de bridas críticas.
R: Sí, en casi todos los casos. SS316L cumple o supera la resistencia a la corrosión de 316, y los materiales con doble certificación cumplen con los requisitos mecánicos de ambos.
R: No, significa 'bajo en carbono'. En realidad, mejora el rendimiento después de la exposición a altas temperaturas al prevenir la precipitación de carburo.
R: SS316 y SS316L contienen entre 2 y 3 % de molibdeno, lo que proporciona una resistencia a la corrosión por picaduras y grietas significativamente mejor en ambientes con cloruro en comparación con SS304. El SS304 debe evitarse en servicios marinos o químicos altamente corrosivos.
R: No, parecen idénticos. Ambos están codificados por colores con una franja verde en el anillo exterior según ASME B16.20. La verificación requiere leer la designación del material estampada o verificar los MTR.
R: El devanado metálico normalmente puede soportar hasta 815 °C (1500 °F), pero la temperatura máxima real a menudo la dicta el material de relleno; por ejemplo, el PTFE está limitado a 260 °C (500 °F), mientras que el grafito flexible puede alcanzar temperaturas mucho más altas.
R: El acero se refina para tener un contenido máximo de carbono de 0,03 % (cumpliendo con las especificaciones de 316L) mientras se alea para lograr el rendimiento mínimo y la resistencia a la tracción requeridos para el estándar 316, satisfaciendo ambos estándares simultáneamente.