Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-07-31 Alkuperä: Sivusto
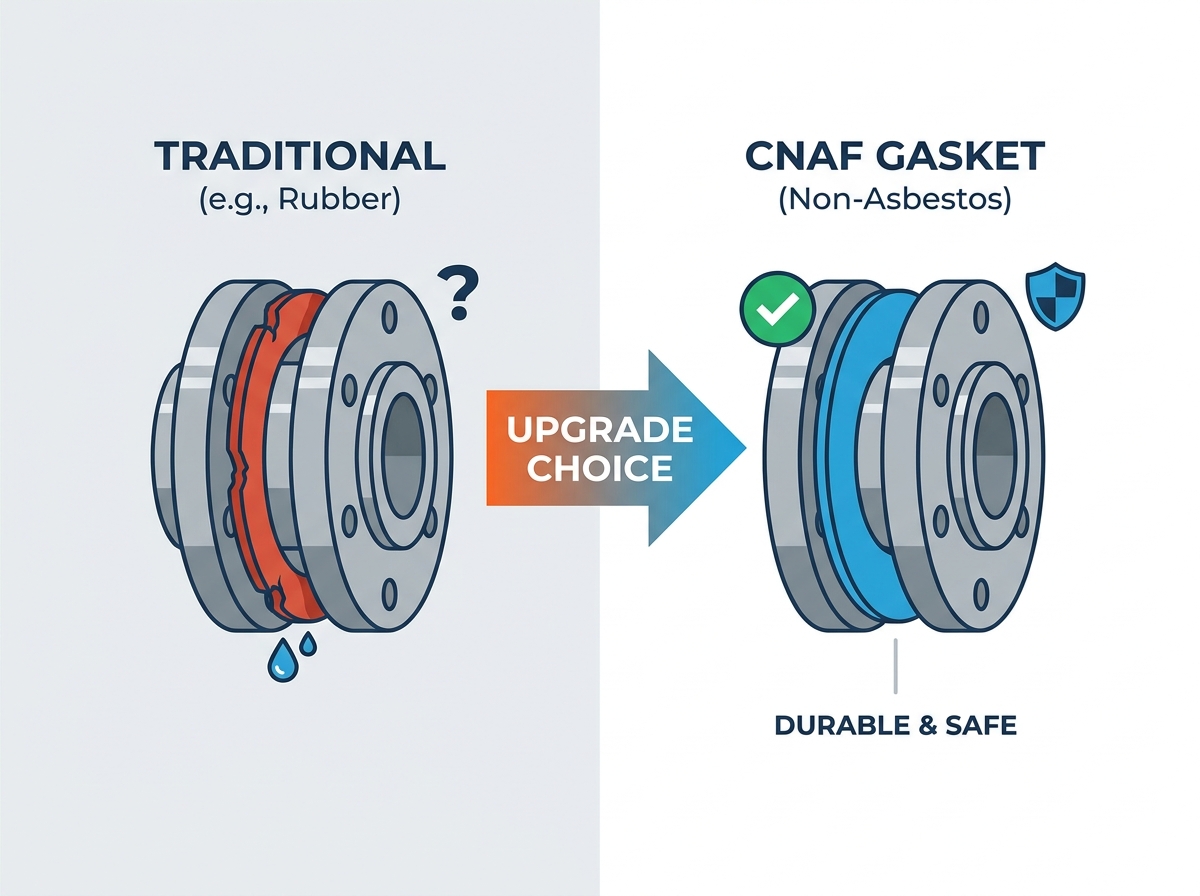
Teollinen asbestin käytöstä poistaminen pakotti insinöörit löytämään tiivistemateriaaleja, jotka vastasivat historiallista suorituskykyä ilman terveysriskejä. Tämä muutos johti standardointiin cnaf-tiiviste mekaanisissa ja putkistojärjestelmissä. Pehmeiden tiivisteiden määrittäminen edellyttää käyttöturvallisuuden ja materiaaliominaisuuksien tasapainottamista. Liian määrittäminen hukkaa budjettia, mutta alimäärittely aiheuttaa räjähdyksiä, hajapäästöjä ja suunnittelemattomia seisokkeja. Sen määrittämiseksi, onko a cnaf-tiiviste sopii tiettyyn putkijärjestelmään, sinun on arvioitava sen kuitu-sideainekoostumus. Insinöörien on tarkistettava sen luokitus ei-metalliseksi litteäksi tiivisteeksi ja tarkistettava, että se vastaa sovelluksen paine-lämpötilaluokituksia, kemiallisia aineita ja laipparakennetta. Oikean materiaalin valinta estää nestevuodot ja varmistaa ympäristöystävällisyyden laitoksen lattialla.
Materiaalin määritelmä: CNAF on lyhenne sanoista Compressed Non-Asbest Fiber, ei-metallinen komposiittimateriaali, jossa yhdistyvät vahvistavat kuidut (aramidi, lasi, hiili tai mineraali) elastomeeriseen sideaineeseen (NBR, EPDM, SBR).
Optimaalinen käyttötapa: CNAF-tiivisteet on suunniteltu matalasta kohtalaiseen paine- ja lämpötilasovelluksiin, ja niitä käytetään laajalti putkistoissa, kaupallisissa mekaanisissa järjestelmissä ja vesijohtoissa, joissa käsitellään vettä, höyryä, öljyjä ja mietoja kemikaaleja.
Tekniset tiedot: CNAF-tiivisteen kemiallinen yhteensopivuus ja lämpörajat määräytyvät ensisijaisesti sen synteettisen kumin sideaineesta, ei vain lujitekuidusta.
Suunnittelun rajoitukset: Onnistunut toteutus edellyttää erityisiä laipan pintakäsittelyjä, riittävää istukkajännitystä ja tiukkaa mittatoleranssien noudattamista valmistuksen aikana (esim. järkevän radan paksuuden säilyttäminen pultin reikien välillä rakenteellisten vaurioiden estämiseksi).
Sisällysluettelo
Puristetun ei-asbestikuitutiivisteen sisäisen rakenteen ymmärtäminen auttaa ennustamaan sen käyttäytymistä kuormituksen alaisena. Valmistusprosessi perustuu kalanterointiin. Suuret kuumennetut telat puristavat synteettisten kuitujen, elastomeeristen sideaineiden ja täyteaineiden seoksen yhtenäisiksi, tiiviiksi levyiksi. Tämä korkeapainevalssaus kohdistaa kuidut luoden vahvan matriisin, joka vastustaa sivuttaista puristamista, kun se puristetaan kahden laipan väliin.
Alan standardit luokittelevat nämä tuotteet ei-metallisiksi litteiksi tiivisteiksi. Ne ovat tiukkojen mitta- ja suorituskykyohjeiden alaisia. Standardit, kuten ASME B16.21, määräävät tarkat mitat ASME B16.5 -putkilaippoihin sovitettaville tiivisteille. Eurooppalaiset järjestelmät luottavat EN 1514-1:een samanlaisten mittastandardien osalta. Nämä koodit varmistavat, että vakiolevystä leikattu tiiviste on täydellisesti linjassa vakioputkiinfrastruktuurin pulttiympyröiden ja porauskokojen kanssa.
Materiaalin rakenteellinen selkäranka tulee sen vahvistavista kuiduista. Nämä kuidut estävät tiivistettä puhaltamasta ulos sisäisen paineen alaisena. Valmistajat valitsevat erilaisia kuituja kohdesovelluksen perusteella.
Aramidikuidut: Nämä tarjoavat korkean vetolujuuden ja erinomaisen joustavuuden. Ne toimivat vakiovalintana yleiskäyttöiseen tiivistykseen useimmissa käyttösovelluksissa.
Lasikuidut: Lasivahvistus parantaa lämpötilan kestoa ja korkeaa puristuslujuutta. Se säilyttää erinomaisen kemiallisen stabiilisuuden aggressiivisissa ympäristöissä.
Hiili-/grafiittikuidut: Insinöörit määrittävät hiilikuidut korkeampia lämpötilakynnyksiä ja aggressiivisia aineita varten. Niillä on sähkönjohtavuusrajoituksia tietyissä galvaanisissa ympäristöissä.
Mineraalikuidut: Nämä toimivat kustannustehokkaina täytekuituina. Ne parantavat lämmönkestävyyttä ja vakautta kuormituksen alaisena ilman, että ne lisäävät materiaalikustannuksia.
Vaikka kuidut antavat voimaa, ne eivät voi sulkea nesteitä yksinään. Elastomeerinen sideaine täyttää vahvikekuitujen väliset mikroskooppiset aukot. Se tarjoaa tarvittavan joustavuuden mukautuakseen laipan epätäydellisyyksiin. Sideaineen kemia lopulta sanelee tiivisteen yleisen kemiallisen kestävyyden.
NBR (nitriili): Tämä toimii alan standardina tiivistysöljyille, polttoaineille, liuottimille ja hiilivetyille. Se vastustaa tehokkaasti öljypohjaisten nesteiden aiheuttamaa hajoamista.
EPDM: Insinöörit määrittelevät EPDM-sideaineet vedelle, höyrylle, ketoneille ja miedoille hapoille tai emäksille. Se kestää sään ja otsonialtistuksen poikkeuksellisen hyvin.
SBR/Neopreeni: Näitä sideaineita käytetään ensisijaisesti yleisissä vesiputkissa, matalapaineisissa putkissa tai erityisissä kylmäainesovelluksissa, joissa kemiallinen aggressio on minimaalinen.
Jokainen pehmeä tiivistemateriaali toimii tiukkojen fyysisten rajojen sisällä. Kriittisin mittari näiden rajojen arvioimiseksi on paine-lämpötilaluokitus (PT). Pehmeillä tiivisteillä on käänteinen suhde paineen ja lämpötilan välillä. Kun järjestelmän lämpötila nousee, suurin sallittu käyttöpaine laskee merkittävästi. Lämpö pehmentää elastomeerista sideainetta vähentäen sen kykyä pidätellä sisäistä painetta.
Näiden materiaalien tyypilliset käyttökatot vaihtelevat jopa 350 °C:n (660 °F) lämpötiloissa ja 100 baarin paineissa. Näitä enimmäismääriä sovelletaan harvoin samanaikaisesti. Tiiviste voi kestää 100 baaria ympäristön lämpötilassa, mutta vain 20 baaria 300 °C:ssa. Tietty laatu, sideaineen tyyppi ja materiaalin paksuus vaikuttavat voimakkaasti näihin todellisiin rajoihin.
Sertifikaatit vahvistavat tiivistemateriaalien turvallisuuden ja luotettavuuden. Ne tarjoavat objektiivisen todisteen teknisten eritelmien suorituskyvystä.
BS 7531 (Grade X ja Grade Y): Tämä brittiläinen standardi määrittelee tekniset erot korkealaatuisten (Grade X) ja yleiskäyttöisten (Grade Y) ei-asbestimateriaalien välillä keskittyen paksuuden kasvuun ja kaasunläpäisevyyteen.
TA-Luft (VDI 2440): Tämä sertifikaatti sanelee hajapäästöjen vaatimustenmukaisuuden. Se varmistaa, että tiiviste täyttää tiukat puhtaan ilman vaatimukset estämällä haihtuvien orgaanisten yhdisteiden karkaamisen ilmakehään.
FDA- ja WRAS-yhteensopivuus: Nämä materiaalien turvallisuusstandardit koskevat elintarvike- ja juomavesisovelluksia. Ne ovat ehdottoman välttämättömiä putkistoissa, kunnallisissa vesijärjestelmissä ja lääkejalostuksessa.
Sideaineen sovittaminen järjestelmätietovälineeseen estää ennenaikaisen vian. Vankka valintakehys edellyttää valmistajan kemikaalienkestävyystaulukon tarkistamista. Sideaineen on kestettävä turpoamista, liukenemista tai kovettumista, kun se altistuu nesteelle.
Tietyt materiaalit hajottavat nopeasti tavallisia puristettuja kuitumateriaaleja. Erittäin väkevät hapot, vahvat hapettimet ja nestemäinen kloori syövyttävät elastomeeristä sideainetta. Näitä aggressiivisia kemikaaleja käsitellessään insinöörien on valittava vaihtoehtoiset materiaalit, kuten PTFE tai erikoisgrafiitti.
Valinnan vahvistaminen edellyttää valmistajan PT-kaavioiden analysointia. Nämä kaaviot jakavat suorituskyvyn yleensä kolmeen erilliseen vyöhykkeeseen. Sopiva vyöhyke tarkoittaa, että tiiviste toimii luotettavasti näissä olosuhteissa. Konsulttivalmistajan vyöhyke vaatii teknistä tarkastelua tiettyjen laippaolosuhteiden perusteella. Sopimaton alue tarkoittaa taattua vikaa. Piirrä aina maksimikäyttöpaineesi ja maksimikäyttölämpötilasi näihin käyriin ennen määrittelyn viimeistelyä.
Oikean tiivisteen valinta edellyttää käytettävissä olevien tekniikoiden vertailua. Mikään yksittäinen materiaali ei ratkaise kaikkia tiivistyshaasteita. Eri materiaalien välisten kompromissien ymmärtäminen varmistaa järjestelmän luotettavan suorituskyvyn.
PTFE tarjoaa erinomaisen kemikaalinkestävyyden koko pH-asteikolla (0-14). Se käsittelee erittäin aggressiivisia happoja ja emäksiä vaivattomasti. Puhdas PTFE on altis virumis- ja kylmävirtaukselle kuormituksen alaisena. Se muotoutuu hitaasti ajan myötä, mikä vaatii usein pulttien kiristämistä. Puristetut kuitumateriaalit tarjoavat paljon paremman mekaanisen palautumisen ja virumiskestävyyden. Ne tarjoavat vakaamman tiivisteen miedoille kemikaaleille ja hyödyllisille sovelluksille.
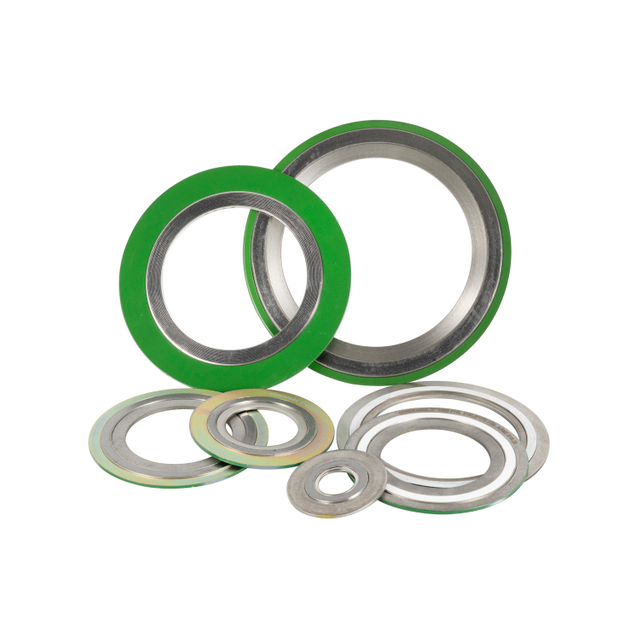
Kierretiivisteet kestävät äärimmäisen korkean paineen ja korkeita lämpötiloja. Ne ovat erinomaisia järjestelmissä, joihin kohdistuu voimakasta lämpökiertoa ja putkien tärinää. Puristekuitutiivisteet on rajoitettu alhaisempiin paineluokkiin, tyypillisesti ASME Class 150 tai 300. Kuitumateriaalien suurin etu on, että ne vaativat huomattavasti pienempiä pulttikuormia tehokkaan tiivistyksen saavuttamiseksi, joten ne sopivat kevyempiin laippoihin.
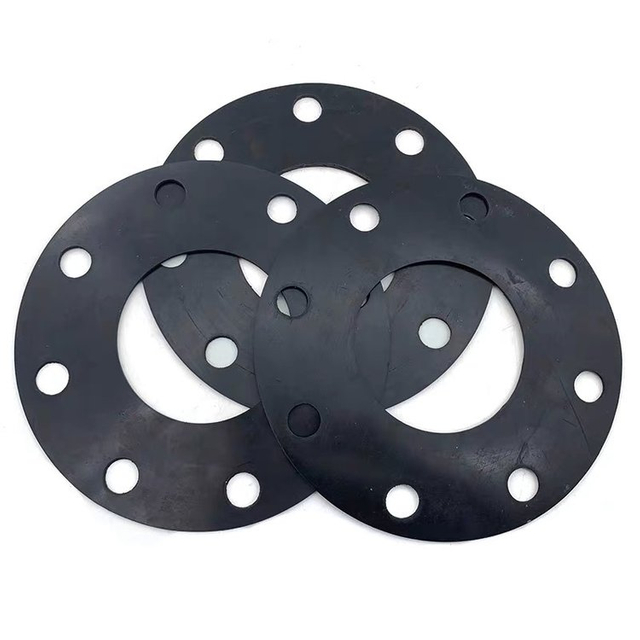
Puhtaat kumitiivisteet ovat erinomaisia sovelluksiin, joissa pultit ovat vähäisiä. Ne tiivistyvät helposti tasapintaisille ei-metallisille laippoille, kuten PVC, FRP tai lasipäällysteinen teräs. Puhtaalla kumilla ei ole rakenteellista vahvistusta. Puristetut kuitumateriaalit tarjoavat korkeamman lämpötilan kestävyyden, paremmat paineluokitukset ja erinomaisen puhalluskestävyyden, koska sisäinen kuitumatriisi tarjoaa mekaanisen lujuuden.
Materiaalityyppi |
Paras sovellus |
Lämpötilaraja |
Näppäinrajoitus |
|---|---|---|---|
Puristettu kuitu |
Vesi, öljy, miedot kemikaalit |
Jopa 350°C |
Sideaineen kemiallinen yhteensopivuus |
PTFE |
Aggressiiviset kemikaalit (pH 0-14) |
Jopa 260°C |
Rypyminen ja kylmä virtaus |
Spiraalihaava |
Korkea paine / korkea lämpötila |
1000°C asti |
Vaatii suurta pulttikuormitusta |
Puhdasta kumia |
Muovi / FRP laipat |
120°C asti |
Matala puhallusvastus |
Liitoksen onnistuminen riippuu suuresti laipan olosuhteista ja valmistuksen laadusta. Jopa laadukkain levymateriaali epäonnistuu, jos laippapinnat on valmistettu väärin tai jos tiiviste leikataan huonosti.
Laipan pintakäsittely vaikuttaa suoraan tiivistyskykyyn. Pinnat vaativat tietyn hammastussyvyyden ja karheuden. Vakiovaatimus on tyypillisesti 125-250 mikrotuumaa Ra. Tämä samankeskinen tai fonografinen ura mahdollistaa pehmeän materiaalin puremisen laipan pintaan. Tämän pureman aiheuttama kitka estää sivuttaisen puhalluksen sisäisen paineen alaisena.
Insinöörien on laskettava sideaineen puristamiseen vaadittava pienin istukkajännitys. Materiaalin tulee virtaa tarpeeksi täyttääkseen mikroskooppiset laipan epätasaisuudet. Laskennassa on noudatettava suurinta sallittua jännitystä. Pulttien liiallinen kiristäminen murskaa kuitumatriisin, mikä tuhoaa materiaalin rakenteellisen eheyden ja aiheuttaa välittömän vian.
Arkkimateriaalin leikkaamiseen käytetty menetelmä vaikuttaa lopputuotteen suorituskykyyn. Tarkkuusleikkaus varmistaa oikean istuvuuden ja estää rakenteellisia heikkoja kohtia.
Vesisuihkuleikkaus: Erittäin suositeltavaa monimutkaisille geometrioille. Se käyttää korkeapaineista vesisuihkua ja hioma-ainetta. Se estää elastomeerisideaineen lämpöhajoamisen leikatussa reunassa.
Die-Cutting: Tehokas ja erittäin kustannustehokas suurille vakiomuotoille. Se toimii täydellisesti tavallisissa ASME B16.21 -rengastiivisteissä, joita valmistetaan suurissa erissä.
Laserleikkaus: Edellyttää tehoasetusten huolellista kalibrointia. Jos laser on liian kuuma, se aiheuttaa synteettisten sideaineiden paikallista palamista tai hajoamista, mikä tuhoaa kemiallisen kestävyyden sisähalkaisijalla.
Suunnittelugeometrialla on tärkeä rooli mukautetuissa sovelluksissa. Insinöörien tulee käsitellä kriittistä tarvetta säilyttää järkevä rainan paksuus pultin reikien ja ulko- tai sisäreunojen välillä. Riittävä rainan paksuus estää repeytymisen käsittelyn, asennuksen tai kokoonpanon aikana. Vältä suunnittelemasta erittäin ohuita viipaleita tai kapeita istuinalueita pultinreikien ympärille. Nämä kapeat osat vaarantavat rakenteen eheyden ja estävät tasaisen tiivistekuorman jakautumisen.
Kenttäasennuksissa on lukuisia muuttujia, jotka voivat vaarantaa liitoksen. Kun nämä riskit tunnistetaan ajoissa, huoltoryhmät voivat toteuttaa tehokkaita lieventämisstrategioita.
Sideaineen hajoamista tapahtuu, kun materiaalia käytetään yli lämpörajan tai se altistetaan yhteensopimattomille kemikaaleille. Sideaine hajoaa, ja sisäinen paine puristaa jäljellä olevat kuidut. Lieventäminen edellyttää kemikaalien kestävyysohjeiden tiukkaa noudattamista. Rajasovelluksissa sisäisten metallisilmukoiden käyttö suojaa tiivisteen sisähalkaisijaa suoralta materiaalin vaikutukselta ja estää eroosiota.
Vääntömomentin menetys johtuu pehmeän tiivistemateriaalin virumisrelaksaatiosta ajan myötä. Tämä on erityisen yleistä voimakkaassa lämpösyklissä. Lieventämiseen kuuluu valvottujen, monivaiheisten pulttitoimien toteuttaminen. Teknikkojen tulee käyttää ASME PCC-1 tähtikuvion kiristyssekvenssiä. Kuumakiristys- tai uudelleenkiristysrutiinien ajoittaminen ensimmäisen käynnistyksen jälkeen varmistaa, että liitos säilyttää riittävän puristuksen.
Jatkuvassa lämmössä elastomeerisideaine voi vulkanoitua suoraan metallilaippaan. Tämä tarttuminen vaikeuttaa tulevaa huoltoa ja vaatii aggressiivista kasvojen puhdistusta, mikä voi vahingoittaa laipan hammastuksia. Lieventämiseen kuuluu materiaalien määrittäminen tehtaalla levitetyillä tarttumattomilla pinnoitteilla. Valmistuksen aikana käytetyt grafiitti-, PTFE- tai silikoniirrotusaineet estävät tämän vulkanoitumisen.
Yli 20 vuoden tiivistysalan ammattitaito, Ningbo Dongheng Sealing kehittää ja valmistaa tiiviste-, tiiviste- ja tiivistelevyratkaisuja mekaanisiin, kemiallisiin, sähkö-, meri-, elintarvike-, lääke- ja muihin teollisiin sovelluksiin. Sen ISO 9001 -sertifioitu tuotantojärjestelmä, sisäinen testaus, OEM/ODM-ominaisuudet ja mukautettu tekninen tuki auttavat asiakkaita hankkimaan luotettavia vakio- ja ei-standarditiivistetuotteita.
Kokoa tarkat käyttöparametrit, mukaan lukien materiaali, maksimilämpötila, maksimipaine, laippaluokka ja laipan pintatyyli.
Valitse oikea elastomeerisideaine vertaamalla järjestelmämateriaalia valmistajan kemialliseen yhteensopivuustaulukkoon.
Piirrä suurin käyttöpaine ja lämpötila valmistajan PT-käyrään varmistaaksesi, että sovellus kuuluu turvalliselle alueelle.
Pyydä valmistajalta erityiset käyttöturvallisuustiedotteet ja tekniset tiedot viimeistelläksesi spesifikaation.
Suorita kontrolloitu, monivaiheinen pulttikiinnitysmenettely tähtikuviolla varmistaaksesi tasaisen istukan jännityksen asennuksen aikana.
V: Se tarkoittaa kompressoitua ei-asbestikuitua. Se on tiivistysmateriaali, joka on valmistettu kalanteroimalla synteettisten lujitekuitujen ja elastomeeristen sideaineiden seos tiiviiksi, tasaiseksi levyksi.
V: Kyllä, ne luokitellaan ei-metallisiksi litteiksi tiivisteiksi. Niiden rakenne perustuu synteettisiin kuituihin ja kumisideaineisiin, eivätkä ne sisällä kiinteää metallisydäntä tai metallikäämiä.
V: Suurin lämpötilaraja saavuttaa tyypillisesti jopa 350 °C (660 °F). Tämä raja riippuu suuresti tietystä kuidusta, sideaineen tyypistä ja samanaikaisesta käyttöpaineesta.
V: Kyllä, niitä voidaan käyttää matala- tai keskipaineisissa höyrysovelluksissa. Sinun on valittava laatu, joka on valmistettu EPDM-sideaineesta ja lasi- tai hiilikuiduista optimaalisen höyrynkeston saavuttamiseksi.
V: Yhdistä sideaine järjestelmän tietovälineeseen kemiallisen yhteensopivuustaulukon avulla. Käytä NBR:ää öljyille ja hiilivedyille, EPDM:ää vedelle ja höyrylle ja SBR:ää yleishyödyllisiin putkiin.
V: Ei. Kun materiaali on puristettu, se muotoutuu pysyvästi vastaamaan laipan pintaa. Niiden uudelleenkäyttö takaa huonon tiivistyksen ja suuren vuotoriskin.
V: Riittävän rainan paksuuden säilyttäminen pultin reikien ja reunojen välillä estää materiaalia repeytymästä asennuksen aikana. Ohuilla suikaleilla ei ole rakenteellista eheyttä ja ne puhalletaan ulos paineen alaisena.